Quando os socos padrão ficam sem espaço,
Socos de pescoço de ganso abrem espaço
Punções para prensa dobradeira tipo pescoço de ganso para caixas profundas, perfis em U e flanges de retorno.
No primeiro artigo da série de ferramentas comuns para prensas dobradeiras da Bendmax, apresentamos... Punção de prensa dobradeira padrão como a base versátil da flexão diária.
Uma punção padrão é robusta, prática e adequada para muitas operações de dobra convencionais. No entanto, algumas peças apresentam um desafio diferente: O problema não é a força de flexão, mas sim a folga insuficiente..
Caixas profundas, perfis em U, flanges de retorno e invólucros com múltiplas curvas podem interferir com uma punção reta convencional antes que o processo de conformação seja concluído. Quando isso acontece, aumentar a tonelagem da máquina não resolverá o problema.
A solução geralmente reside em uma geometria de ferramenta diferente.
Quando os socos padrão ficam sem espaço, os socos com a ponta dos dedos em forma de pescoço de ganso abrem caminho.
1. O que é uma prensa dobradeira de pescoço de ganso?
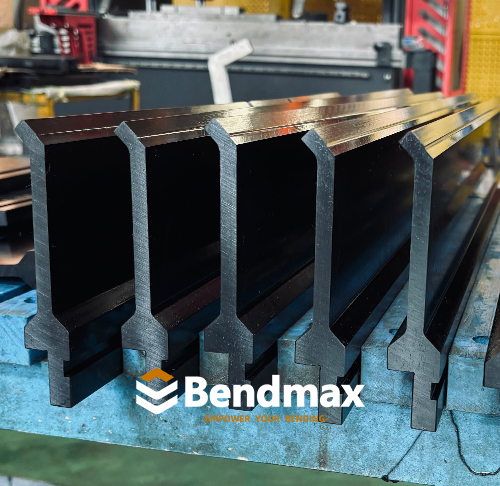
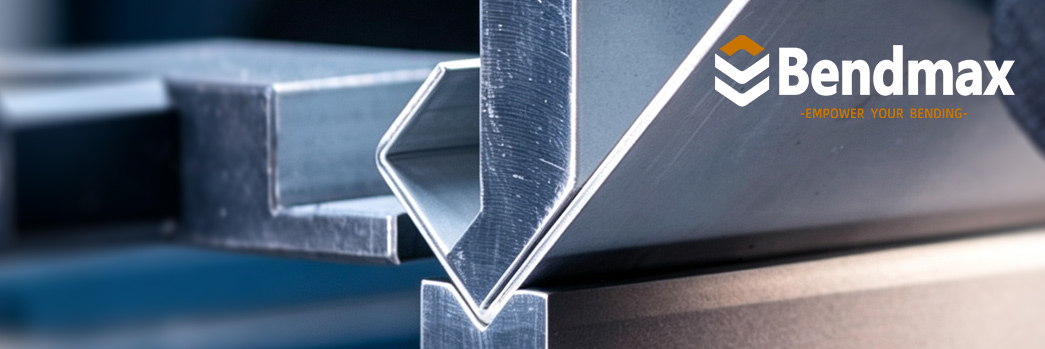
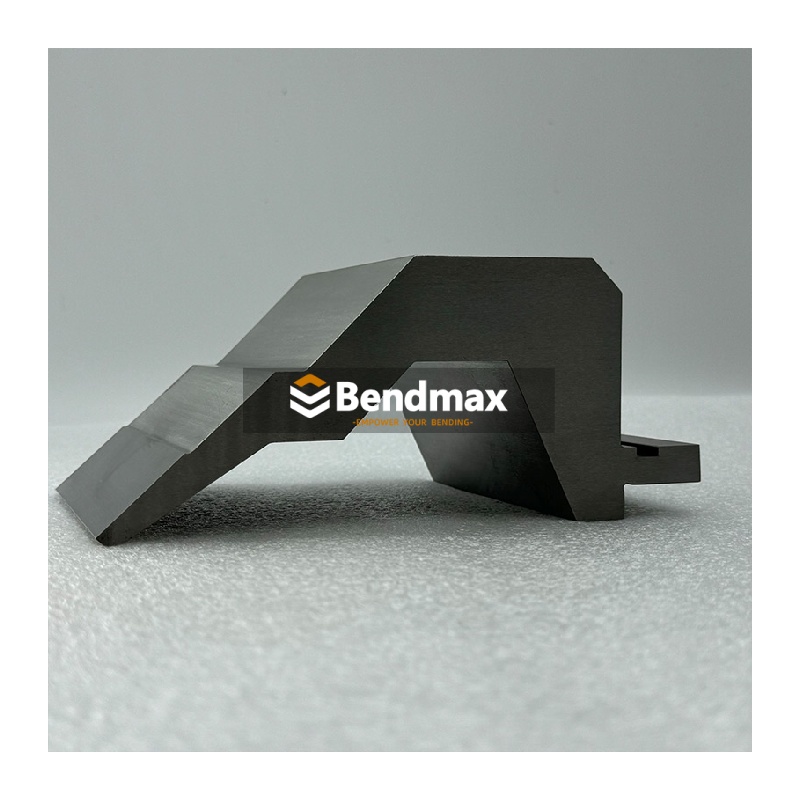
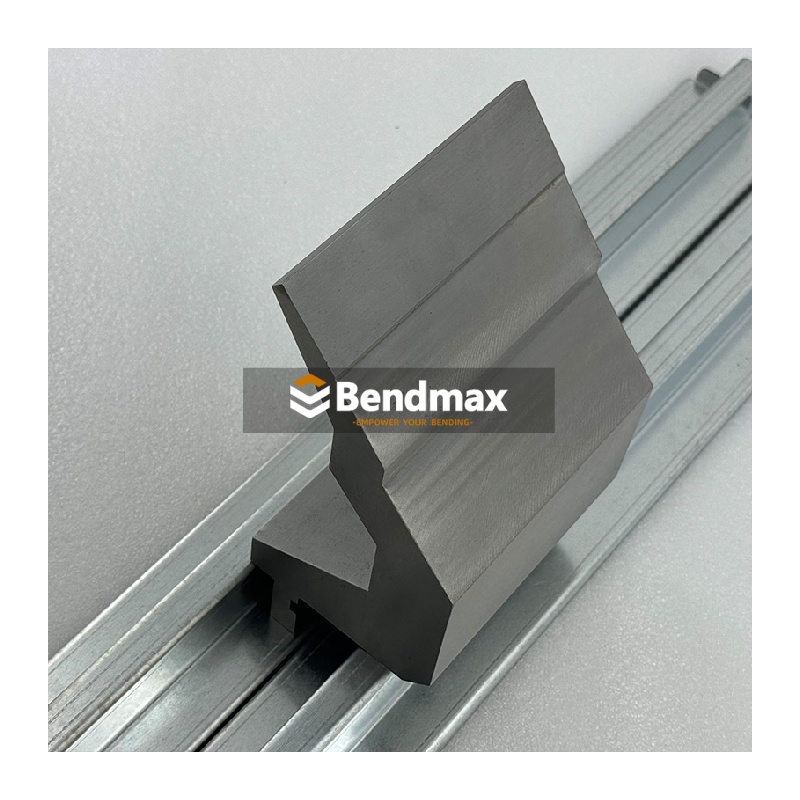
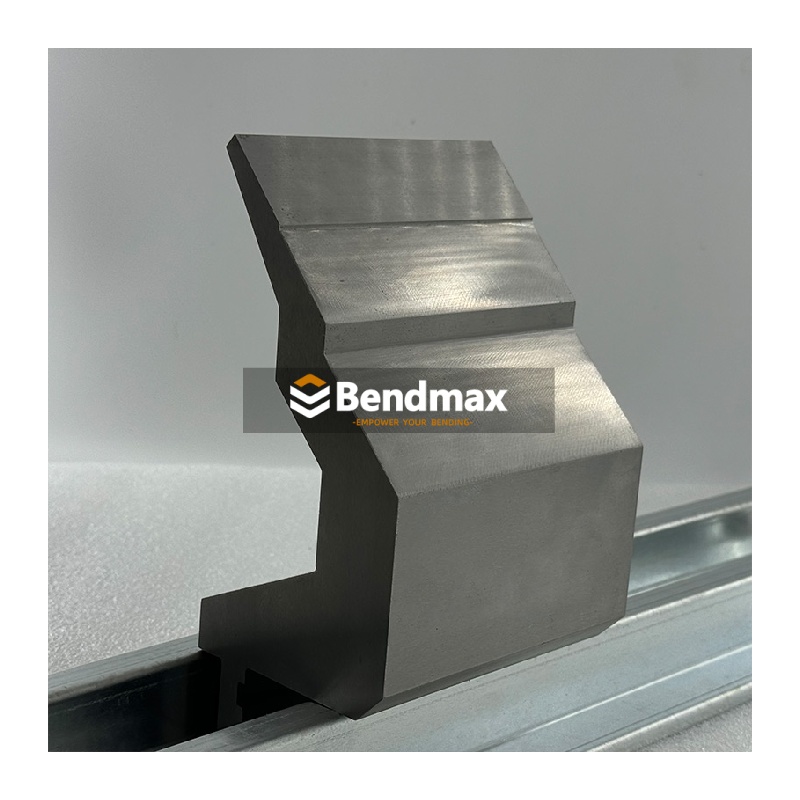
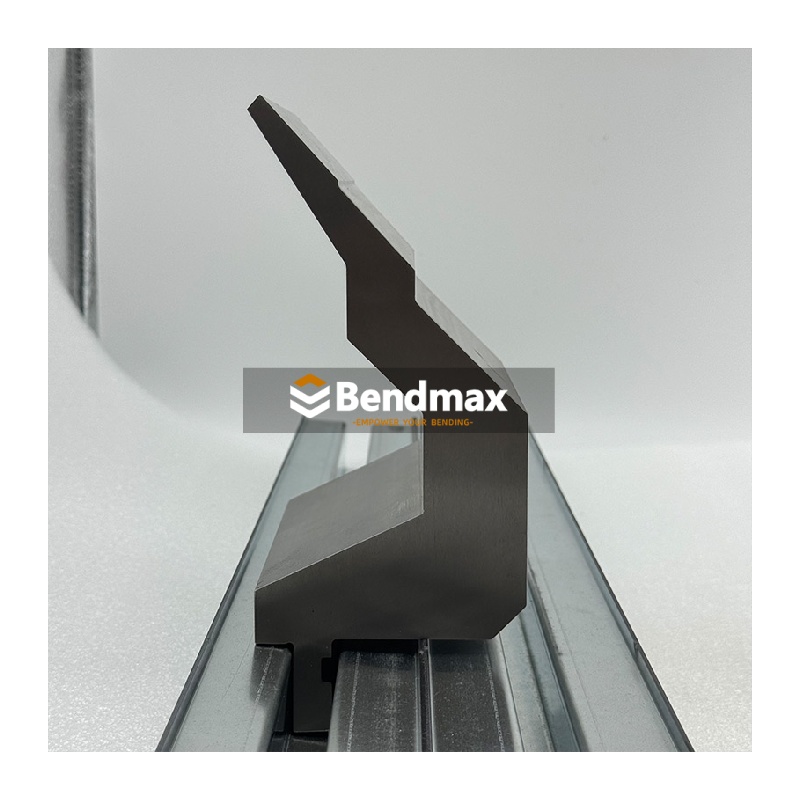
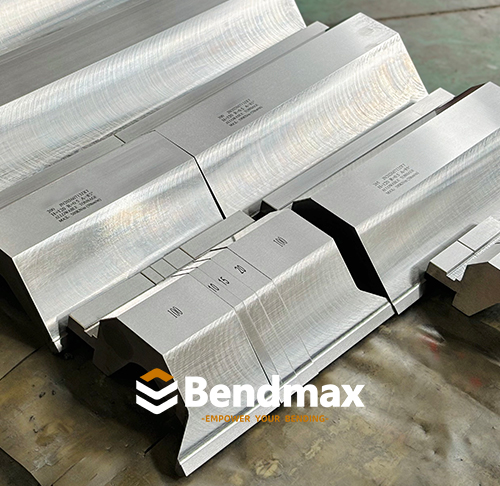
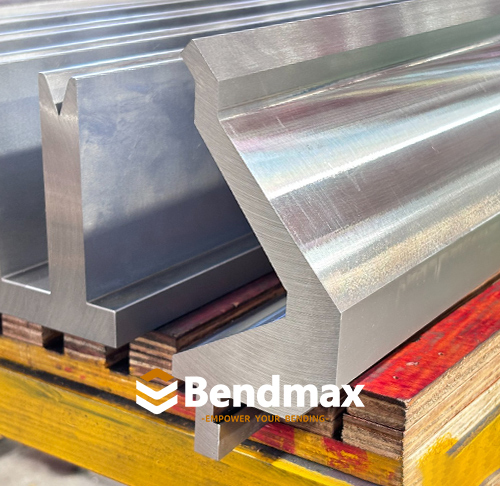
A Soco de pescoço de ganso É uma ferramenta superior especializada para uma prensa dobradeira. Seu perfil rebaixado, curvo ou deslocado cria espaço adicional atrás da ponta do punção.
Essa área aberta permite que flanges previamente formadas e seções profundas da peça se movam ao redor do corpo do punção sem colidir com a ferramenta.
Em comparação com um furador padrão convencional, um furador tipo pescoço de ganso é especialmente útil para:
- Dobra de caixa profunda
- formação de canal em U
- Dobra da flange de retorno
- Produção de painéis elétricos
- Fabricação de invólucros e caixas
- Canais e panelas profundas
- Operações de dobra em várias etapas
- Peças com folga interna restrita
O nome deriva do perfil característico da ferramenta, em forma de pescoço. A geometria foi projetada para criar espaço onde um punção reto normalmente interferiria com a peça de trabalho.
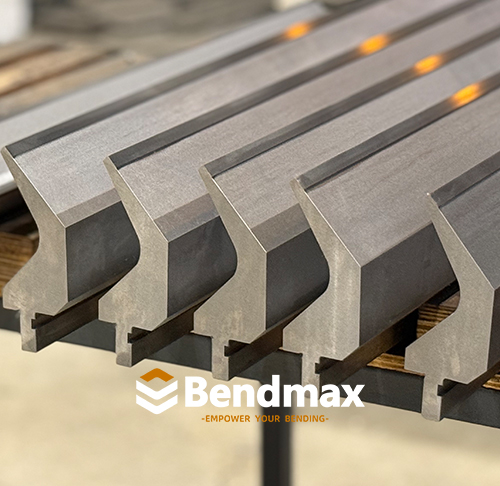
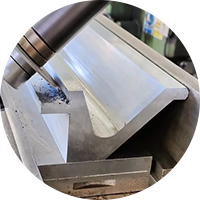
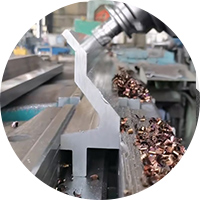
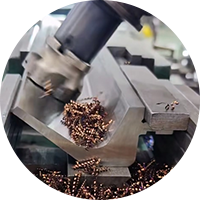
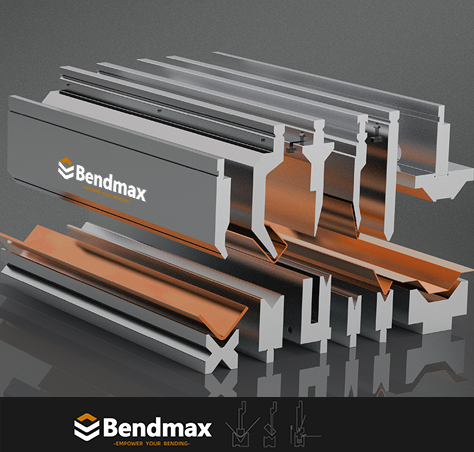
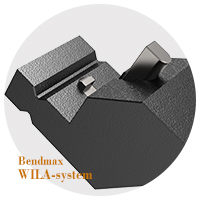
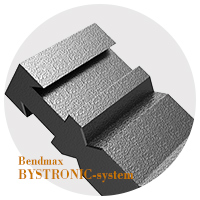
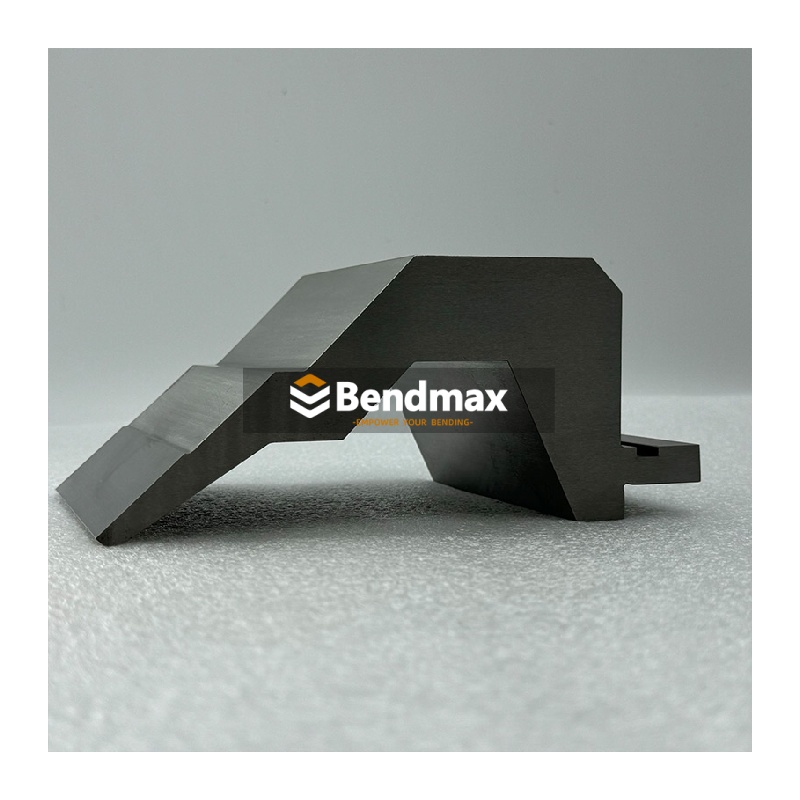 Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne | 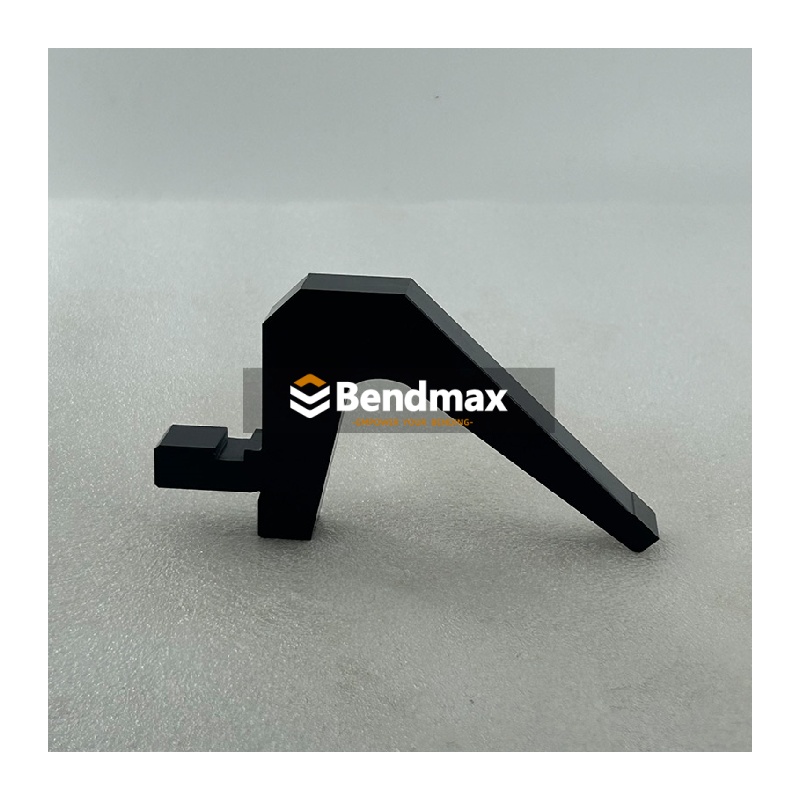 Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne | 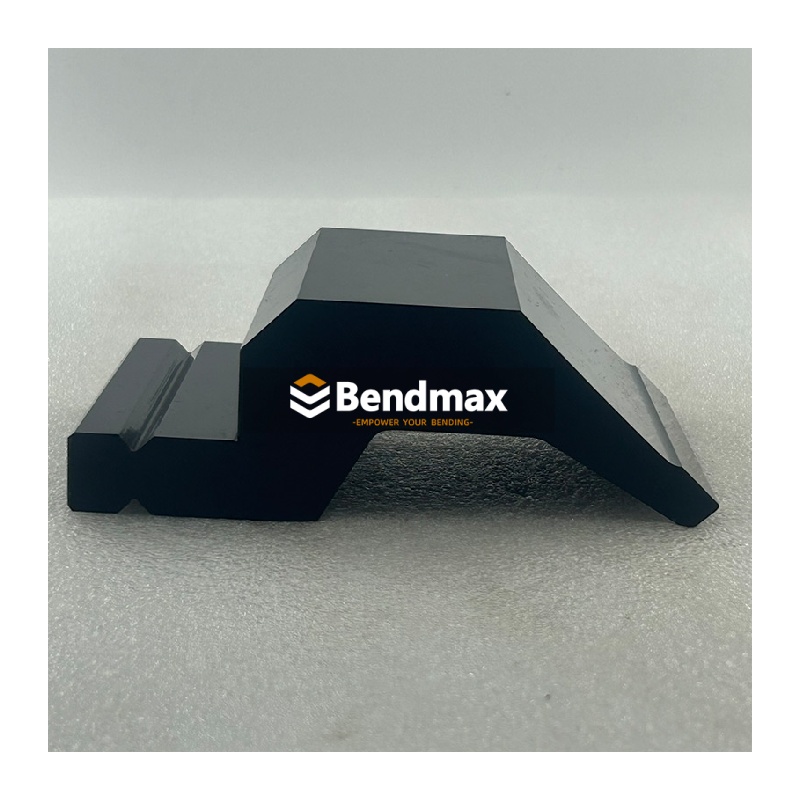 Bednmax - Prensa dobradeira de sistema WILA/Trumpf com pescoço de ganso/punção de cisne | 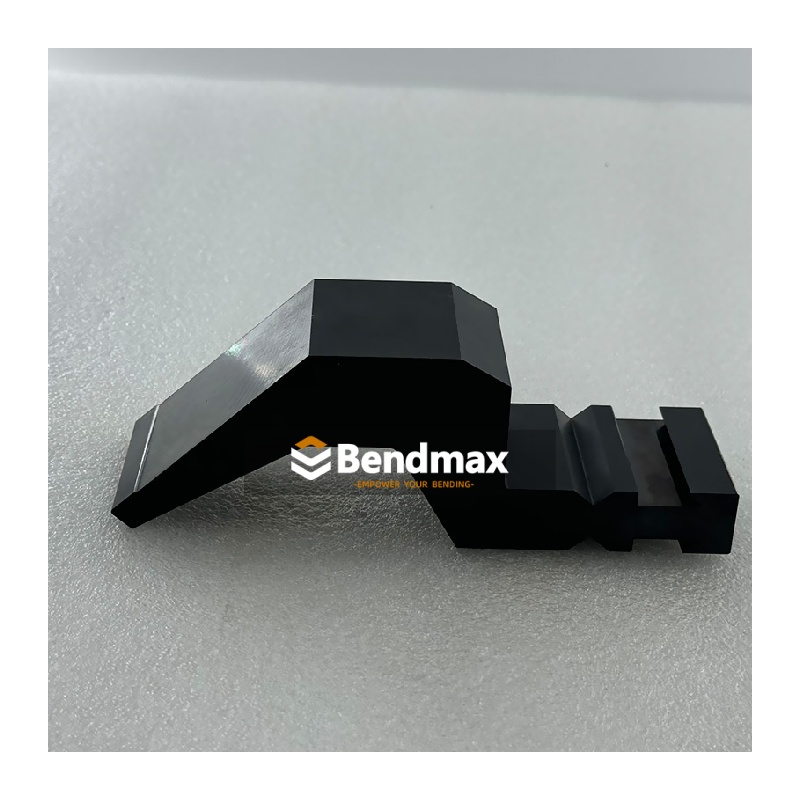 Bednmax - Prensa dobradeira com sistema Bystronic, tipo pescoço de ganso/pinça de cisne |
2. Por que os punções padrão às vezes ficam sem espaço
Um punção padrão possui um corpo relativamente sólido e robusto. Esse design proporciona boa resistência estrutural e o torna adequado para dobras de uso geral.
No entanto, durante dobras complexas, a peça não permanece plana.
Após a primeira dobra, a aba se eleva. Após várias dobras, a peça de trabalho pode começar a envolver a ferramenta superior. Quando a próxima aba se move para cima, ela pode colidir com o corpo sólido do Punção Padrão.
Os problemas típicos de interferência incluem:
- Uma parede lateral profunda atingindo o corpo do soco
- Uma flange de retorno colidindo com o punção
- Uma flange previamente dobrada em contato com o porta-ferramentas
- Uma caixa estreita que se torna apertada demais para um soco direto.
- A dobra final torna-se impossível porque a peça envolve a ferramenta.
Isto é um problema de folgaNão necessariamente um problema de força.
A resistência resolve problemas de carga. A geometria resolve problemas de folga.
Um punção padrão mais resistente pode suportar uma força de flexão maior, mas não consegue criar espaço adicional em torno de uma flange profunda ou previamente formada.
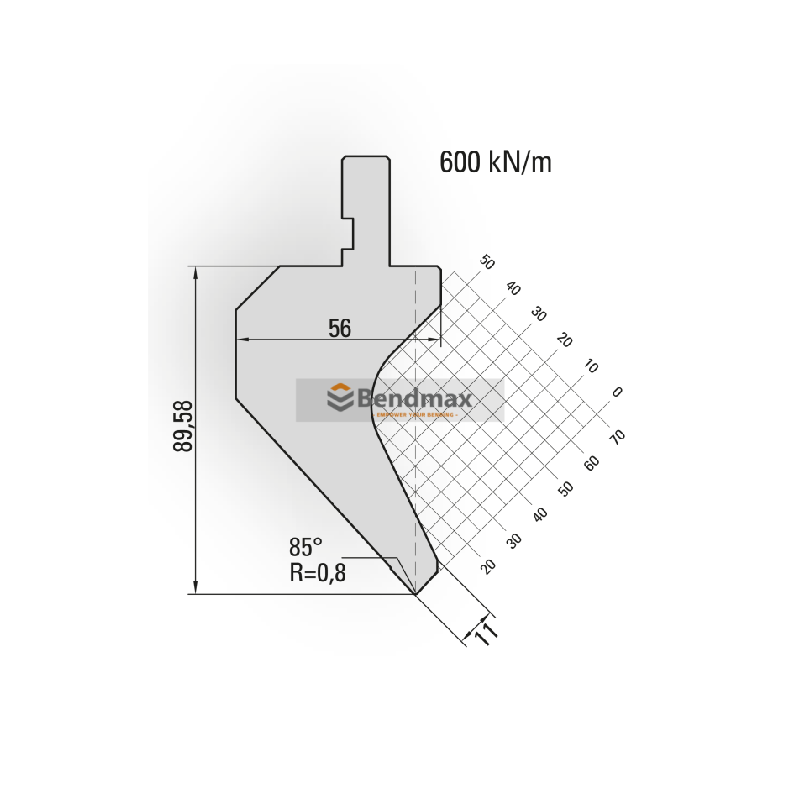
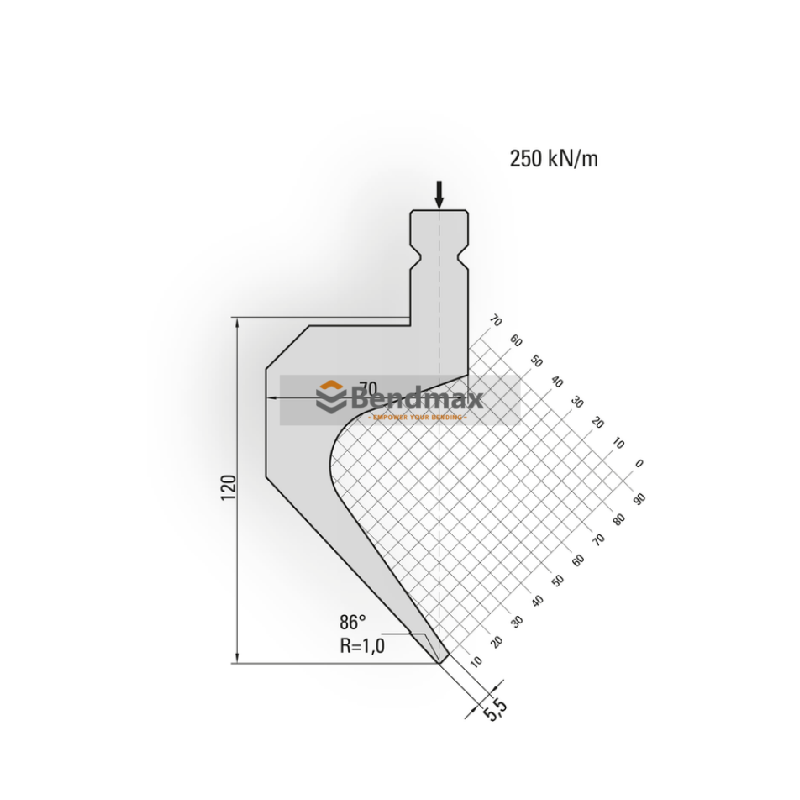
Nº 11.660
Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne
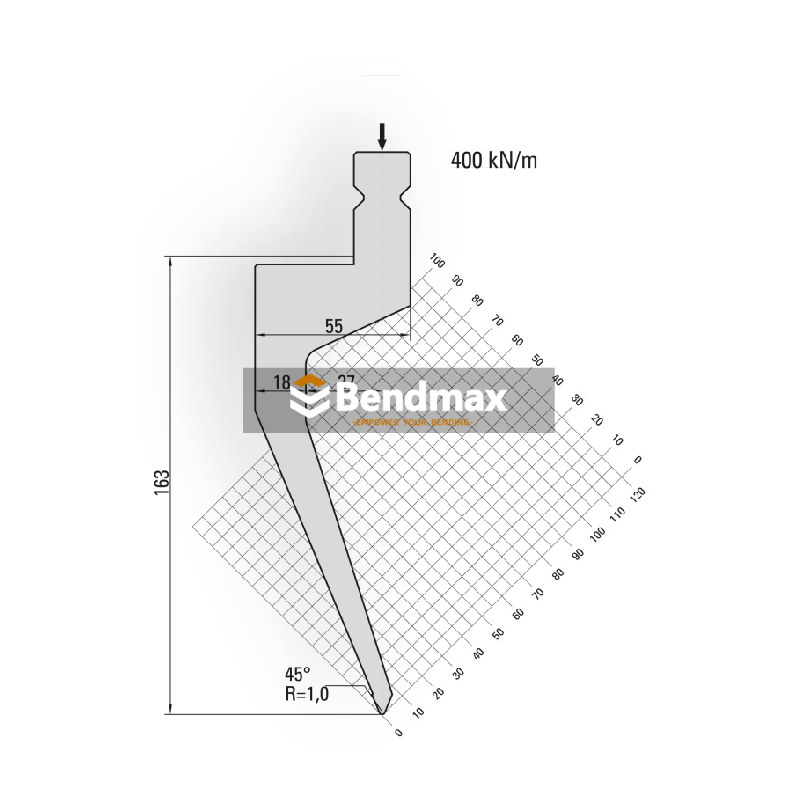
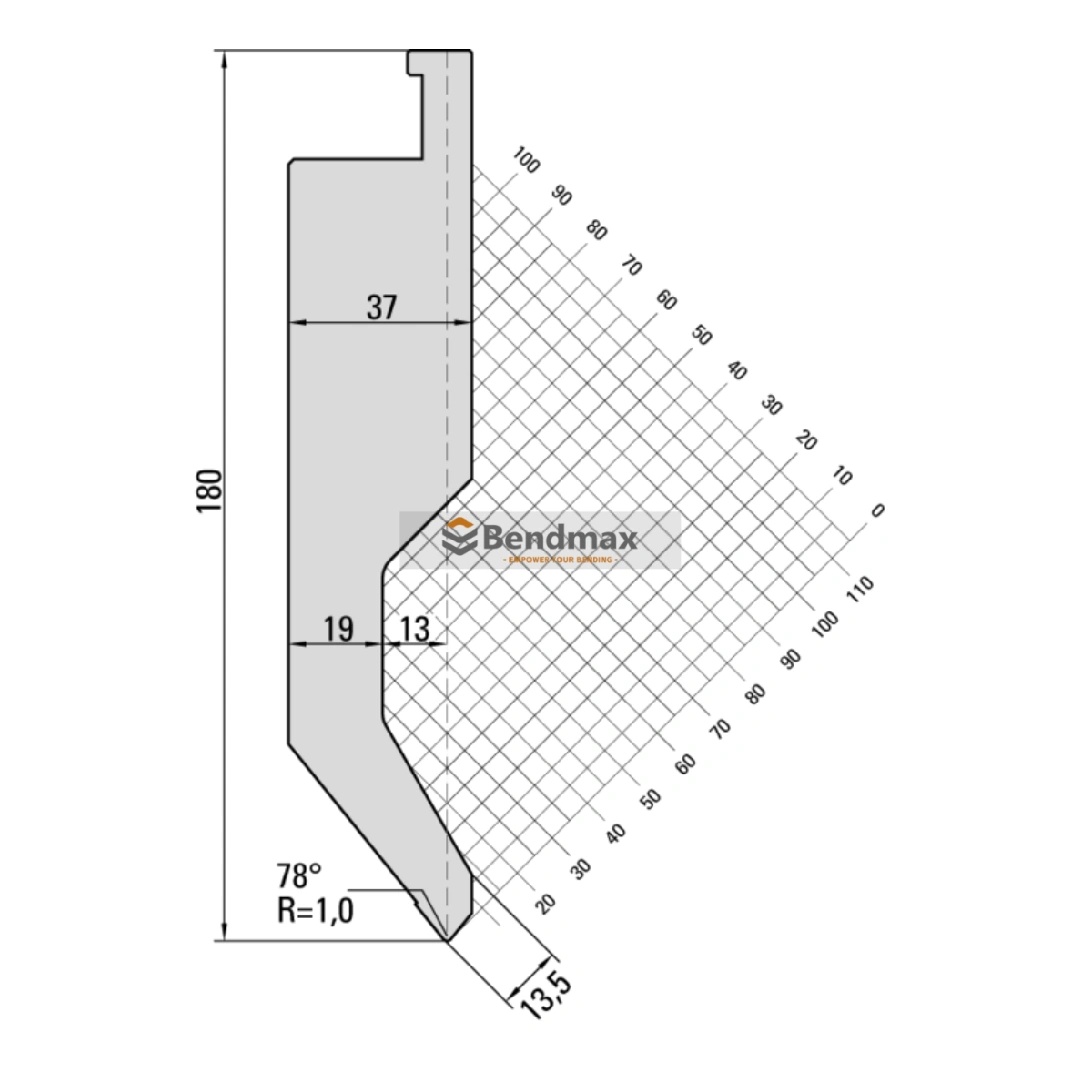
Nº 19.226
Bednmax - Prensa dobradeira Wila com sistema de pescoço de ganso/punção de cisne
Nº 15.380
Bednmax - Prensa dobradeira de sistema Trumpf com pescoço de ganso/punção de cisne
Nº 16. 500
Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne
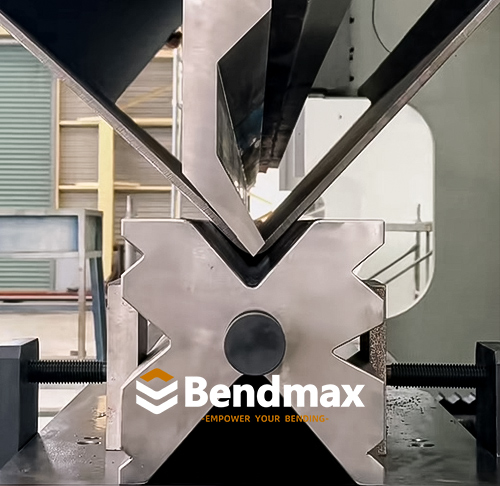
 | 3. Como a geometria do pescoço de ganso cria mais espaço A principal característica de um anzol Gooseneck Punch é o seu pescoço ou garganta rebaixada. Em vez de usar um perfil sólido atrás da ponta do punção, a ferramenta remove material da área de interferência. Isso cria uma zona de folga onde a flange da peça pode passar durante o curso de dobra. O princípio de funcionamento é simples: • A ponta do punção entra em contato com a chapa metálica. • O material começa a se formar ao redor da matriz em V. • As flanges previamente dobradas movem-se para cima. • O perfil rebaixado da punção proporciona espaço para essas flanges. • A dobra pode ser concluída sem que a peça de trabalho atinja o corpo do punção.
Essa geometria é particularmente valiosa na conformação de caixas profundas ou curvas de retorno, onde a peça de trabalho fica cada vez mais próxima da ferramenta superior durante as operações sucessivas. |
4. Aplicações típicas de punções tipo pescoço de ganso
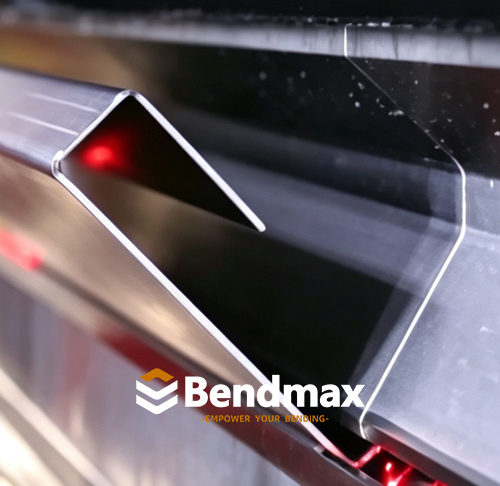
Dobra de caixa profunda
Caixas profundas são uma das aplicações mais comuns para furadores de pescoço de ganso.
Quando as primeiras laterais de uma caixa já foram dobradas, as abas restantes podem se elevar ao lado do punção. Um punção reto pode colidir com essas paredes antes que a dobra final seja concluída.
O perfil rebaixado de um encaixe tipo pescoço de ganso permite que as paredes existentes da estrutura se movam para a área livre.
Os produtos típicos incluem:
• Painéis elétricos • Armários de controle • Carcaças metálicas • Coberturas de máquinas
• Caixas de aço inoxidável • Bandejas de chapa metálica • Estruturas para equipamentos industriais
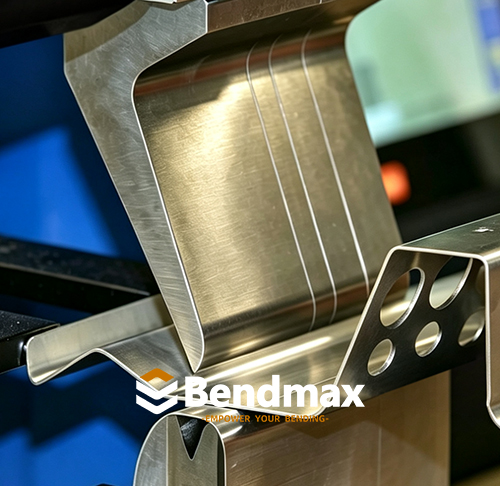
Formação de canal em U
Os perfis em U geralmente exigem flanges laterais altas e espaços internos estreitos. Um furo padrão pode não fornecer espaço suficiente para a elevação das paredes laterais.
Um perfurador de pescoço de ganso oferece espaço adicional para formar perfis de canal profundos, reduzindo o risco de interferência.
Dobra da flange de retorno
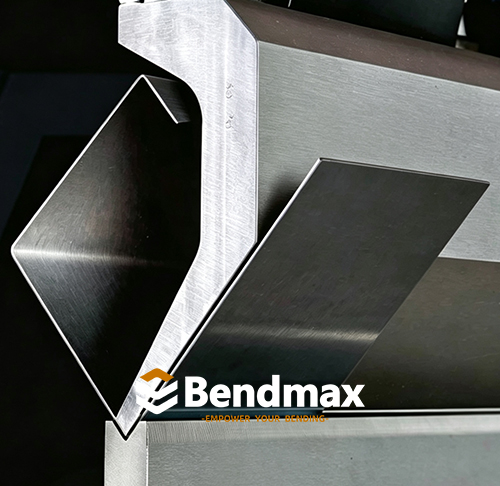
As abas de retorno dobram-se em direção ao corpo principal da peça. Isso cria uma área de dobra restrita que pode ser difícil de alcançar com um punção reto.
O rebaixo na garganta de um punção tipo pescoço de ganso permite que a flange de retorno passe por trás da ponta de trabalho durante a conformação.
Componentes com múltiplas curvaturas
Alguns componentes exigem várias dobras em diferentes direções. À medida que a peça se torna mais complexa, as flanges previamente formadas podem interferir na próxima operação de dobra.
As ferramentas de dobra em forma de pescoço de ganso proporcionam mais liberdade para a peça de trabalho e podem facilitar a execução de sequências de dobra complexas.
5. Soco em pescoço de ganso vs. Soco padrão
Recurso | Punção padrão | Soco de pescoço de ganso |
|---|
Objetivo principal | Dobra de uso geral | Autorização para perfis complexos |
Design da carroceria | Sólido e robusto | Recuado ou deslocado |
flexão geral | Excelente | Bom |
Dobra de caixa profunda | Limitado pela autorização | Bem adequado |
formação de canal em U | Dependente da aplicação | Bem adequado |
Flanges de retorno | Limitado em espaços restritos | Melhor acesso |
Resistência estrutural | Geralmente mais alto | Depende da profundidade e do design da garganta. |
Melhor vantagem | Força e versatilidade | Folga adicional da peça |
As duas ferramentas não são substitutas diretas uma da outra.
Normalmente, deve-se selecionar um punção padrão quando a peça de trabalho possui geometria convencional e folga suficiente. Um punção tipo pescoço de ganso torna-se útil quando a peça de trabalho interfere fisicamente com a ferramenta padrão.
6. A principal vantagem: Mais espaço livre
A maior vantagem de um guincho tipo pescoço de ganso não é uma maior capacidade de carga ou um ângulo de curvatura mais acentuado.
Sua principal vantagem é autorização adicional.
Isso pode ajudar os fabricantes:
Complete as curvas mais profundas
Reduzir a interferência entre o punção e a peça de trabalho
Forme flanges de retorno com mais facilidade.
Melhorar o acesso a perfis específicos
Reduzir a necessidade de cortes especiais de alívio na peça de trabalho.
Simplificar sequências de flexão complexas
Melhorar a flexibilidade da produção
Para muitas aplicações de perfil profundo, a geometria correta do punção pode ser mais importante do que simplesmente escolher uma ferramenta mais resistente.
Dobradeira de pescoço de ganso / Punção de cisne |
7. A compensação estrutural
A folga criada por um punção tipo pescoço de ganso resulta da remoção de material do corpo do punção.
Isso significa que uma garganta mais profunda pode reduzir a área da seção transversal que suporta a ponta de trabalho. À medida que a garganta se torna mais profunda, o punção pode ficar mais difícil de perfurar. mais sensível a: • Comprimento de perfuração incorreto • Força de conformação excessiva • Seleção inadequada da matriz | | Por essa razão, um anzol Gooseneck Punch não deve ser escolhido apenas pela sua aparência ou profundidade da garganta. A folga necessária deve ser equilibrada com: • Raio interno necessário • Profundidade da caixa ou flange • Comprimento de curvatura • Capacidade de carga da ferramenta Um furador de pescoço de ganso é projetado para criar espaço, mas ainda precisa de resistência estrutural suficiente para a aplicação. |
8. Por que a profundidade da garganta é importante
A profundidade da garganta determina quanto espaço está disponível atrás da ponta do furador.
Uma garganta rasa pode ser adequada para: • Flanges de retorno curtas •Profundidade moderada da caixa •Melhoria geral de liberação | Pode ser necessário um processo de garganta mais profundo para: •paredes altas em forma de caixa •Flanges de retorno longas •Caixas com dimensões internas restritas •Peças complexas com múltiplas dobras |
No entanto, uma maior profundidade de garganta nem sempre é melhor. Um recesso muito profundo pode reduzir a rigidez da ferramenta e limitar a carga de flexão admissível.
A abordagem correta é selecionar o profundidade mínima da garganta que proporciona a folga necessária, mantendo ao mesmo tempo resistência e estabilidade suficientes.
9. Sequência de socos no pescoço de ganso e flexão de caixa
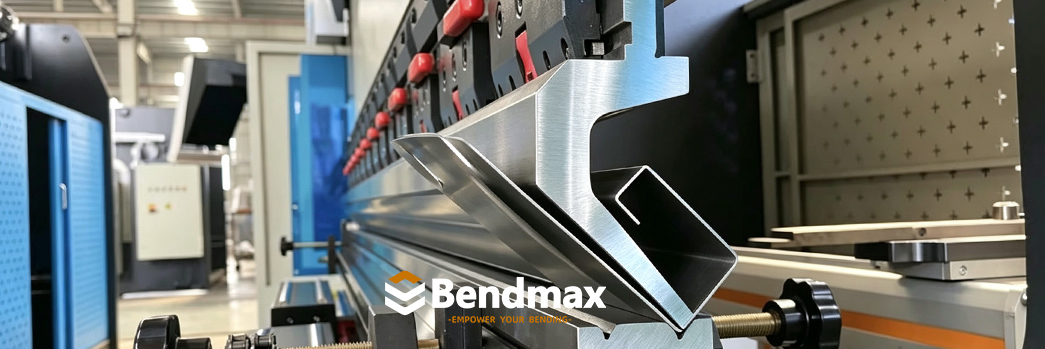
A seleção da ferramenta é apenas uma parte do sucesso na dobra de peças em caixas. A sequência de dobra também afeta a folga.
Para muitos componentes em formato de caixa, os operadores devem considerar dobrar primeiro as abas mais curtas. Isso pode ajudar a preservar o acesso para as dobras posteriores e reduzir o risco de envolver o punção com paredes previamente formadas.
Antes da produção, verifique:
A distância entre paredes opostas
A profundidade da garganta do soco
O comprimento do segmento de perfuração
Dimensões do porta-ferramentas
A possibilidade de interferência na curva
Para caixas estreitas ou totalmente fechadas, podem ser necessárias ferramentas segmentadas ou seções especiais para os chifres. Um único punção tipo pescoço de ganso não resolve todos os problemas de folga horizontal ou de canto.
10. Os punhos de pescoço de ganso não são uma solução universal.
Embora os encaixes tipo pescoço de ganso proporcionem mais espaço livre, eles não eliminam todas as limitações de flexão.
Um Gooseneck Punch pode não ser adequado quando:
A carga de flexão necessária é muito alta.
A profundidade da garganta é insuficiente.
A caixa é mais funda do que o espaço disponível para a máquina.
A ferramenta é muito comprida para a carga necessária.
A peça de trabalho requer folga em ambas as extremidades do punção.
A peça precisa de um deslocamento especial ou perfil de chifre.
O V-die selecionado não corresponde à aplicação.
Nessas situações, a solução pode envolver:
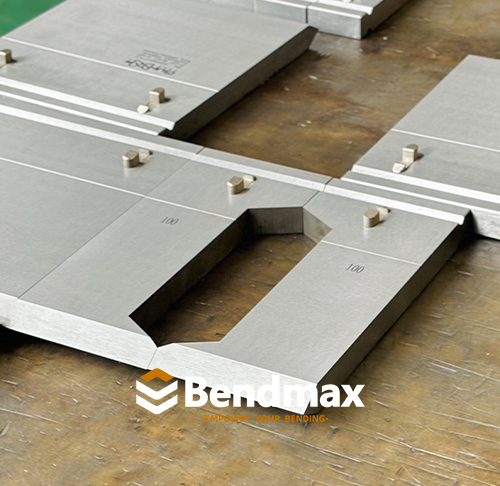
Socos de ChifreÚtil para alcançar áreas estreitas ou fechadas que exigem acesso adicional ao redor da furadeira.
Perfuradores de faixaPunção estreita com ponta angulada, adequada para áreas de curvatura apertadas e perfis restritos.
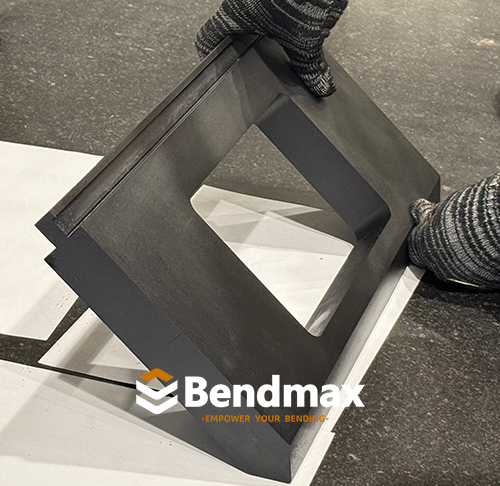
Socos na janelaProjetado para atender a requisitos específicos de folga em torno de seções previamente formadas ou perfis fechados.
A melhor escolha de ferramenta depende da geometria completa da peça de trabalho, e não apenas de uma dimensão.
11. Como escolher o furador de pescoço de ganso certo
Antes de escolher um furador de pescoço de ganso, revise as seguintes informações.
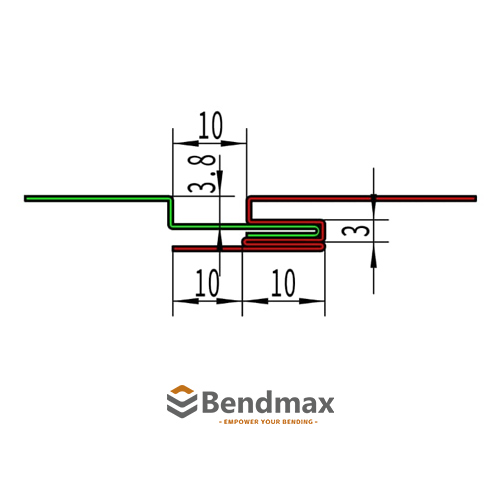 Geometria da peça de trabalhoForneça o desenho da peça finalizada, especialmente a altura e a posição dos flanges previamente formados.  Material e espessuraO tipo e a espessura do material influenciam a força de flexão necessária, o raio interno e a carga da ferramenta. 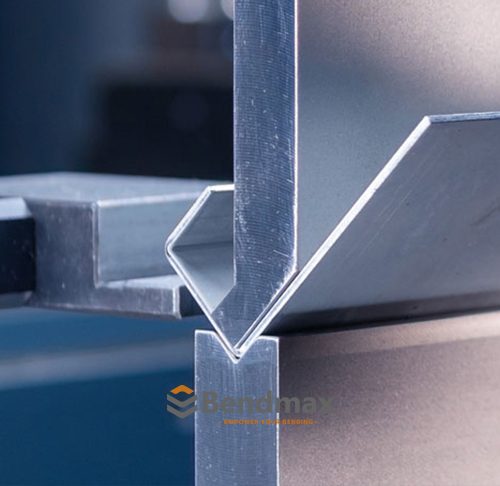 Autorização necessáriaMeça a distância entre a linha de dobra e a flange ou parede que interfere.
|
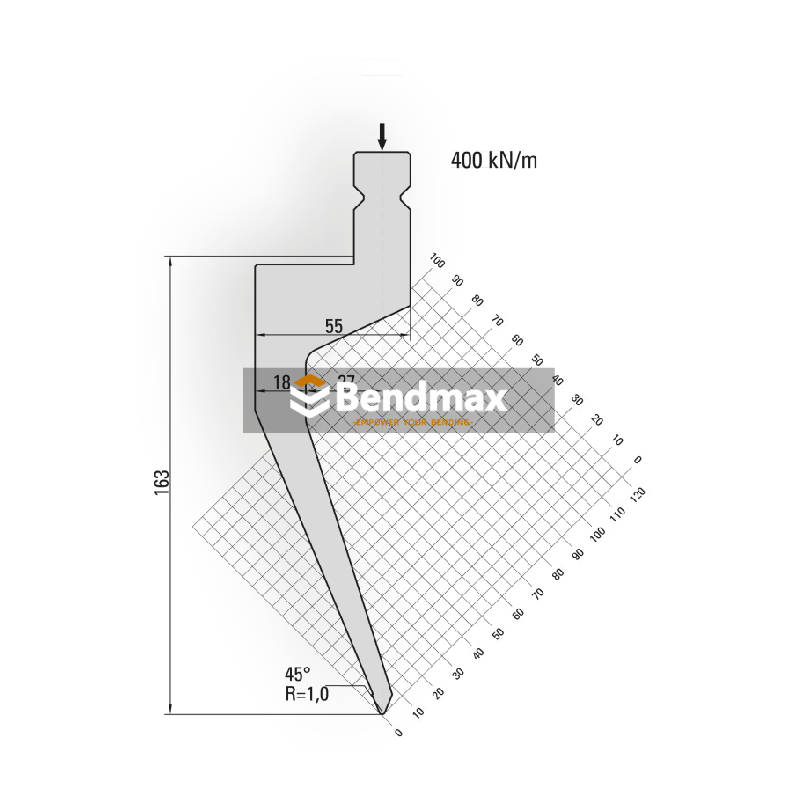 Ângulo de impacto e raio do narizO ângulo de punção e o raio da ponta devem corresponder à operação de dobra requerida e à matriz em V selecionada. 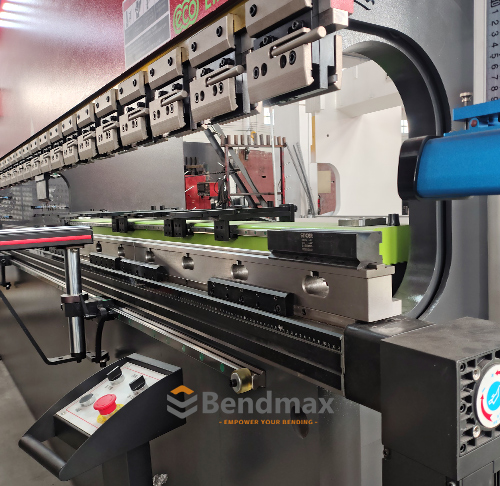 Capacidade da máquinaAntes de escolher a ferramenta, verifique a tonelagem da máquina, o comprimento de dobra, a distância entre os eletrodos e o sistema de fixação.  Capacidade de cargaA carga admissível do punção de pescoço de ganso deve ser adequada à aplicação real. Não presuma que a ferramenta possa utilizar toda a capacidade da prensa dobradeira.
|
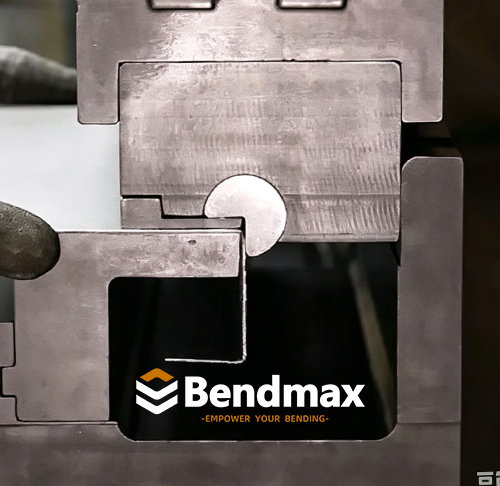
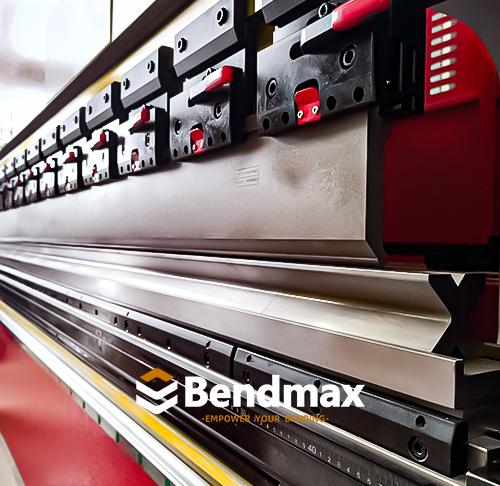
Sistema de ferramentasConfirme a interface da ferramenta de dobra da prensa, como por exemplo: Sistema Amada Sistema Trumpf Sistema WILA Sistema Bystronic Sistema LVD
|
12. Suportes de pescoço de ganso da Bendmax
A Bendmax fabrica punções e matrizes para prensas dobradeiras, tanto para aplicações de dobra padrão quanto especializadas.
Nossas soluções de perfuração em pescoço de ganso são projetadas para fornecer:
 | | Desembaraço confiávelOs perfis rebaixados criam espaço adicional para caixas profundas, canais em U e flanges de retorno. |
 | | Geometria de PrecisãoUsinagem e retificação precisas ajudam a manter dimensões de punção consistentes e um bom desempenho de conformação. |
 | | Seleção de materiais adequadosDependendo da aplicação, as ferramentas Bendmax podem ser fabricadas utilizando materiais como C45 ou 42CrMo. |
 | | Personalização baseada em aplicativosDiferentes profundidades de garganta, ângulos de punção, alturas e comprimentos de trabalho podem ser considerados de acordo com os requisitos da peça e da máquina do cliente. |
 | | Compatibilidade do sistemaAs ferramentas podem ser fornecidas para sistemas de prensa dobradeira de uso comum, mediante confirmação da interface e das dimensões necessárias. |
Para punções de pescoço de ganso personalizadas, os clientes podem fornecer um desenho da peça, a espessura do material, o ângulo de dobra, a altura da flange e informações da máquina. A Bendmax pode então avaliar a folga necessária e recomendar um projeto de ferramental adequado.
13. Quando você deve escolher um furador de pescoço de ganso?
Um gancho de pescoço de ganso é uma ótima opção quando:
- Um punção padrão colide com a peça de trabalho.
- A peça possui paredes laterais profundas.
- A peça de trabalho inclui flanges de retorno longas.
- Um canal em forma de U requer espaço interno adicional.
- A sequência de flexão cria interferência
- A peça torna-se difícil de girar ou reposicionar.
- Um punção convencional não consegue alcançar a linha de dobra necessária.
A questão fundamental não é:
"Preciso de um soco mais forte?"
Isso é:
“A peça precisa de mais espaço ao redor do punção?”
Se a resposta for sim, um Gooseneck Punch pode ser o próximo passo certo.
14. A Lição de Engenharia
A punção padrão para prensa dobradeira é a base versátil para dobras do dia a dia. Mas quando perfis profundos, flanges de retorno ou paredes previamente conformadas começam a interferir com a ferramenta, uma geometria diferente se faz necessária.
Uma prensa dobradeira tipo pescoço de ganso cria espaço adicional atrás da ponta de trabalho, ajudando os fabricantes a moldar caixas profundas, canais em U e flanges de retorno com mais eficiência.
Sua principal vantagem é clara:
Um punção padrão oferece resistência e versatilidade. Um punção tipo pescoço de ganso proporciona o espaço necessário para dobras complexas.
A escolha correta deve sempre equilibrar folga, resistência da ferramenta, capacidade da máquina e geometria da peça de trabalho.
No próximo artigo da série de ferramentas comuns para prensas dobradeiras da Bendmax, exploraremos outro perfil de punção especializado e explicaremos quando ele se torna mais adequado do que uma punção tipo pescoço de ganso convencional.
15. As Perguntas Frequentes
A punção padrão para prensa dobradeira é a base versátil para dobras do dia a dia. Mas quando perfis profundos, flanges de retorno ou paredes previamente conformadas começam a interferir com a ferramenta, uma geometria diferente se faz necessária.
Uma prensa dobradeira tipo pescoço de ganso cria espaço adicional atrás da ponta de trabalho, ajudando os fabricantes a moldar caixas profundas, canais em U e flanges de retorno com mais eficiência.
Sua principal vantagem é clara:
1. Vocês fabricam ferramentas personalizadas para prensas dobradeiras?
Sim. A Bendmax fabrica punções, matrizes e ferramentas personalizadas para prensas dobradeiras com base em seus desenhos, dimensões, material, espessura e requisitos de dobra.
2. De que informações você precisa para me enviar um orçamento?
Por favor, forneça o desenho da ferramenta ou da peça, o modelo da prensa dobradeira, o sistema de ferramentas, o material, a espessura, o ângulo de dobra, o raio interno e o comprimento necessário. Fotos ou amostras também são úteis.
3. Quais materiais são usados para as ferramentas da sua prensa dobradeira?
Normalmente utilizamos C45 e 42CrMo, selecionados de acordo com o projeto da ferramenta e os requisitos da aplicação. Requisitos especiais de materiais também podem ser discutidos.
4. Qual a dureza alcançada pelas suas ferramentas?
Dependendo do projeto da ferramenta, o corpo é normalmente endurecido a HRC 30–35, enquanto a área de trabalho pode atingir aproximadamente HRC 54–60 para melhor resistência ao desgaste e maior vida útil.
5. Como você garante a precisão das ferramentas?
Utilizamos equipamentos de usinagem CNC de precisão, retificação e inspeção para controlar dimensões, precisão de perfil, retilineidade e dureza, com uma precisão típica de ferramentas de até ±0,02 mm.
6. Qual é o prazo de entrega da sua produção?
O prazo de entrega depende do tipo de ferramental, da quantidade e dos requisitos de personalização. Ferramentas padrão geralmente podem ser fornecidas mais rapidamente, enquanto ferramentas personalizadas exigem tempo adicional de engenharia e produção.
7. Você consegue fabricar?
Sim. Aceitamos encomendas OEM e em grande volume, incluindo a fabricação de ferramentas de acordo com os desenhos, especificações e sistemas de ferramentas exigidos pelo cliente.
8. Vocês enviam ferramentas para prensa dobradeira para o mundo todo?
Sim. A Bendmax fornece ferramentas para prensas dobradeiras a clientes em todo o mundo e pode oferecer suporte para embalagens de exportação, coordenação de envio e serviço pós-venda.
9. Você pode me ajudar a escolher as ferramentas certas para a prensa dobradeira?
Sim. Envie-nos o modelo da sua máquina, as ferramentas existentes, o desenho da peça ou os requisitos de dobra. Nossos engenheiros podem ajudar a recomendar uma solução adequada de punção, matriz ou ferramenta personalizada.
Continue sua jornada de dobragem
Detalhes do produto
Saiba mais sobre essas ferramentas, especificações e compatibilidade.
→ Explore o produto: Standard Punch
Soluções relacionadas
Veja as aplicações relacionadas, os métodos de dobra e as discussões sobre ferramentas.
→ Explore Soluções e Discussões
Precisa de um preço?
Conte-nos suas necessidades e receba uma recomendação de ferramentas e um orçamento.
→ Solicite um orçamento: Fale com nossos engenheiros de ferramentas
Continue a série de ferramentas Bendmax Próximo: Quando o espaço para dobrar a janela fica estreito, os furos para caixilho encontram a solução. No próximo artigo, abordaremos a questão da folga em perfis profundos, o acesso a curvas em espaços estreitos e apresentaremos o Sash Punch. Também conhecido como punção padrão estreita, o punção para esquadria apresenta um corpo fino e uma ponta angulada voltada para dentro. Essa geometria permite que a ferramenta alcance áreas de dobra restritas onde um punção convencional poderia interferir com a peça de trabalho. Vamos explorar sua estrutura, aplicações típicas e diferenças em relação aos punções padrão e de pescoço de ganso, especialmente em caixilhos de portas, caixilhos de janelas, perfis de esquadrias e seções estreitas de chapa metálica. |


 Português





 IPv6 network supported