bandeira

Blog

LAR

Blog

  • Como selecionar a ferramenta de dobradeira adequada com base na força de dobra
    Dec 04, 2025
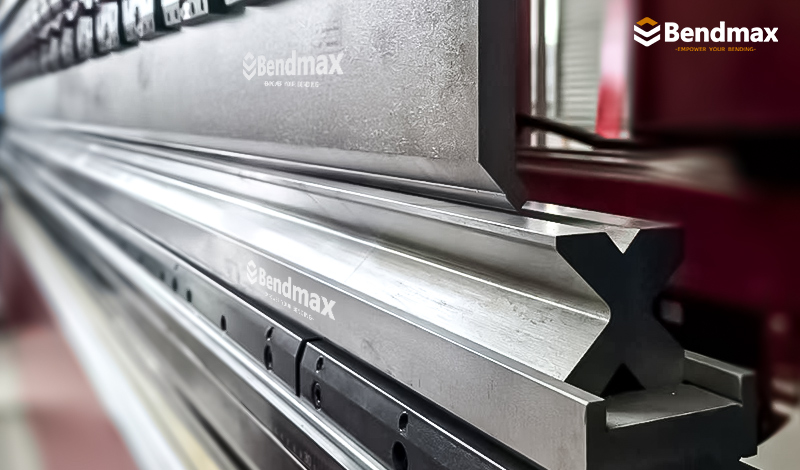
    Como selecionar a ferramenta de dobradeira adequada com base na força de dobra   Quando você possui uma prensa dobradeira e está pronto para dobrar chapas metálicas, a seleção das ferramentas torna-se crucial. A força de dobra necessária determina diretamente qual ferramenta deve ser usada e quanto tempo ela durará. Na verdade, escolher a ferramenta certa para a prensa dobradeira é mais uma arte que envolve equilibrar material, espessura, ângulo de dobra e eficiência de produção. Relação entre a força de flexão e a seleção de ferramentasMateriais e espessuras diferentes exigem forças de dobra variáveis. Se a força for insuficiente, a peça pode não se conformar completamente; se a força for excessiva, pode acelerar o desgaste da ferramenta ou até mesmo causar danos. Portanto, a seleção das ferramentas deve ser compatível tanto com a tonelagem da prensa dobradeira quanto com os requisitos da peça. 1. Dobra de Tonelagem Leve: Adequada para Chapas Finas e Conformação de Precisão(Ferramentas para prensa dobradeira de tubos Bendmax)Em aplicações de baixa força (como chapas finas, componentes de aço inoxidável para cozinha ou placas de alumínio), um Ferramenta de matriz em V estreita Recomenda-se combinar o golpe com um soco direto.Aplicações:Capas para eletrodomésticos, painéis decorativos, pequenos componentes de ferragens, etc.Aplicações:Capas para eletrodomésticos, painéis decorativos, pequenos componentes de ferragens, etc. por exemplo:Força de flexão 100T e 125TMatriz dupla em V padrão  Esta matriz consiste em dois sulcos em forma de V dispostos em um ângulo, tipicamente de 90 graus. É comumente usada para aplicações de dobra a ar, permitindo uma variedade de ângulos de dobra ajustando-se a profundidade de penetração do punção na matriz.Versatilidade: Adequado para uma ampla gama de ângulos de curvatura, ajustando a profundidade do punção.Facilidade de uso: Simples de configurar e ajustar para diferentes necessidades de curvatura.  Esta matriz apresenta quatro ranhuras em forma de V dispostas concentricamente, cada uma com uma profundidade diferente. É adequada para criar múltiplos ângulos e formatos de dobra, oferecendo versatilidade nas operações de dobra.Opções de curvatura múltiplas: Oferece quatro ranhuras em V diferentes com profundidades variáveis, permitindo uma variedade de ângulos e formatos de curvatura.Precisão: Proporciona curvas precisas com resultados consistentes.Eficiência: Reduz a necessidade de trocas frequentes de ferramentas, aumentando a eficiência geral nas operações de dobra. Matriz Multi-V padrão  Esta matriz possui uma superfície plana e é utilizada para dobras em linha reta, produzindo dobras de 90 graus em chapas metálicas. É ideal para criar dobras nítidas e precisas, especialmente em materiais finos.Dobras acentuadas: Ideal para criar dobras precisas de 90 graus em chapas metálicas.Durabilidade: Normalmente fabricado em aço temperado, garantindo um desempenho de longa duração.Compatibilidade: Adequado para uma ampla gama de espessuras e materiais de chapas metálicas. 2. Dobra de tonelagem média: Abrange a maioria dos processos de processamento de chapas metálicas.Quando a força de dobra está na faixa média (tipicamente em prensas dobradeiras de 100T a 200T), ela abrange a mais ampla gama de aplicações. Matrizes multi-V ou matrizes duplas-V podem ser usadas com punções padrão.Vantagens: Uma única matriz pode lidar com chapas de diversas espessuras, melhorando a flexibilidade da produção e prolongando a vida útil das ferramentas.Aplicações:Peças de chapa metálica para máquinas, coberturas para equipamentos de engenharia, componentes de veículos, etc.por exemplo:Força de flexão 175T e 210TMatriz Multi-V padrão A matriz multi-V padrão para prensas dobradeiras é um acessório que permite a dobra de chapas ou placas metálicas em diversos ângulos e formatos. Consiste em múltiplos sulcos em forma de V de diferentes larguras e profundidades, dispostos concentricamente na matriz.Este design permite que a matriz se adapte a uma ampla gama de requisitos de dobra, oferecendo versatilidade e flexibilidade na fabricação de metais.Versatilidade: Adequado para uma ampla gama de ângulos de curvatura, ajustando a profundidade do punção.Facilidade de uso: Simples de configurar e ajustar para diferentes necessidades de curvatura. Matriz dupla em V padrão Esta matriz consiste em dois sulcos em forma de V dispostos em um ângulo, geralmente de 90 graus. É comumente usada para aplicações de dobra a ar, permitindo uma variedade de ângulos de dobra ajustando a profundidade de penetração do punção na matriz.Versatilidade: Adequado para uma ampla gama de ângulos de curvatura, ajustando a profundidade do punção.Facilidade de uso: Simples de configurar e ajustar para diferentes necessidades de curvatura. Matriz V padrão de quatro vias Esta matriz apresenta quatro ranhuras em forma de V dispostas concentricamente, cada uma com uma profundidade diferente. É adequada para criar múltiplos ângulos e formatos de dobra, oferecendo versatilidade nas operações de dobra.Opções de curvatura múltiplas: Oferece quatro ranhuras em V diferentes com profundidades variáveis, permitindo uma variedade de ângulos e formatos de curvatura.Precisão: Proporciona curvas precisas com resultados consistentes.Eficiência: Reduz a necessidade de trocas frequentes de ferramentas, aumentando a eficiência geral nas operações de dobra. 3.Dobramento de Grandes Tonelagens: Para Chapas Grossas e Componentes EstruturaisPara dobras de grande tonelagem (acima de 200T), são necessárias ferramentas mais robustas e estáveis. Matrizes em V mais largas ou matrizes reforçadas personalizadas são normalmente utilizadas, combinadas com punções de pescoço de ganso ou ferramentas de conformação especiais.Vantagens:Suporta alta pressão de tonelagem, evita danos prematuros à ferramenta e garante a formação consistente das peças.Aplicações:Estruturas de aço para pontes, componentes de máquinas pesadas, peças grandes em formato de caixa, etc.por exemplo:Força de flexão 300TMatriz Multi-V padrão  Esta matriz consiste em múltiplos sulcos em forma de V dispostos em um ângulo, tipicamente de 90 graus. É comumente usada para aplicações de dobra a ar, permitindo uma variedade de ângulos de dobra ajustando-se a profundidade de penetração do punção na matriz.Versatilidade: Adequado para uma ampla gama de ângulos de curvatura, ajustando a profundidade do punção.Facilidade de uso: Simples de configurar e ajustar para diferentes necessidades de curvatura. Matriz dupla em V padrão Esta matriz consiste em dois sulcos em forma de V dispostos em um ângulo, tipicamente de 90 graus. É comumente usada para aplicações de dobra a ar, permitindo uma variedade de ângulos de dobra ajustando a profundidade de penetração do punção na matriz.Versatilidade: Adequado para uma ampla gama de ângulos de curvatura, ajustando a profundidade do punção.Facilidade de uso: Simples de configurar e ajustar para diferentes necessidades de curvatura. Matriz V padrão de quatro vias Esta matriz apresenta quatro ranhuras em forma de V dispostas concentricamente, cada uma com uma profundidade diferente. É adequada para criar múltiplos ângulos e formatos de dobra, oferecendo versatilidade nas operações de dobra.Opções de curvatura múltiplas: Oferece quatro ranhuras em V diferentes com profundidades variáveis, permitindo uma variedade de ângulos de curvatura.e formas.Precisão: Proporciona curvas precisas com resultados consistentes.Eficiência: Reduz a necessidade de trocas frequentes de ferramentas, aumentando a eficiência geral nas operações de dobra. É claro que, ao escolher uma matriz para dobradeira, a força de dobra é apenas um dos fatores de referência. É mais importante considerar de forma abrangente a espessura da chapa, o material, o raio de curvatura, os requisitos do processo e o desempenho do equipamento. No BENDMAXNós não apenas fornecemos matrizes padrão de alta precisão e durabilidade, como também podemos personalizar soluções não padronizadas com base nas necessidades do cliente, ajudando você a alcançar precisão, estabilidade e eficiência em cada etapa do processo. 
  • O que são ferramentas para prensa dobradeira? O guia definitivo para fabricantes.
    Dec 03, 2025
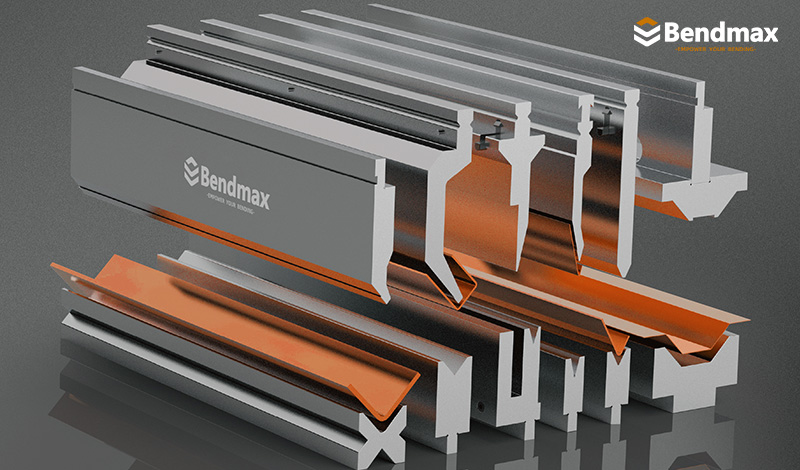
    No mundo da fabricação de metais, se a prensa dobradeira é a força muscular, as ferramentas são inegavelmente o cérebro. Elas são o fator determinante entre um componente preciso e uma peça de sucata. As ferramentas de prensa dobradeira referem-se às ferramentas especializadas — compostas por um punção superior e uma matriz inferior — utilizadas em uma prensa dobradeira para dobrar e moldar chapas metálicas. Essas ferramentas trabalham em conjunto: a matriz cria a cavidade e o punção aplica a força para gerar ângulos e formas precisas. Como um Fabricante de ferramentas para prensa dobradeiraLidamos diariamente com projetos complexos de dobra. No entanto, frequentemente constatamos que mesmo clientes experientes não compreendem totalmente os fundamentos das próprias ferramentas. Portanto, da perspectiva de um gerente de fábrica, aqui está uma explicação simples e prática.  1. O que são ferramentas para prensa dobradeira? O básico.Em termos simples, as ferramentas de prensa dobradeira referem-se às ferramentas especializadas instaladas em uma prensa dobradeira para dobrar e moldar chapas metálicas. Seu funcionamento se baseia em um princípio simples:O punção (ferramenta superior): Montado no pistão superior, aplica pressão ao metal.A matriz (ferramenta inferior): Montada na base, ela suporta o metal e determina o ângulo de dobra.A chapa metálica é colocada entre essas duas ferramentas. À medida que o pistão desce, ele força o material contra a matriz, criando uma dobra precisa. Embora pareça simples, a geometria, a dureza e o estilo dessas ferramentas fazem toda a diferença entre uma peça perfeita e uma peça descartada. Componentes-chave de um conjunto de ferramentasAntes de analisarmos os tipos, vamos examinar a anatomia:Pistão e Base: A parte superior móvel e a parte inferior fixa da máquina.Sistema de fixação: O mecanismo (mecânico ou hidráulico) que mantém o punção e a matriz firmemente presos.Trava de segurança/Clique de segurança: Um recurso de segurança em punções para evitar que elas caiam durante a troca de ferramentas. 2. Classificação: Tipos de Punções (Ferramentas Superiores)O formato do punção determina os tipos de perfis que podem ser dobrados. Aqui estão os tipos mais comuns encontrados em oficinas mecânicas:Soco padrão (soco reto)O "cavalo de batalha" da indústria. Normalmente tem um formato simples e é usado para curvas padrão de 90° ou ângulos simples em peças sem flanges de retorno. 1. Soco de pescoço de gansoBatizado em referência ao seu formato, o furador Gooseneck possui um perfil rebaixado profundo (relevo).É essencial para dobrar perfis em U ou peças com flanges de retorno profundas. A seção de "recorte" permite que a parte já dobrada do metal passe pela punção sem colisão. 2. Punção em ângulo agudoEsses punções têm um ângulo de ponta muito agudo (geralmente de 30° a 60°).São utilizadas principalmente para dobra no ar. Ao dobrar o metal além de 90° (por exemplo, até 85°), você compensa o "retorno elástico", permitindo que o metal volte a um ângulo perfeito de 90°. Também são usadas para criar ângulos agudos. 3.Perfurador de FaixaUma ferramenta de perfuração estreita e especializada, frequentemente usada na indústria de caixilhos de janelas e portas. Seu perfil fino permite a entrada em espaços muito apertados ou a criação de perfis de batente complexos. 3. Classificação: Tipos de Matrizes (Ferramentas Inferiores)Matrizes em V (O Padrão)O tipo de matriz mais comum. Possui um sulco em forma de V.Matriz em V simples: Possui um único sulco. Alta precisão, frequentemente usada para dobras pesadas.Matriz Multi-V (Matriz de 4 Vias): Um bloco com quatro aberturas em V diferentes em cada lado. Você gira o bloco para alterar a largura do V. Ideal para oficinas que trabalham com espessuras de material variadas. Matrizes de bainha/achatamentoUtilizado para criar uma "bainha" (uma borda dobrada e segura) em chapas metálicas. Este é um processo de duas etapas:Dobre a folha formando um ângulo agudo (aproximadamente 30°).Use a parte superior plana da matriz para achatar o metal.Aplicação: Proteção das bordas de armários, gavetas e gabinetes eletrônicos. 4. Estilos de ferramentas para prensa dobradeira: uma tabela comparativaUm dos aspectos mais confusos para iniciantes é o "Estilo" ou "Padrão". Não é possível encaixar um furador americano em um suporte europeu sem um adaptador. Aqui está uma comparação rápida para ajudar você a identificar o que precisa:Estilo de ferramentalPrincipais característicasAplicação típicaEstilo americanoDesign tradicional. Punções/matrizes reversíveis. Normalmente fixadas com uma placa de fixação.Comum na América do Norte. Ótimo para fabricação em geral e freios mecânicos antigos.Europeu (Promecam)Apresenta um sistema de segurança especial. Maior precisão do que o estilo americano tradicional.O padrão global para ferramentas de prensa dobradeira retificadas com precisão, utilizadas em máquinas CNC.Wila / TrumpfTravas de segurança de alta qualidade acionadas por botão. Encaixe e alinhamento automáticos.De alta velocidade, Ferramentas de alta precisão para prensas dobradeiras Trocas muito caras, mas extremamente rápidas.Novo padrãoUm estilo híbrido que oferece a precisão das ferramentas europeias com recursos de fixação aprimorados.Operações de dobra modernas de alto desempenho. Se você administra uma oficina com alta variedade e baixo volume de produção (alterando configurações 10 vezes por dia), investir em grampos do tipo Wila/Trumpf ou de troca rápida para ferramentas europeias se pagará em um ano com a economia de mão de obra.  5. Como selecionar as ferramentas certas?Escolher a ferramenta certa tem a ver com física, não apenas com formato. A decisão mais crítica é a abertura da matriz em V.A "Regra do 8" (para Dobra de Ar)Para aço macio padrão, a regra geral para selecionar a abertura da matriz em V é:Exemplo: Se você estiver dobrando aço macio com 2 mm de espessura, precisará de uma abertura em V de 16 mm (2*8=16). Guia de Seleção de Abertura em V Espessura do material (T)Abertura em V recomendadaRaio típico (Ir)0,5 mm - 2,5 mm6 x T~16% de V3,0 mm - 8,0 mm8 x T~16% de V8,0 mm - 12,0 mm10 x T~16% de V> 12,0 mm12 x T~16% de VUsar uma matriz em V menor reduz o raio, mas exige uma tonelagem (força) significativamente maior. Usar uma matriz em V maior reduz a tonelagem, mas aumenta o raio. Material e durezaNão se atenha apenas ao formato; observe também a qualidade do aço.42CrMo (Aço Cromo-Molibdênio): O padrão da indústria para ferramentas de alta qualidade.Dureza: Uma boa ferramenta deve ter uma dureza interna que garanta resistência (aproximadamente 30 HRC), mas uma dureza superficial de 50-60 HRC (obtida por têmpera a laser ou por indução). Essa alta dureza superficial é absolutamente crucial para garantir durabilidade. Ferramentas para prensa dobradeira de aço inoxidávelpois o aço inoxidável é abrasivo e pode rapidamente danificar ou desgastar ferramentas mais macias. 6. Manutenção: Prolongando a vida útil da ferramentaAs ferramentas são ativos caros. Veja como recomendamos a manutenção delas na fábrica:Limpe antes de usar: Sempre limpe a ponta do punção e o ombro da matriz. A carepa de laminação do aço laminado a quente age como uma lixa e, com o tempo, prejudicará a precisão da sua ferramenta.Carregamento centralizado: Evite dobrar peças pequenas exatamente no mesmo ponto da máquina todos os dias. Isso causa desgaste irregular. Mova a ferramenta ao longo da mesa.Armazenamento adequado: Não jogue ferramentas em uma caixa. Use um armário de ferramentas com revestimento de madeira ou plástico. O contato aço com aço durante o armazenamento causa lascas e amassados.Lubrificação: Para dobras pesadas, utilize uma película protetora ou lubrificante para reduzir o atrito e as marcas. 7.Considerações finaisAs ferramentas para prensa dobradeira não são apenas um bloco de metal; são instrumentos de precisão. Compreender a diferença entre um punção de pescoço de ganso e um punção reto, ou saber quando aplicar a "Regra dos 8", impacta diretamente a eficiência da produção e a qualidade do produto.  
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

LAR

PRODUTOS

WhatsApp

Contate-nos