bandeira

Blog

LAR

Blog

  • Quando o espaço para dobrar a janela fica estreito, os furos para caixilho encontram a solução.
    Sep 23, 2026
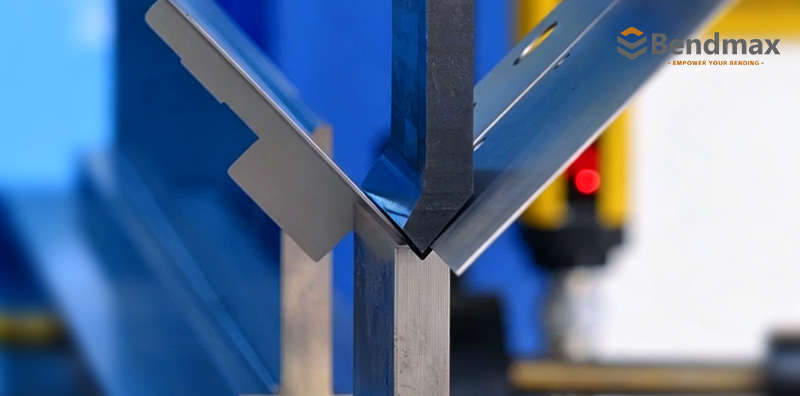
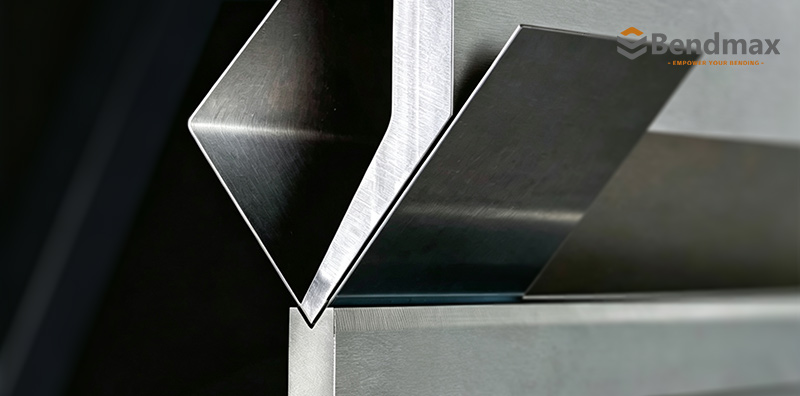
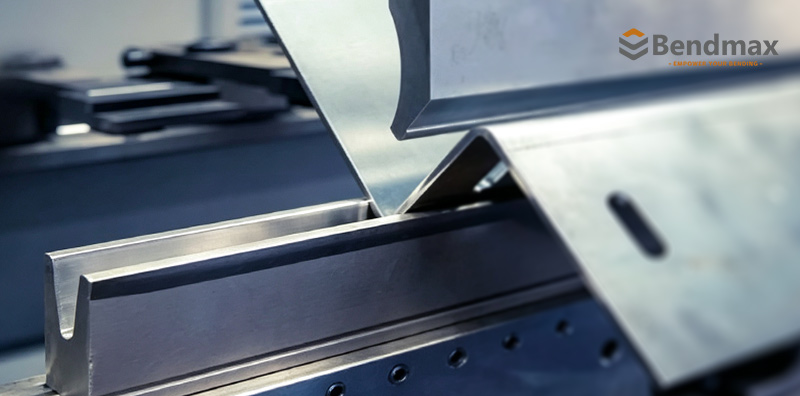
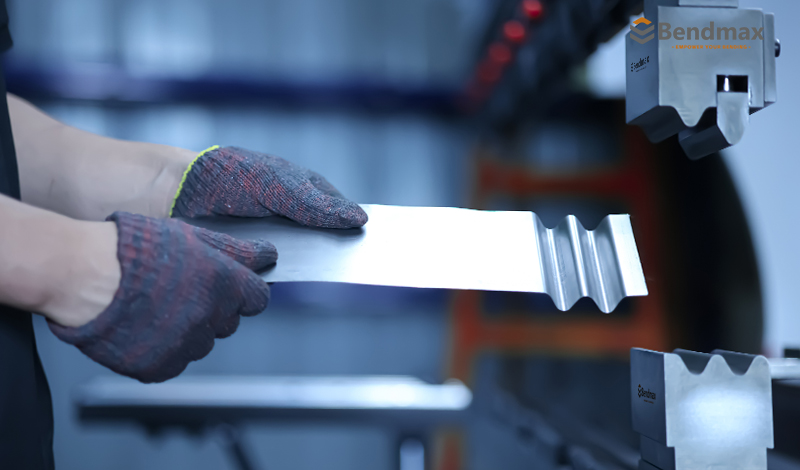
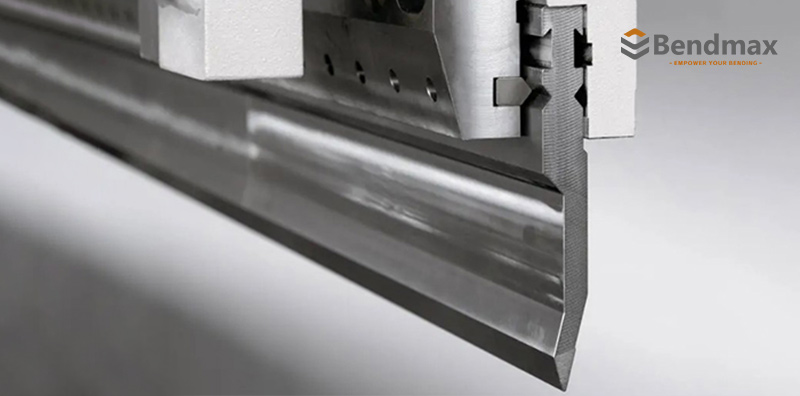
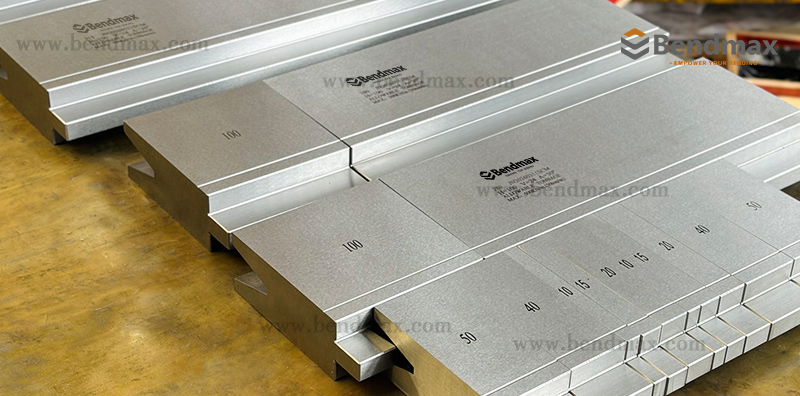
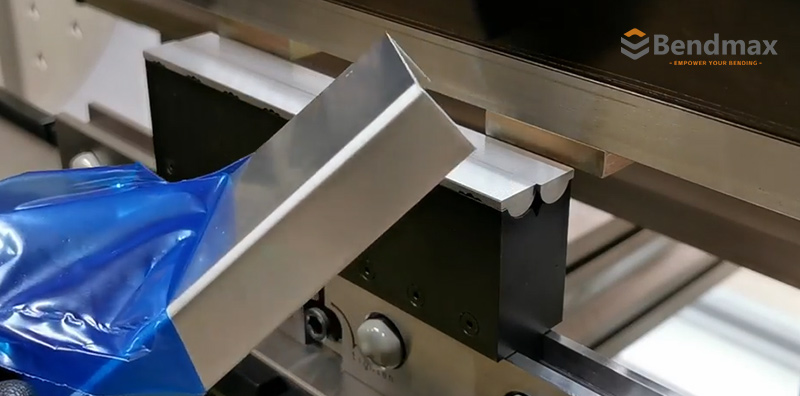
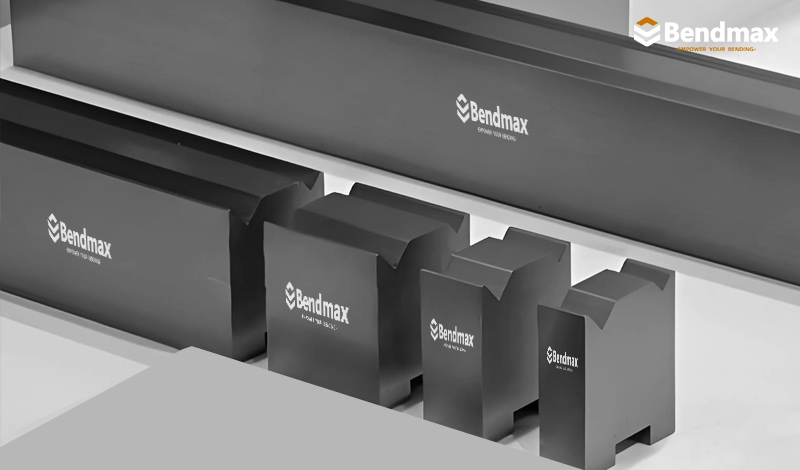
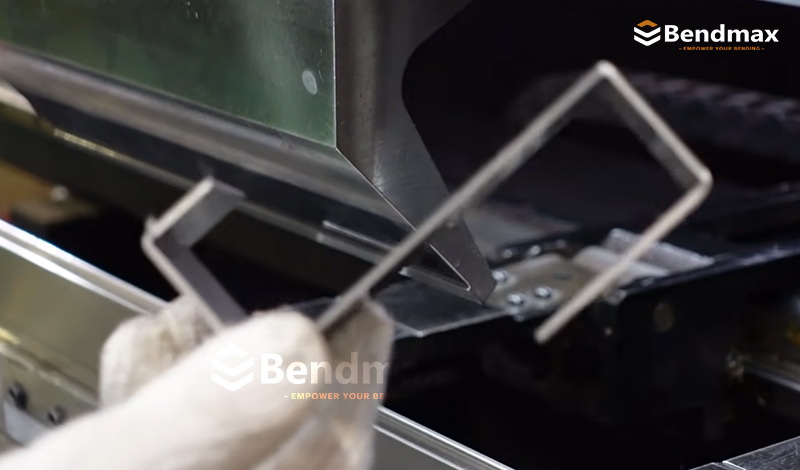
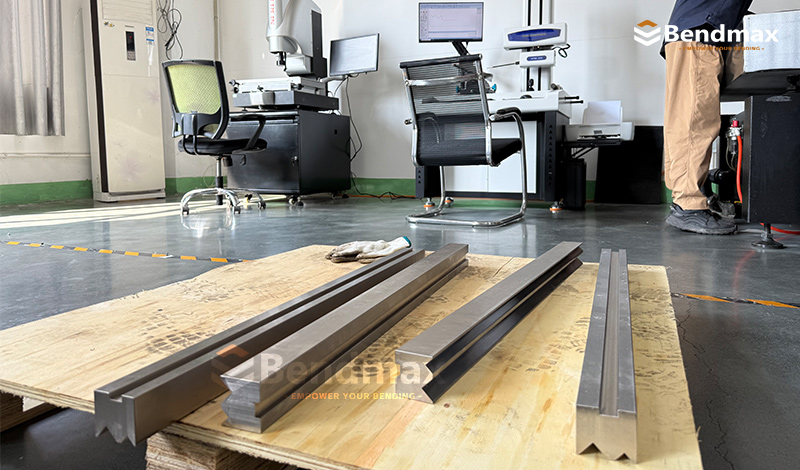
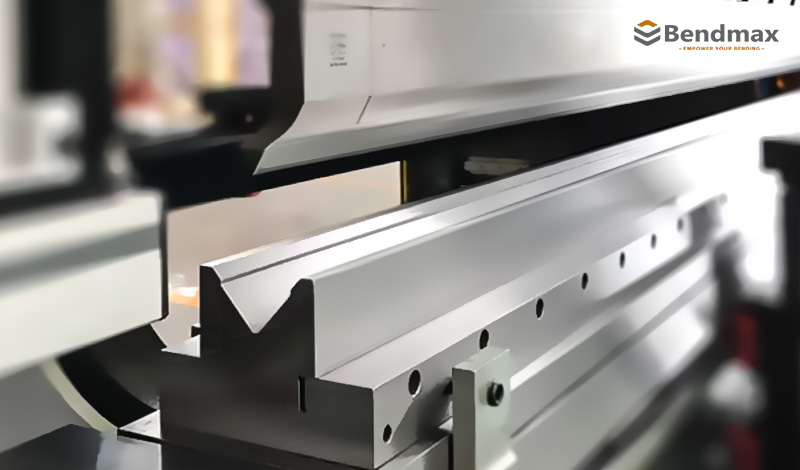
      Perfurador de caixilho: um perfurador padrão estreito para áreas de curvatura apertadas. Quando o espaço para dobrar a janela fica estreito, os furos para caixilho encontram a solução.Como a geometria de perfuração de caixilhos melhora o acesso em cantos, batentes de portas e perfis de janelas. Nos artigos anteriores da série de ferramentas comuns para prensas dobradeiras da Bendmax, apresentamos o punção padrão para dobras do dia a dia e o punção tipo pescoço de ganso para aplicações que exigem maior folga.Desta vez, vamos analisar outro tipo prático de punção padrão para prensa dobradeira: a Perfurador de Faixa.Um furador de faixas tem um corpo estreito e ponta angulada voltada para dentroEssa geometria compacta permite que o punção alcance áreas de dobra onde um punção convencional mais largo poderia interferir com a peça de trabalho. O que é um furador de faixa? Um furador de faixa é um tipo de punção de prensa dobradeira estreita Utilizado para dobrar chapas metálicas em áreas apertadas ou restritas.Seu corpo estreito e ponta angulada o tornam adequado para aplicações como:• Batentes e caixilhos de portas• Caixilhos e perfis de janelas• Perfis estreitos de chapa metálica• Dobra de cantos• Flanges de retorno pequenas• Trabalhos arquitetônicos em metal• Curvatura em torno de perfis restritosEmbora tenha um formato característico, um furador de caixilho não é necessariamente uma ferramenta especial para moldar. Geralmente é considerado um... versão especializada de um furador padrão, projetado principalmente para melhorar o acesso em áreas estreitas com curvas acentuadas.    Como funciona um furador de faixas? Durante a dobra, o corpo estreito do punção reduz a interferência entre a ferramenta e a peça de trabalho. Sua ponta angulada ajuda o punção a alcançar a linha de dobra necessária e a trabalhar em torno de cantos ou flanges próximos.O processo básico é:A chapa metálica é posicionada na matriz inferior.A ponta angulada do punção entra em contato com o material.A folha se molda ao redor do punção e da matriz.O perfil estreito da perfuração proporciona melhor acesso em áreas restritas.A curvatura necessária é realizada com menos interferência da ferramenta.O resultado final da dobra ainda depende do ângulo do punção, do raio da ponta, da abertura da matriz, da espessura do material e da profundidade da dobra. Perfurador de faixa vs. Perfurador padrão  RecursoPunção padrãoPerfurador de FaixaObjetivo principalDobra de uso geralDobrar-se em áreas estreitas ou restritasDesign da carroceriaCarroceria convencional mais largaCorpo estreito com ponta anguladaPrincipal vantagemVersatilidade e forçaMelhor acesso nas curvasAplicações típicasPeças gerais de chapa metálicaCaixilhos de portas, caixilhos de janelas e perfis estreitosSeleção de ferramentasAdequado para curvas comunsAdequado quando o acesso para perfuração é limitado. A punção padrão é a escolha normal para dobras em geral. A punção para esquadrias torna-se útil quando a geometria da peça exige um perfil de ferramenta mais estreito. Soco de faixa vs. Soco de pescoço de ganso Os furadores de faixa e os furadores de pescoço de ganso resolvem problemas diferentes.• Soco padrão: Utilizado para dobras de uso geral.• Furador de faixa: Proporciona melhor acesso em espaços estreitos e em curvas.• Soco Gooseneck: Proporciona espaço adicional para caixas profundas, perfis em U e flanges de retorno.Em termos simples:Um perfurador de caixilho é projetado para acessos estreitos, enquanto um perfurador de pescoço de ganso é projetado para folgas maiores.A escolha correta depende do formato e da posição da peça, e não apenas do nome do punção. Principais vantagens de um furador de caixilhos Um furador de caixilhos adequado pode proporcionar:Melhor acesso a áreas de curvatura estreitasInterferência reduzida nas curvasMaior flexibilidade na produção de caixilhos de portas e janelas.Dobramento mais prático de perfis estreitosResultados consistentes em produção repetidaCompatível com diferentes tipos de materiais, incluindo aço carbono, aço inoxidável e alumínio.No entanto, o desempenho real depende do material das ferramentas, do tratamento térmico, das dimensões, da capacidade da máquina e dos requisitos da aplicação.Como escolher o furador de faixas certo Antes de escolher um furador de molduras, verifique as seguintes informações:Desenho ou amostra da peçaTipo e espessura do materialÂngulo de curvatura necessárioraio de curvatura internoLargura da flange e profundidade do perfilEspaço livre disponível na curvaMatriz inferior correspondentesistema de ferramentas para prensa dobradeiraTonelagem da máquina e comprimento de dobraO punção mais estreito nem sempre é a melhor escolha. A ferramenta ainda precisa oferecer resistência e estabilidade suficientes para a carga de flexão necessária.Perfuradores de Faixa da Bendmax A Bendmax fabrica punções e matrizes para prensas dobradeiras, tanto para aplicações de dobra padrão quanto especializadas.Nossas soluções de puncionamento para esquadrias são projetadas para dobra de perfis estreitos, acesso a cantos e aplicações como a produção de caixilhos de portas e janelas. Dependendo dos requisitos da máquina e da peça, as ferramentas podem ser fornecidas em diferentes dimensões, materiais e sistemas de prensa dobradeira compatíveis.Para obter uma recomendação adequada, os clientes podem fornecer:Desenhos de peçasMaterial e espessuraÂngulo de curvaturaRaio interno obrigatórioModelo da máquinaSistema de ferramentasComprimento de perfuração necessárioA Bendmax pode então avaliar o perfil de trabalho e recomendar as ferramentas adequadas para a aplicação. O Punção para Caixilho é um tipo prático de Punção Padrão estreita. Seu corpo estreito e ponta angulada proporcionam melhor acesso em áreas de curvatura restritas, especialmente em cantos, batentes de portas, caixilhos de janelas e perfis estreitos de chapa metálica.Não foi projetado principalmente para folgas em caixas profundas como um furador de pescoço de ganso. Seu principal objetivo é alcançar áreas de curvatura estreitas onde um punção padrão convencional pode interferir.Os punções padrão oferecem versatilidade geral. Os punções em forma de pescoço de ganso criam maior folga. Os punções para caixilhos melhoram o acesso em áreas de curvatura estreitas.   As perguntas frequentes1. Quais materiais podem ser dobrados com um furador de esquadria?Os punções para chapas podem ser usados ​​em chapas metálicas comuns, como aço carbono, aço inoxidável e alumínio. A espessura adequada do material e a carga de dobra dependem do punção, da abertura da matriz e da capacidade da máquina. 2. Quais sistemas de ferramentas para prensa dobradeira são compatíveis com punções para esquadrias?Os punções para dobradeiras podem ser fabricados para diferentes sistemas de ferramentas de prensa dobradeira, incluindo sistemas Amada, WILA, Trumpf, LVD e do tipo Bystronic, dependendo da interface e da configuração da máquina necessárias. 3. Um furador de caixilho pode ser usado para abas curtas e perfis estreitos? Sim. Seu corpo esguio e perfil de trabalho angulado proporcionam melhor acesso ao dobrar flanges curtas, seções estreitas e perfis próximos a cantos, onde um punção convencional pode ter acesso limitado. 4. Quais as especificações do furador de caixilho que devo verificar antes de fazer o pedido? As especificações importantes incluem o ângulo de punção, o raio da ponta, a altura da ferramenta, o comprimento, o sistema de ferramentas, o material, a folga necessária e a carga máxima. As dimensões da peça e a sequência de dobra também devem ser consideradas. 5. A Bendmax fabrica furadores de caixilho em tamanhos personalizados? Sim. A Bendmax pode fabricar punções para esquadrias de acordo com desenhos, amostras ou dimensões especificadas. Ângulos, alturas, raios, comprimentos e interfaces de ferramentas personalizados podem ser avaliados de acordo com a aplicação. 6. Como posso selecionar o furador de caixilho correto para minha aplicação? Forneça o material, a espessura, o ângulo de dobra, o raio interno, as dimensões da flange, o modelo da máquina e o sistema de ferramentas. Um desenho ou foto da peça é especialmente útil para verificar a folga e selecionar a combinação adequada de punção e matriz. 7. Posso usar um punção de corte com a minha matriz de dobradeira existente? Em muitos casos, sim, desde que o punção e a matriz sejam compatíveis em termos de sistema de ferramentas, ângulo de trabalho, raio e requisitos de conformação. A abertura da matriz existente também deve ser verificada em relação à espessura do material e ao raio de curvatura necessário. A Bendmax pode ajudar a verificar a combinação de ferramentas antes do pedido.Continue sua jornada de dobragemDetalhes do produtoSaiba mais sobre essas ferramentas, especificações e compatibilidade.      → Explore o produto: Perfurador de Faixa          Soluções relacionadasVeja as aplicações relacionadas, os métodos de dobra e as discussões sobre ferramentas.  → Explore Soluções e Discussões Precisa de um preço?Conte-nos suas necessidades e receba uma recomendação de ferramentas e um orçamento.  → Solicite um orçamento: Fale com nossos engenheiros de ferramentas   Continue a série de ferramentas BendmaxPróximo:Quando o acesso estreito não é o problema, golpes agudos levam o ângulo ainda mais longe.Como a geometria de punção em ângulo agudo cria dobras acentuadas, suporta a sobredobra e prepara as peças para a bainha. No próximo artigo, vamos passar de Acesso da ferramenta ao ângulo de dobra.Um punção para caixilhos ajuda a ferramenta a alcançar áreas restritas em torno de cantos, molduras e perfis estreitos. Mas, às vezes, o desafio não é se o punção consegue alcançar a posição de dobra — é até que ponto a folha precisa ser formada.Quando o ângulo incluído necessário se torna significativamente menor do que um sistema de dobra convencional de 85° ou 90° consegue produzir com eficiência, um Punção de ângulo agudo Oferece uma solução diferente.Vamos explorar por que os punções agudos são comumente projetados com ângulos como esses. 30°, 45° e 60°, como o ângulo de punção e a penetração afetam a dobra final e por que as ferramentas de ponta também são amplamente utilizadas para Pré-dobrar antes de fazer a bainha.  Quando o problema for a folga, altere a geometria do punção. Quando o problema for o ângulo de dobra, altere o ângulo de trabalho. 
  • Quando os socos padrão ficam sem espaço, os socos com pescoço de ganso abrem caminho.
    Sep 12, 2026
    Quando os socos padrão ficam sem espaço,Socos de pescoço de ganso abrem espaçoPunções para prensa dobradeira tipo pescoço de ganso para caixas profundas, perfis em U e flanges de retorno.No primeiro artigo da série de ferramentas comuns para prensas dobradeiras da Bendmax, apresentamos... Punção de prensa dobradeira padrão como a base versátil da flexão diária.Uma punção padrão é robusta, prática e adequada para muitas operações de dobra convencionais. No entanto, algumas peças apresentam um desafio diferente: O problema não é a força de flexão, mas sim a folga insuficiente..Caixas profundas, perfis em U, flanges de retorno e invólucros com múltiplas curvas podem interferir com uma punção reta convencional antes que o processo de conformação seja concluído. Quando isso acontece, aumentar a tonelagem da máquina não resolverá o problema.A solução geralmente reside em uma geometria de ferramenta diferente.Quando os socos padrão ficam sem espaço, os socos com a ponta dos dedos em forma de pescoço de ganso abrem caminho.1. O que é uma prensa dobradeira de pescoço de ganso?A Soco de pescoço de ganso É uma ferramenta superior especializada para uma prensa dobradeira. Seu perfil rebaixado, curvo ou deslocado cria espaço adicional atrás da ponta do punção.Essa área aberta permite que flanges previamente formadas e seções profundas da peça se movam ao redor do corpo do punção sem colidir com a ferramenta.Em comparação com um furador padrão convencional, um furador tipo pescoço de ganso é especialmente útil para:Dobra de caixa profundaformação de canal em UDobra da flange de retornoProdução de painéis elétricosFabricação de invólucros e caixasCanais e panelas profundasOperações de dobra em várias etapasPeças com folga interna restritaO nome deriva do perfil característico da ferramenta, em forma de pescoço. A geometria foi projetada para criar espaço onde um punção reto normalmente interferiria com a peça de trabalho. Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne Bednmax - Prensa dobradeira de sistema WILA/Trumpf com pescoço de ganso/punção de cisne Bednmax - Prensa dobradeira com sistema Bystronic, tipo pescoço de ganso/pinça de cisne2. Por que os punções padrão às vezes ficam sem espaçoUm punção padrão possui um corpo relativamente sólido e robusto. Esse design proporciona boa resistência estrutural e o torna adequado para dobras de uso geral.No entanto, durante dobras complexas, a peça não permanece plana.Após a primeira dobra, a aba se eleva. Após várias dobras, a peça de trabalho pode começar a envolver a ferramenta superior. Quando a próxima aba se move para cima, ela pode colidir com o corpo sólido do Punção Padrão.Os problemas típicos de interferência incluem:Uma parede lateral profunda atingindo o corpo do socoUma flange de retorno colidindo com o punçãoUma flange previamente dobrada em contato com o porta-ferramentasUma caixa estreita que se torna apertada demais para um soco direto.A dobra final torna-se impossível porque a peça envolve a ferramenta.Isto é um problema de folgaNão necessariamente um problema de força.A resistência resolve problemas de carga. A geometria resolve problemas de folga.Um punção padrão mais resistente pode suportar uma força de flexão maior, mas não consegue criar espaço adicional em torno de uma flange profunda ou previamente formada.Nº 11.660Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisneNº 19.226Bednmax - Prensa dobradeira Wila com sistema de pescoço de ganso/punção de cisneNº 15.380Bednmax - Prensa dobradeira de sistema Trumpf com pescoço de ganso/punção de cisneNº 16. 500Bednmax - Prensa dobradeira Amada com sistema de pescoço de ganso/punção de cisne 3. Como a geometria do pescoço de ganso cria mais espaçoA principal característica de um anzol Gooseneck Punch é o seu pescoço ou garganta rebaixada.Em vez de usar um perfil sólido atrás da ponta do punção, a ferramenta remove material da área de interferência. Isso cria uma zona de folga onde a flange da peça pode passar durante o curso de dobra.O princípio de funcionamento é simples:• A ponta do punção entra em contato com a chapa metálica.• O material começa a se formar ao redor da matriz em V.• As flanges previamente dobradas movem-se para cima.• O perfil rebaixado da punção proporciona espaço para essas flanges.• A dobra pode ser concluída sem que a peça de trabalho atinja o corpo do punção. Essa geometria é particularmente valiosa na conformação de caixas profundas ou curvas de retorno, onde a peça de trabalho fica cada vez mais próxima da ferramenta superior durante as operações sucessivas. 4. Aplicações típicas de punções tipo pescoço de gansoDobra de caixa profundaCaixas profundas são uma das aplicações mais comuns para furadores de pescoço de ganso.Quando as primeiras laterais de uma caixa já foram dobradas, as abas restantes podem se elevar ao lado do punção. Um punção reto pode colidir com essas paredes antes que a dobra final seja concluída.O perfil rebaixado de um encaixe tipo pescoço de ganso permite que as paredes existentes da estrutura se movam para a área livre.Os produtos típicos incluem:• Painéis elétricos • Armários de controle • Carcaças metálicas • Coberturas de máquinas• Caixas de aço inoxidável • Bandejas de chapa metálica • Estruturas para equipamentos industriaisFormação de canal em UOs perfis em U geralmente exigem flanges laterais altas e espaços internos estreitos. Um furo padrão pode não fornecer espaço suficiente para a elevação das paredes laterais.Um perfurador de pescoço de ganso oferece espaço adicional para formar perfis de canal profundos, reduzindo o risco de interferência.Dobra da flange de retornoAs abas de retorno dobram-se em direção ao corpo principal da peça. Isso cria uma área de dobra restrita que pode ser difícil de alcançar com um punção reto.O rebaixo na garganta de um punção tipo pescoço de ganso permite que a flange de retorno passe por trás da ponta de trabalho durante a conformação.Componentes com múltiplas curvaturasAlguns componentes exigem várias dobras em diferentes direções. À medida que a peça se torna mais complexa, as flanges previamente formadas podem interferir na próxima operação de dobra.As ferramentas de dobra em forma de pescoço de ganso proporcionam mais liberdade para a peça de trabalho e podem facilitar a execução de sequências de dobra complexas. 5. Soco em pescoço de ganso vs. Soco padrão RecursoPunção padrãoSoco de pescoço de gansoObjetivo principalDobra de uso geralAutorização para perfis complexosDesign da carroceriaSólido e robustoRecuado ou deslocadoflexão geralExcelenteBomDobra de caixa profundaLimitado pela autorizaçãoBem adequadoformação de canal em UDependente da aplicaçãoBem adequadoFlanges de retornoLimitado em espaços restritosMelhor acessoResistência estruturalGeralmente mais altoDepende da profundidade e do design da garganta.Melhor vantagemForça e versatilidadeFolga adicional da peça As duas ferramentas não são substitutas diretas uma da outra.Normalmente, deve-se selecionar um punção padrão quando a peça de trabalho possui geometria convencional e folga suficiente. Um punção tipo pescoço de ganso torna-se útil quando a peça de trabalho interfere fisicamente com a ferramenta padrão.6. A principal vantagem: Mais espaço livre A maior vantagem de um guincho tipo pescoço de ganso não é uma maior capacidade de carga ou um ângulo de curvatura mais acentuado.Sua principal vantagem é autorização adicional.Isso pode ajudar os fabricantes:Complete as curvas mais profundasReduzir a interferência entre o punção e a peça de trabalhoForme flanges de retorno com mais facilidade.Melhorar o acesso a perfis específicosReduzir a necessidade de cortes especiais de alívio na peça de trabalho.Simplificar sequências de flexão complexasMelhorar a flexibilidade da produçãoPara muitas aplicações de perfil profundo, a geometria correta do punção pode ser mais importante do que simplesmente escolher uma ferramenta mais resistente. Dobradeira de pescoço de ganso / Punção de cisne7. A compensação estrutural A folga criada por um punção tipo pescoço de ganso resulta da remoção de material do corpo do punção. Isso significa que uma garganta mais profunda pode reduzir a área da seção transversal que suporta a ponta de trabalho. À medida que a garganta se torna mais profunda, o punção pode ficar mais difícil de perfurar.mais sensível a:• Carga de flexão• Deflexão da ferramenta• Carga desigual• Pressão concentrada• Comprimento de perfuração incorreto• Força de conformação excessiva• Seleção inadequada da matriz      Por essa razão, um anzol Gooseneck Punch não deve ser escolhido apenas pela sua aparência ou profundidade da garganta.A folga necessária deve ser equilibrada com:• Espessura do material• Tipo de material• Raio interno necessário• Profundidade da caixa ou flange• Comprimento de curvatura• Ângulo de soco• Abertura em V• Tonelagem da máquina• Capacidade de carga da ferramenta• Método de dobra real Um furador de pescoço de ganso é projetado para criar espaço, mas ainda precisa de resistência estrutural suficiente para a aplicação. 8. Por que a profundidade da garganta é importante A profundidade da garganta determina quanto espaço está disponível atrás da ponta do furador.Uma garganta rasa pode ser adequada para:• Flanges de retorno curtas•Profundidade moderada da caixa•Canais pequenos•Melhoria geral de liberação Pode ser necessário um processo de garganta mais profundo para:•paredes altas em forma de caixa•Perfis em U profundos•Flanges de retorno longas•Caixas com dimensões internas restritas•Peças complexas com múltiplas dobras No entanto, uma maior profundidade de garganta nem sempre é melhor. Um recesso muito profundo pode reduzir a rigidez da ferramenta e limitar a carga de flexão admissível.A abordagem correta é selecionar o profundidade mínima da garganta que proporciona a folga necessária, mantendo ao mesmo tempo resistência e estabilidade suficientes.    9. Sequência de socos no pescoço de ganso e flexão de caixa A seleção da ferramenta é apenas uma parte do sucesso na dobra de peças em caixas. A sequência de dobra também afeta a folga.Para muitos componentes em formato de caixa, os operadores devem considerar dobrar primeiro as abas mais curtas. Isso pode ajudar a preservar o acesso para as dobras posteriores e reduzir o risco de envolver o punção com paredes previamente formadas.Antes da produção, verifique:A altura de cada flangeA distância entre paredes opostasA profundidade da garganta do socoO comprimento do segmento de perfuraçãoDimensões do porta-ferramentasA máquina luz do diaA posição da curva finalA possibilidade de interferência na curvaPara caixas estreitas ou totalmente fechadas, podem ser necessárias ferramentas segmentadas ou seções especiais para os chifres. Um único punção tipo pescoço de ganso não resolve todos os problemas de folga horizontal ou de canto.  10. Os punhos de pescoço de ganso não são uma solução universal. Embora os encaixes tipo pescoço de ganso proporcionem mais espaço livre, eles não eliminam todas as limitações de flexão.Um Gooseneck Punch pode não ser adequado quando:A carga de flexão necessária é muito alta.A profundidade da garganta é insuficiente.A caixa é mais funda do que o espaço disponível para a máquina.A ferramenta é muito comprida para a carga necessária.A peça de trabalho requer folga em ambas as extremidades do punção.A peça precisa de um deslocamento especial ou perfil de chifre.O V-die selecionado não corresponde à aplicação.Nessas situações, a solução pode envolver:Soco de pescoço de ganso segmentadoProporciona maior flexibilidade para peças complexas e requisitos de folga localizados.Socos de ChifreÚtil para alcançar áreas estreitas ou fechadas que exigem acesso adicional ao redor da furadeira.Perfuradores de faixaPunção estreita com ponta angulada, adequada para áreas de curvatura apertadas e perfis restritos.Socos na janelaProjetado para atender a requisitos específicos de folga em torno de seções previamente formadas ou perfis fechados.Ferramentas de conformação personalizadasProjetado especificamente para situações em que as geometrias de punção padrão não atendem aos requisitos da peça de trabalho.Uma sequência de flexão diferenteSeja qual for a sua necessidade, a CARESTONE está ao seu lado.Uma prensa dobradeira com maior iluminação natural.Pode ser necessário mais espaço de abertura da máquina para peças de trabalho muito profundas ou complexas.Uma força de conformação menor ou um método de dobra alternativoAjustar o método de dobra pode ajudar quando a folga da ferramenta ou a carga se tornam uma limitação. A melhor escolha de ferramenta depende da geometria completa da peça de trabalho, e não apenas de uma dimensão.11. Como escolher o furador de pescoço de ganso certo Antes de escolher um furador de pescoço de ganso, revise as seguintes informações.Geometria da peça de trabalhoForneça o desenho da peça finalizada, especialmente a altura e a posição dos flanges previamente formados.Material e espessuraO tipo e a espessura do material influenciam a força de flexão necessária, o raio interno e a carga da ferramenta.Autorização necessáriaMeça a distância entre a linha de dobra e a flange ou parede que interfere.Ângulo de impacto e raio do narizO ângulo de punção e o raio da ponta devem corresponder à operação de dobra requerida e à matriz em V selecionada.Capacidade da máquinaAntes de escolher a ferramenta, verifique a tonelagem da máquina, o comprimento de dobra, a distância entre os eletrodos e o sistema de fixação. Capacidade de cargaA carga admissível do punção de pescoço de ganso deve ser adequada à aplicação real. Não presuma que a ferramenta possa utilizar toda a capacidade da prensa dobradeira. Sistema de ferramentasConfirme a interface da ferramenta de dobra da prensa, como por exemplo:Sistema AmadaSistema TrumpfSistema WILASistema BystronicSistema LVD  12. Suportes de pescoço de ganso da Bendmax A Bendmax fabrica punções e matrizes para prensas dobradeiras, tanto para aplicações de dobra padrão quanto especializadas.Nossas soluções de perfuração em pescoço de ganso são projetadas para fornecer:  Desembaraço confiávelOs perfis rebaixados criam espaço adicional para caixas profundas, canais em U e flanges de retorno. Geometria de PrecisãoUsinagem e retificação precisas ajudam a manter dimensões de punção consistentes e um bom desempenho de conformação. Seleção de materiais adequadosDependendo da aplicação, as ferramentas Bendmax podem ser fabricadas utilizando materiais como C45 ou 42CrMo. Personalização baseada em aplicativosDiferentes profundidades de garganta, ângulos de punção, alturas e comprimentos de trabalho podem ser considerados de acordo com os requisitos da peça e da máquina do cliente. Compatibilidade do sistemaAs ferramentas podem ser fornecidas para sistemas de prensa dobradeira de uso comum, mediante confirmação da interface e das dimensões necessárias. Para punções de pescoço de ganso personalizadas, os clientes podem fornecer um desenho da peça, a espessura do material, o ângulo de dobra, a altura da flange e informações da máquina. A Bendmax pode então avaliar a folga necessária e recomendar um projeto de ferramental adequado.13. Quando você deve escolher um furador de pescoço de ganso? Um gancho de pescoço de ganso é uma ótima opção quando:Um punção padrão colide com a peça de trabalho.A peça possui paredes laterais profundas.A peça de trabalho inclui flanges de retorno longas.Um canal em forma de U requer espaço interno adicional.A sequência de flexão cria interferênciaA peça torna-se difícil de girar ou reposicionar.Um punção convencional não consegue alcançar a linha de dobra necessária. A questão fundamental não é:"Preciso de um soco mais forte?"Isso é:“A peça precisa de mais espaço ao redor do punção?”Se a resposta for sim, um Gooseneck Punch pode ser o próximo passo certo.14. A Lição de EngenhariaA punção padrão para prensa dobradeira é a base versátil para dobras do dia a dia. Mas quando perfis profundos, flanges de retorno ou paredes previamente conformadas começam a interferir com a ferramenta, uma geometria diferente se faz necessária.Uma prensa dobradeira tipo pescoço de ganso cria espaço adicional atrás da ponta de trabalho, ajudando os fabricantes a moldar caixas profundas, canais em U e flanges de retorno com mais eficiência.Sua principal vantagem é clara:Um punção padrão oferece resistência e versatilidade. Um punção tipo pescoço de ganso proporciona o espaço necessário para dobras complexas.A escolha correta deve sempre equilibrar folga, resistência da ferramenta, capacidade da máquina e geometria da peça de trabalho.No próximo artigo da série de ferramentas comuns para prensas dobradeiras da Bendmax, exploraremos outro perfil de punção especializado e explicaremos quando ele se torna mais adequado do que uma punção tipo pescoço de ganso convencional.15. As Perguntas FrequentesA punção padrão para prensa dobradeira é a base versátil para dobras do dia a dia. Mas quando perfis profundos, flanges de retorno ou paredes previamente conformadas começam a interferir com a ferramenta, uma geometria diferente se faz necessária.Uma prensa dobradeira tipo pescoço de ganso cria espaço adicional atrás da ponta de trabalho, ajudando os fabricantes a moldar caixas profundas, canais em U e flanges de retorno com mais eficiência.Sua principal vantagem é clara:1. Vocês fabricam ferramentas personalizadas para prensas dobradeiras?Sim. A Bendmax fabrica punções, matrizes e ferramentas personalizadas para prensas dobradeiras com base em seus desenhos, dimensões, material, espessura e requisitos de dobra. 2. De que informações você precisa para me enviar um orçamento?Por favor, forneça o desenho da ferramenta ou da peça, o modelo da prensa dobradeira, o sistema de ferramentas, o material, a espessura, o ângulo de dobra, o raio interno e o comprimento necessário. Fotos ou amostras também são úteis. 3. Quais materiais são usados ​​para as ferramentas da sua prensa dobradeira?Normalmente utilizamos C45 e 42CrMo, selecionados de acordo com o projeto da ferramenta e os requisitos da aplicação. Requisitos especiais de materiais também podem ser discutidos. 4. Qual a dureza alcançada pelas suas ferramentas?Dependendo do projeto da ferramenta, o corpo é normalmente endurecido a HRC 30–35, enquanto a área de trabalho pode atingir aproximadamente HRC 54–60 para melhor resistência ao desgaste e maior vida útil. 5. Como você garante a precisão das ferramentas?Utilizamos equipamentos de usinagem CNC de precisão, retificação e inspeção para controlar dimensões, precisão de perfil, retilineidade e dureza, com uma precisão típica de ferramentas de até ±0,02 mm. 6. Qual é o prazo de entrega da sua produção?O prazo de entrega depende do tipo de ferramental, da quantidade e dos requisitos de personalização. Ferramentas padrão geralmente podem ser fornecidas mais rapidamente, enquanto ferramentas personalizadas exigem tempo adicional de engenharia e produção. 7. Você consegue fabricar?Sim. Aceitamos encomendas OEM e em grande volume, incluindo a fabricação de ferramentas de acordo com os desenhos, especificações e sistemas de ferramentas exigidos pelo cliente. 8. Vocês enviam ferramentas para prensa dobradeira para o mundo todo?Sim. A Bendmax fornece ferramentas para prensas dobradeiras a clientes em todo o mundo e pode oferecer suporte para embalagens de exportação, coordenação de envio e serviço pós-venda. 9. Você pode me ajudar a escolher as ferramentas certas para a prensa dobradeira?Sim. Envie-nos o modelo da sua máquina, as ferramentas existentes, o desenho da peça ou os requisitos de dobra. Nossos engenheiros podem ajudar a recomendar uma solução adequada de punção, matriz ou ferramenta personalizada.Continue sua jornada de dobragemDetalhes do produtoSaiba mais sobre essas ferramentas, especificações e compatibilidade.→ Explore o produto: Standard Punch Soluções relacionadasVeja as aplicações relacionadas, os métodos de dobra e as discussões sobre ferramentas.→ Explore Soluções e Discussões Precisa de um preço?Conte-nos suas necessidades e receba uma recomendação de ferramentas e um orçamento.→ Solicite um orçamento: Fale com nossos engenheiros de ferramentas   Continue a série de ferramentas BendmaxPróximo:Quando o espaço para dobrar a janela fica estreito, os furos para caixilho encontram a solução. No próximo artigo, abordaremos a questão da folga em perfis profundos, o acesso a curvas em espaços estreitos e apresentaremos o Sash Punch.Também conhecido como punção padrão estreita, o punção para esquadria apresenta um corpo fino e uma ponta angulada voltada para dentro. Essa geometria permite que a ferramenta alcance áreas de dobra restritas onde um punção convencional poderia interferir com a peça de trabalho.Vamos explorar sua estrutura, aplicações típicas e diferenças em relação aos punções padrão e de pescoço de ganso, especialmente em caixilhos de portas, caixilhos de janelas, perfis de esquadrias e seções estreitas de chapa metálica.  
  • Prensa Dobradeira Padrão: A Base Versátil para Dobras Diárias
    Sep 04, 2026
    Prensa Dobradeira Padrão: A Base Versátil para Dobras DiáriasProjetada para suportar altas cargas de dobra, produção confiável e conformação versátil de chapas metálicas.Em artigos anteriores no Blog da Bendmax, compartilhamos diversos conteúdos sobre soluções para prensas dobradeiras, aplicações de ferramentas e comparações de produtos. Esses artigos abordam desafios específicos de dobra e soluções práticas.Ao aprender sobre ferramentas para prensa dobradeira, é fácil encontrar informações dispersas — um perfil de punção em um lugar, um guia de seleção de matrizes em outro e um exemplo de aplicação em outra página. O que frequentemente falta é uma compreensão clara e sistemática das ferramentas comuns usadas na dobra em prensa dobradeira.É por isso que estamos lançando nossa próxima Série de Ferramentas Comuns para Prensa Dobradeira.Nesta série, apresentaremos, um a um, os punções, matrizes e acessórios de ferramentas mais comuns para prensas dobradeiras, ajudando você a construir uma compreensão mais completa de como essas ferramentas funcionam e por que existem diferentes designs.Do ponto de vista de um engenheiro técnico, exploraremos os princípios de projeto, funções, características de funcionamento e aplicações típicas de cada ferramenta. Mais importante ainda, analisaremos as questões de engenharia por trás das ferramentas:Por que alguns punções são retos enquanto outros têm um design em forma de pescoço de ganso? ​​Por que as matrizes em V estão disponíveis com diferentes aberturas em V? Quando você deve escolher um punção padrão em vez de um punção em forma de pescoço de ganso? ​​E o que você deve fazer quando as ferramentas padrão não conseguem conformar a peça de trabalho que você precisa?Em vez de simplesmente listar as especificações do produto, esperamos explicar por que uma ferramenta foi projetada dessa maneira, qual problema ela se destina a resolver, como ela funciona durante o processo de dobra e quando escolhê-la é a decisão certa.Esperamos que esta série se torne uma referência prática para pessoas que são novas na indústria de ferramentas para prensas dobradeiras — sejam elas operadores de máquinas, compradores de ferramentas, engenheiros de vendas, projetistas, fabricantes ou simplesmente alguém que está começando a aprender como funcionam as ferramentas para prensas dobradeiras.Mas esta série não pretende ser um guia técnico unilateral.Acreditamos que o verdadeiro conhecimento sobre ferramentas vem de perguntas, aplicações e experiência prática em dobra.Se você tiver alguma dúvida sobre punções ou matrizes, não tiver certeza de qual sistema de ferramentas é adequado para sua prensa dobradeira ou estiver tentando dobrar uma peça específica, mas não souber como fazê-lo, entre em contato conosco.Você pode nos fornecer seu desenho, dimensões, material, espessura, ângulo de dobra e outras informações, ou simplesmente descrever o problema que está enfrentando. Teremos prazer em discutir diferentes opções de ferramentas com você e explorar uma solução prática.Porque a melhor solução em ferramentas nem sempre começa com um número de produto. Às vezes, começa com uma pergunta.Bem-vindo à série de ferramentas comuns para prensa dobradeira da Bendmax:Comece com forçaAo selecionar uma puncionadeira para prensa dobradeira, muitas operações de dobra não exigem uma ferramenta complexa.Eles precisam de algo forte, estável e confiável.É aí que entra o Perfurador Padrão Reforçado.Sendo uma das ferramentas superiores mais utilizadas para dobra em prensa dobradeira, o Punção Padrão foi projetado com base em um princípio de engenharia simples: fornecer uma geometria de trabalho robusta que suporte cargas de dobra exigentes, mantendo-se versátil o suficiente para a produção diária.Para dobras gerais de chapas metálicas, essa combinação de resistência, estabilidade e flexibilidade faz do Punção Padrão um elemento fundamental de um sistema moderno de ferramentas para prensa dobradeira.Mas a força não é a solução para todos os problemas de curvatura.À medida que as peças de trabalho se tornam mais profundas, os perfis mais complexos e as flanges de retorno se deslocam mais ao redor do punção, outro problema começa a surgir:Pode simplesmente não haver espaço suficiente ao redor do ponche.E isso nos leva à próxima pergunta da nossa série sobre ferramentas:O que acontece quando o Standard Punch fica sem espaço?A resposta nem sempre é um soco mais forte.Às vezes, a resposta está em uma geometria diferente.Quando os socos padrão ficam sem espaço, os socos com a ponta dos dedos em forma de pescoço de ganso abrem caminho.1. O que é uma punção de prensa dobradeira padrão?Um punção padrão é a ferramenta superior instalada em uma prensa dobradeira para conformar chapas metálicas contra uma matriz em V inferior.Durante a dobra, o punção move-se para baixo e força a peça de trabalho para dentro da abertura da matriz. Na dobra no ar, a chapa é apoiada pelos ombros da matriz em V, enquanto o punção controla a posição da dobra e a profundidade de conformação.O Punção Padrão foi projetado para uma ampla gama de operações comuns de dobra, incluindo:Dobra geral de 90°Fabricação de chapas metálicasDobra de chapasComponentes estruturaisGabinetes e invólucrosMolduras e suportesTrabalho geral de fabricaçãoSeu corpo relativamente robusto oferece boa resistência a cargas de flexão, enquanto a ponta de trabalho determina como a força é transferida para o material.Em termos simples:O punção padrão é a ferramenta versátil e confiável do sistema de prensa dobradeira.2. Por que um soco padrão exige um corpo forte?A dobra em prensa dobradeira gera forças de conformação significativas.O punção deve suportar essas forças repetidamente sem deformação excessiva, instabilidade ou desgaste prematuro.Um corpo de soco robusto ajuda a proporcionar:Alta estabilidade estruturalMelhor resistência a cargas de flexãoPosicionamento consistente da ferramentaConfiabilidade dimensional a longo prazoMelhor adequação para produções exigentes.Para configurações específicas de serviço pesado do Bendmax, as ferramentas podem ser projetadas para aplicações de alta carga, com alguns modelos atingindo uma capacidade de carga máxima de até 1000 kN/m.No entanto, esse valor deve sempre ser considerado uma classificação específica do produto, e não uma capacidade universal para todos os furadores Standard Punch.A carga admissível real depende de fatores como:Geometria de punçãoMaterialAltura da ferramentaCorte transversalRaio de trabalhoMétodo de dobraCapacidade da máquinaGeometria da peça de trabalhoEssa é uma distinção importante na hora de selecionar ferramentas para trabalhos pesados.Um soco que parece mais forte não significa automaticamente um soco com maior capacidade.O projeto completo da ferramenta determina sua carga de trabalho.3. A geometria por trás da folga de flange curtaUm punção padrão não é simplesmente um bloco reto de aço temperado.Seu perfil foi cuidadosamente projetado em torno da área de curvatura.Muitos modelos de punções padrão incluem um ligeiro relevo côncavo na parte interna, mantendo as laterais externas relativamente planas.Essa geometria cria uma folga útil ao redor da peça de trabalho.Para determinadas aplicações com flanges curtas, isso significa que a flange pode se aproximar do corpo do punção sem interferência imediata.Consequentemente, algumas aplicações que aparentemente exigem um punção tipo pescoço de ganso especial ainda podem ser concluídas com um punção padrão projetado adequadamente.Mas existe um limite.O Standard Punch continua sendo, fundamentalmente, uma ferramenta relativamente sólida e robusta.Quando a peça de trabalho fica mais profunda ou a aba de retorno se estende mais ao redor do punção, a folga disponível pode se tornar insuficiente.É aí que a geometria das ferramentas se torna mais importante do que simplesmente aumentar a resistência da ferramenta.4. Força de punção versus folga da peçaEste é um dos conceitos mais importantes na seleção de ferramentas para prensa dobradeira.Imagine dois problemas diferentes.Problema A: A carga de flexão é muito altaA solução pode envolver:Um soco mais forteUm dado mais forteUm material adequadoFerramentas maioresUma máquina de maior capacidadeProblema B: A peça interfere fisicamente com o punção.A solução é diferente.Aumentar a força do soco não cria espaço adicional.Se a peça atingir o corpo do punção antes da dobra ser concluída, o problema é geométrico.Você precisa de uma ferramenta que ofereça mais espaço.Essa distinção pode ser resumida de forma simples:A resistência resolve problemas de carga. A geometria resolve problemas de folga.É exatamente por isso que existem diferentes perfis de perfuração.5. Por que os punções padrão de 85° são comumente usados?As ferramentas para prensa dobradeira estão disponíveis em diferentes ângulos de punção, incluindo configurações em torno de 85°, 86° e 88°.Um punção de 85° não significa que a peça finalizada terá automaticamente uma dobra de 85°.Em muitas aplicações de dobra a ar, a geometria do punção e da matriz é selecionada para fornecer a folga de conformação e a capacidade de sobredobra necessárias para produzir ângulos em torno de 90°.O ângulo de curvatura final depende de diversas variáveis, incluindo:Ângulo do socoÂngulo da matrizAbertura em Vraio do nariz de socoTipo de materialEspessura do materialProfundidade da curvaturaretorno elástico do materialControle e repetibilidade da máquinaPortanto, o ângulo de punção deve ser considerado como parte do sistema de dobramento completo, e não como uma solução isolada para o retorno elástico. Sistema AMADA Padrão Prensa Dobradeira Punção Nº 11.201 Sistema AMADA Padrão Prensa Dobradeira Punção Nº 11.230 Sistema AMADA Padrão Prensa Dobradeira Punção Nº 10.142 Sistema Wila Tipo II Punção Padrão Nº 14.0206. O raio do nariz do soco importa.O raio da ponta do punção influencia diretamente o contato entre o punção e a chapa metálica.Um raio menor pode ser adequado para aplicações que exigem uma curvatura interna mais acentuada, enquanto um raio maior pode ser necessário para materiais mais espessos ou aplicações onde se deve evitar tensões superficiais excessivas.O raio correto depende de:Material + Espessura + Abertura em V + Raio Interno Necessário + Método de DobraPor esse motivo, a Bendmax não recomenda selecionar uma punção com base apenas em seu ângulo nominal.A geometria completa do punção deve ser compatível com a matriz inferior e com a aplicação específica.7. Material padrão para punções: Por que a Bendmax usa aço 42CrMoPara as ferramentas de prensa dobradeira Bendmax, o aço 42CrMo é selecionado para aplicações que exigem uma combinação de resistência, tenacidade e resistência ao desgaste.O material é particularmente adequado para ferramentas exigentes de prensa dobradeira, pois a ferramenta deve suportar repetidamente cargas de conformação concentradas.A Bendmax também se concentra no endurecimento das áreas que sofrem contato direto e desgaste.Material para ferramentas BendmaxMaterial: 42CrMoRaio de trabalho / Raio de entrada Dureza: 54–60 HRCO endurecimento do raio de trabalho e do raio de entrada ajuda a melhorar a resistência a:Vestirdeformação da superfíciecarga de contato repetidaDanos na borda de trabalhoO objetivo não é simplesmente tornar toda a ferramenta extremamente difícil.Uma ferramenta de prensa dobradeira precisa do equilíbrio certo entre resistência, tenacidade, dureza e estabilidade dimensional.8. Retificação de Precisão: Mais do que uma Superfície LisaA retificação de precisão é uma parte importante da fabricação de ferramentas para prensas dobradeiras.As superfícies de trabalho precisam manter uma geometria precisa para que os diferentes segmentos da ferramenta possam trabalhar juntos de forma consistente.Usinagem e retificação de precisão ajudam a controlar:Dimensões da ferramentaRaio de trabalhoRetidão da ferramentaParalelismoConsistência do segmentoQualidade da superfícieRebolo de formaçãoPara ferramentas segmentadas, a consistência dimensional torna-se especialmente importante.Uma pequena diferença entre segmentos adjacentes pode influenciar a condição de contato e, em última análise, afetar a consistência da flexão.É por isso que a fabricação de ferramentas de precisão não se resume simplesmente a produzir uma ferramenta que "pareça precisa".A geometria deve permanecer precisa onde é importante durante a flexão propriamente dita.Expositor de ferramentas padrão para prensa dobradeira Bendmax9. Um furador padrão consegue lidar com material espesso?Sim — quando o punção é projetado corretamente e adequado à aplicação.Punções padrão para serviço pesado são geralmente escolhidas quando a aplicação exige cargas de flexão mais elevadas e uma estrutura de ferramenta robusta.No entanto, a seleção de ferramentas nunca deve ser baseada apenas na espessura do material.O engenheiro também deve considerar:resistência do materialEspessura do materialComprimento da curvaturaraio de curvatura internoAbertura em VForça de flexão necessáriatonelagem da máquinacapacidade de carga da ferramentaGeometria da peça de trabalhoPara aplicações exigentes, o sistema de ferramentas deve sempre ser verificado como um sistema completo.10. Soco padrão vs. Soco em pescoço de gansoÉ aqui que a diferença entre as duas ferramentas fica muito clara.RecursoPunção padrão reforçadaSoco de pescoço de gansoPrincipal vantagemForça e versatilidadeLiquidaçãoDesign da carroceriaRobusto/sólidoGeometria de pescoço rebaixado/abertoflexão geralExcelenteBomAplicações para serviço pesadoOpção forteDependente da aplicaçãofolga de flange curtaBom em designs adequadosExcelenteCaixas profundasLimitado pela geometriaExcelentePerfis em ULimitado pela geometriaExcelenteFlanges de retornoDependente da aplicaçãoMelhor acessoPerfis complexosLimitadoMais adequadoPrincipal objetivo da engenhariaSuportar cargas de flexãoEvitar interferência entre ferramenta e peçaO ponto principal é:Os socos em forma de pescoço de ganso não são simplesmente "socos padrão mais fortes".Eles resolvem um problema de engenharia diferente.Um Standard Punch prioriza a resistência estrutural e o desempenho para uso geral.Um punção tipo pescoço de ganso altera a geometria da ferramenta superior para criar folga adicional.11. Quando você deve escolher um furador padrão?Um soco padrão costuma ser uma ótima opção quando:A peça de trabalho possui geometria convencional.Há espaço suficiente ao redor do punção.São esperadas elevadas cargas de flexão.É necessária produção para fins gerais.Flanges curtas podem ser formadas sem interferência.É preferível uma solução de ferramentas robusta e econômica.Para muitas oficinas de fabricação, isso faz do Standard Punch a primeira ferramenta a ser considerada.Não há motivo para usar um punção especializado quando um punção padrão já oferece o desempenho necessário.12. Quando um punção padrão deixa de ser a ferramenta adequada?A situação muda quando a peça começa a interferir com o punção.Os sinais de alerta típicos incluem:seções de caixa profundasPerfis em U estreitosFlanges de retorno longasCanais profundosEspaços internos restritosPerfis complexos com múltiplas curvaturasInterferência entre punção e peça de trabalhoNeste ponto, escolher um Standard Punch mais potente não resolve necessariamente o problema.A questão passa a ser:Como podemos criar mais espaço na curva?Essa pergunta nos leva diretamente ao próximo artigo da série Bendmax.13. Por que escolher os punções padrão da Bendmax?A Bendmax projeta punções padrão com base em três requisitos práticos:ForçaA construção em aço 42CrMo proporciona uma base sólida para aplicações de dobramento exigentes.PrecisãoA usinagem e a retificação de precisão ajudam a manter a geometria consistente da ferramenta e a precisão dimensional.Eficiência de produçãoOs perfis de punção padrão são amplamente utilizados, permitindo que a Bendmax mantenha uma produção eficiente e atenda a pedidos recorrentes, demandas em grande volume e prazos de entrega viáveis.Para clientes que compram ferramentas em grande volume, a produção padronizada também ajuda a melhorar a consistência de um pedido para o outro.14. A Lição de EngenhariaO Standard Punch ensina uma lição importante sobre ferramentas de prensa dobradeira:Não resolva todos os problemas com mais força.Uma ferramenta robusta é valiosa quando o desafio é suportar cargas de flexão.Mas quando a peça não consegue se mover fisicamente ao redor da ferramenta, a resistência deixa de ser a questão principal.A ferramenta precisa de uma geometria diferente.E é aí que entra a nossa próxima solução de ferramentas.Continue sua jornada de dobragemDetalhes do produtoSaiba mais sobre essas ferramentas, especificações e compatibilidade.→ Explore o produto: Standard PunchSoluções relacionadasVeja as aplicações relacionadas, os métodos de dobra e as discussões sobre ferramentas.→ Explore Soluções e DiscussõesPrecisa de um preço?Conte-nos suas necessidades e receba uma recomendação de ferramentas e um orçamento.→ Solicite um orçamento: Fale com nossos engenheiros de ferramentasContinue a série de ferramentas BendmaxPróximo:Quando os socos padrão ficam sem espaço, os socos com pescoço de ganso abrem caminho.Como a geometria de pescoço de ganso de alta folga resolve os problemas de folga que os punções padrão não conseguem solucionar.No próximo artigo, abordaremos a questão da resistência e da folga, examinando como os punções tipo pescoço de ganso são projetados para caixas profundas, perfis em U, flanges de retorno e outras aplicações onde um punção padrão convencional pode interferir fisicamente com a peça de trabalho.
  • Ferramentas personalizadas para prensas dobradeiras: quando as ferramentas padrão não são suficientes.
    Aug 15, 2026
      Ferramentas personalizadas para prensas dobradeiras: quando as ferramentas padrão não são suficientes. As ferramentas padrão para prensas dobradeiras podem lidar com uma gama surpreendentemente ampla de trabalhos de dobra. Punções padrão, matrizes em V, punções tipo pescoço de ganso, ferramentas de raio e ferramentas de bainha atendem à maioria das aplicações do dia a dia.Mas, mais cedo ou mais tarde, surge uma parte que parece dizer:“Boa tentativa. Suas ferramentas padrão não vão funcionar aqui.”É geralmente aí que entram em cena as ferramentas personalizadas para prensas dobradeiras.A fabricação de ferramentas personalizadas não se trata de criar algo incomum apenas por criar. Trata-se de projetar uma ferramenta em torno de uma necessidade específica. Geometria da peça, material, máquina, sequência de dobra e requisitos de produção Quando as ferramentas padrão não conseguem mais fornecer o resultado necessário.  1. Quando você realmente precisa de ferramentas personalizadas? A primeira pergunta não é “Você consegue fabricar uma ferramenta personalizada?”A pergunta mais pertinente seria:"Será que eu realmente preciso de um?"Se um punção e uma matriz padrão conseguem produzir a dobra necessária de forma segura e consistente, geralmente não há muita razão para reinventar as ferramentas. A criação de ferramentas personalizadas torna-se vantajosa quando as ferramentas padrão criam problemas como: •Não é possível obter a geometria de curvatura necessária.•A flange é muito curta ou muito profunda.•A peça interfere com o punção padrão.•É necessário produzir várias curvas em uma única configuração.•É necessário um raio ou ângulo específico.•A peça requer dobra com deslocamento ou dobra em Z.•As ferramentas padrão causam marcas ou deformações.•O processo de produção requer uma operação de conformação dedicada.•O tempo de preparação precisa ser reduzido.•A mesma peça especial é produzida repetidamente.•A peça de trabalho deve estar completamente livre de marcas de ferramentas. Em outras palavras:Se a peça for incomum, as ferramentas também podem precisar ser incomuns.   2. A personalização de ferramentas começa com a peça, não com a ferramenta. Um erro comum é começar a discussão com:“Precisamos de um golpe especial.”Isso é um pouco cedo demais.Um projeto adequado de ferramentas personalizadas começa com peça de trabalho.O projetista de ferramentas precisa entender:MaterialAs informações típicas incluem:Grau do materialGrossuraResistência à tracçãoLimite de escoamentoCondições da superfíciePor exemplo, dobrar Alumínio de 1,5 mm e Aço de alta resistência de 10 mm Obviamente, não são o mesmo trabalho. A geometria da ferramenta, a abertura da matriz, o raio do punção e a força de dobra necessária podem ser completamente diferentes.Geometria da peçaAs dimensões importantes incluem:Dimensões gerais da peçaComprimentos de flangeÂngulos de curvaturaRaios de curvatura internosDimensões de deslocamentoOrifícios e recortesÁreas em relevo ou moldadasRequisitos de autorizaçãoAté mesmo um pequeno detalhe pode determinar se uma ferramenta padrão funcionará.Informações da máquinaAs ferramentas também devem ser compatíveis com a prensa dobradeira.Os parâmetros importantes da máquina incluem:Fabricante e modelo da prensa dobradeiratonelagem máximaComprimento de curvaturaSistema de ferramentasTipo de porta-punçõestipo porta-matrizAltura máxima da ferramentaMétodo de fixaçãoLuz do dia disponívelUm furador personalizado com um design belíssimo não serve de muita coisa se não for compatível com a máquina.  "Para obter mais informações, consulte nossos artigos relacionados.[Como calcular a tonelagem da prensa dobradeira para diferentes ferramentas (Guia completo 2026)][Como selecionar a ferramenta de prensa dobradeira adequada com base na força de dobra][O que são ferramentas para prensa dobradeira? O guia definitivo para fabricantes.]  3. As ferramentas mais comuns para prensas dobradeiras personalizadas Ferramentas personalizadas Podem assumir muitas formas. Algumas são completamente únicas, enquanto outras são essencialmente versões modificadas de ferramentas padrão.Aqui estão alguns exemplos comuns. Perfuradores personalizados Pode ser necessário um punção personalizado quando um punção padrão interfere com a peça de trabalho. Os modelos típicos incluem:socos extra profundos no pescoço de gansosocos estreitossocos prolongadossocos de ângulo especialPunções de raiopunções deslocadaspunções de conformação personalizadas punções de conformação em múltiplos estágios  Por exemplo, uma peça de trabalho com formato de caixa profunda pode colidir com um punção reto padrão. pescoço de ganso ou furo deslocado pode fornecer a folga adicional necessária para completar a curva. 4. Matrizes personalizadas O mesmo princípio se aplica às ferramentas de nível inferior.Uma matriz em V padrão funciona bem para curvatura de ar convencional, mas aplicações especiais podem exigir: • Aberturas personalizadas em V• Múltiplas aberturas em V• Matrizes V assimétricas• Matrizes de deslocamento• Mordidas de raio• Matrizes em forma de U• Matrizes de quatro vias• Matrizes ajustáveis• Matrizes de conformação A abertura da matriz é particularmente importante porque afeta a relação entre espessura do material, raio interno, força de flexão e comprimento mínimo da flange.Para a dobra de ar convencional, um ponto de partida comumente usado é:V ≈ 6–8 × espessura do materialMas essa não é uma regra universal. A resistência do material, o raio desejado, a geometria da ferramenta e a capacidade da máquina são fatores importantes.É exatamente por isso que as ferramentas personalizadas devem ser projetadas em torno da aplicação real, em vez de simplesmente copiar uma dimensão de um catálogo.   5. Quando uma ferramenta pode substituir várias ferramentas Eis uma das maiores vantagens das ferramentas personalizadas:Às vezes, é possível transformar várias operações em uma só.Imagine uma peça que normalmente requer:Dobra padrãoTroca de ferramentaDobra deslocadaTroca de ferramentaFormação finalUma ferramenta de conformação especialmente projetada pode combinar várias dessas operações em uma única configuração.Isso pode reduzir:Tempo de troca de ferramentaTempo de preparação da máquinaManuseio do operadorErros de posicionamentoVariabilidade da produçãoPara produção em grande volume, mesmo economizando 30 segundos por parte pode se tornar significativo.Por exemplo, a uma taxa de 500 peças por mês:0,5 min × 500 = 250 minutosIsso é mais do que 4 horas de tempo de produção economizado a cada mês.E isso é apenas o resultado de uma pequena melhoria.  6. Ferramentas personalizadas para dobra sem marcas A marcação de superfície é outro motivo comum para optar por personalização.As matrizes em V padrão podem deixar marcas em:Aço inoxidávelAlumínioFolha pré-pintadaPainéis decorativosPeças revestidas com pintura eletrostática a póSuperfícies de alta visibilidadeSe a qualidade estética for importante, um produto personalizado é uma ótima opção. matriz sem marca ou que não deixa marca Pode ser uma solução melhor.Dependendo da aplicação, as ferramentas podem utilizar:Inserções de poliuretanoRolos especiaisInserções substituíveisGeometria da matriz modificadaSuperfícies de contato de baixo atritoO objetivo é simples:Dobre a folha sem deixar para trás uma lembrança em forma de ferramenta.Isso pode ser especialmente valioso quando o componente finalizado não pode ser polido, repintado ou retrabalhado de qualquer outra forma após a curvatura.  Matriz em V ajustável e rotativa Bendmax  Matriz de dobradeira Bendmax para barras redondas sem marcas  Ferramentas Bendmax Wing Bending Plus  Matrizes Bendmax PU Holder e Insert sem marcas/que não deixam marcas  Película protetora Bendmax  Matriz em V rotativa Bendmax    7. Ferramentas personalizadas para dobra em Z e dobra deslocada A dobra com deslocamento é outra aplicação clássica de ferramentas personalizadas.Uma dobra em Z normalmente requer duas dobras paralelas com um deslocamento controlado entre elas.Você pode realizar a operação usando várias ferramentas padrão, mas uma ferramenta dedicada é necessária. Ferramenta de dobra em Z Às vezes, pode tornar o processo mais rápido e consistente.As dimensões principais são geralmente:Espessura do materialAltura de deslocamentoÂngulo de curvaturaComprimento da flangeRaio internoAutorização necessáriaPara produção repetida, uma ferramenta de offset dedicada pode ser muito mais vantajosa do que configurar repetidamente várias punções e matrizes padrão.  8. Bainha e alisamento: outro caso especial Fazer a bainha parece simples.Nem sempre é assim.Um processo típico de bainha envolve primeiro dobrar o lençol e depois achatar a borda dobrada.Dependendo do material e do projeto da peça, o processo pode exigir:socos de bainhasocos achatados matrizes de achatamentoFerramentas com molaFerramentas de aplainamento hidráulicoFerramentas de conformação personalizadasAs ferramentas devem proporcionar folga suficiente para o flange pré-dobrado, controlando ao mesmo tempo a geometria plana final.Para peças de produção com requisitos de bainha consistentes, ferramentas personalizadas podem ajudar a reduzir a complexidade de configuração e melhorar a repetibilidade.  9. Os materiais importam mais do que você imagina. O mesmo projeto de ferramenta personalizada não pode necessariamente ser usado para todos os materiais.Considere três materiais comuns:MaterialCaracterísticas típicasConsiderações sobre as ferramentasAço macioRelativamente fácil de formarFerramentas de uso geral geralmente funcionamAço inoxidávelMaior resistência e retorno elásticoPode ser necessário maior força e raios adequados.AlumínioSuperfície macia, densidade mais baixaA proteção da superfície e os raios adequados são importantes. Os aços de alta resistência exigem ainda mais atenção.À medida que a resistência à tração do material aumenta, a força de flexão necessária geralmente também aumenta. Portanto, as ferramentas devem ser verificadas em relação à tonelagem disponível da máquina e à carga admissível das ferramentas.Essa é uma das razões pelas quais simplesmente tornar uma ferramenta "mais forte" não é a solução completa.A geometria da ferramenta, o material, o tratamento térmico e a capacidade da máquina trabalham em conjunto.  10. De que são feitas as ferramentas personalizadas? Para ferramentas de prensa dobradeira industrial, a seleção de materiais é crucial.Um material comumente usado é Aço liga 42CrMo4 / 42CrMo, especialmente para ferramentas que exigem uma boa combinação de resistência, tenacidade e resistência ao desgaste.Dependendo da aplicação, os fabricantes também podem usar materiais como:C4542CrMo4H13SKD11O tratamento térmico é igualmente importante.Uma ferramenta personalizada pode usar:Por meio do endurecimentoEndurecimento por induçãoEndurecimento a laserEndurecimento localizadoTratamentos de superfíciePor exemplo, um projeto de ferramental pode utilizar uma área de trabalho endurecida ao redor HRC 54–60, dependendo da qualidade do material, do processo de fabricação e dos requisitos da aplicação.O ponto importante é que a dureza não deve ser considerada isoladamente.Um componente de ferramenta extremamente duro, mas muito quebradiço, não é necessariamente uma ferramenta melhor.Força + resistência + durabilidade = o verdadeiro objetivo.  11. Personalizado não significa "feito do zero todas as vezes" Vale a pena mencionar isso.Uma ferramenta personalizada não significa necessariamente projetar todas as dimensões do zero.Em muitos casos, a melhor solução é uma ferramenta padrão modificada.Por exemplo:Soco padrão + raio do nariz modificadoorMatriz V padrão + inserto personalizadoorSuporte padrão + seção de conformação personalizadaEssa abordagem pode reduzir o tempo e o custo de fabricação, ao mesmo tempo que resolve o problema específico de curvatura do cliente.Frequentemente, essa é uma solução mais inteligente do que projetar um sistema de ferramentas completamente novo.   12. Como as ferramentas personalizadas são projetadas Um projeto profissional de ferramentas personalizadas normalmente segue um processo semelhante a este:Etapa 1 — Compreender a aplicaçãoComece com o desenho da peça, o material, a espessura, os requisitos de dobra e o volume de produção.Passo 2 — Verifique a máquinaConfirme o modelo da prensa dobradeira, a tonelagem, a interface das ferramentas, o sistema de fixação e a altura de trabalho disponível.Etapa 3 — Analisar o processo de dobraDetermine a sequência de dobramento, a abertura em V necessária, a geometria do punção, o raio interno, a folga e a força de dobramento estimada.Etapa 4 — Desenvolver o projeto da ferramentaA modelagem CAD pode ser usada para verificar:Folga da peçaInterferência da ferramentaFormando geometriaresistência da ferramentaCompatibilidade da máquinaPara aplicações mais complexas, Análise de Elementos Finitos (FEA) Também pode ser usado para avaliar a distribuição de tensão e a deformação.Etapa 5 — Fabricação e Tratamento TérmicoA ferramenta é usinada, tratada termicamente, retificada e acabada de acordo com as tolerâncias exigidas.Etapa 6 — Teste a ferramentaO passo final não é simplesmente:“Parece bom. Pode enviar.”As ferramentas devem ser testadas em relação à aplicação pretendida sempre que possível.O objetivo final é uma ferramenta que funcione. na máquina real, com o material real e a geometria real da peça..  Artigos relacionados" [ Como selecionar a ferramenta de prensa dobradeira adequada com base na força de dobra ]            [Por que a Bendmax se concentra no controle rigoroso do processo durante a produção de ferramentas para prensas dobradeiras?]   13. Quanto custa uma ferramenta personalizada? Não existe um preço universal.Um punção modificado simples pode custar apenas um pouco mais do que uma ferramenta padrão.Uma ferramenta de conformação de grande porte e com múltiplos estágios pode ser significativamente mais cara.O custo depende de fatores como:Tamanho da ferramentaMaterial da ferramentaComplexidade geométricaRequisitos de usinagemTratamento térmicoTolerância de retificaçãoTratamento de superfícieQuantidadeRequisitos de testeMas o preço de compra não deve ser o único número a ser analisado.Pense no custo total de produção.Se uma ferramenta personalizada de 500 dólares elimina diversas operações de configuração e economiza 10 minutos por lote, seu valor pode ser muito maior do que o preço de compra sugere.É por isso que as ferramentas personalizadas devem ser avaliadas com base em ROI, não apenas preço unitário.   14. Quando provavelmente não vale a pena investir em ferramentas personalizadas Ferramentas personalizadas nem sempre são a solução.Se você precisa produzir apenas 10 peças uma única vez, investir muito em uma ferramenta de conformação dedicada pode não ser economicamente viável.Um punção e matriz padrão podem ser perfeitamente adequados.A personalização de ferramentas torna-se mais atrativa quando:A peça é produzida repetidamente.O tempo de preparação é significativo.As ferramentas padrão não conseguem atingir a geometria desejada.Os requisitos de qualidade são elevados.Os custos de mão de obra são significativos.É possível combinar várias operações.As ferramentas precisam permanecer consistentes em todas as produções.Resumidamente:Se você dobrá-lo uma vez, as ferramentas padrão podem ser suficientes.Se você dobrá-lo 10.000 vezes, o cálculo muda.  15. Que informações você deve enviar ao seu fabricante de ferramentas? Se você deseja um orçamento para ferramentas personalizadas, não envie apenas:“Preciso de um soco especial.”Isso deixa muito espaço para suposições.Um pacote inicial muito melhor inclui:1. Desenho da peçaDe preferência, um arquivo PDF, DXF ou CAD 3D.2. MaterialPor exemplo: S235, S355, aço inoxidável 304, alumínio 5052, etc.3. Espessura do materialPor exemplo: 2,0 mm, 3,0 mm, 6,0 mm.4. Requisitos de curvaturaInclua o ângulo, o raio, o comprimento da flange, o deslocamento e outras dimensões críticas.5. Informações sobre o freio de prensaFabricante da máquina, modelo, tonelagem e comprimento de dobra.6. Sistema de ferramentasInterface europeia/Promecam, americana, Trumpf, WILA, Amada ou outra.7. Requisitos de produçãoInforme ao fabricante se você precisa de 5 peças, 500 peças ou 50.000 peças.Esse último número pode influenciar significativamente a melhor solução de ferramentas.  16. A criação de ferramentas personalizadas tem como objetivo principal resolver um problema de produção.  As melhores ferramentas personalizadas não são necessariamente as mais complexas.Às vezes, trata-se de uma ferramenta de conformação sofisticada com múltiplos estágios.Às vezes é simplesmente um soco modificado com 5 mm a mais de folga.Às vezes, um inserto personalizado resolve o problema.E às vezes, depois de analisar a aplicação, a melhor resposta é:“Na verdade, você não precisa de ferramentas personalizadas. Esta ferramenta padrão dará conta do recado.”É exatamente isso que você espera de um fabricante de ferramentas.O objetivo não é vender a ferramenta mais complicada.O objetivo é encontrar o A solução de ferramental mais simples, segura e econômica que produz a peça necessária de forma consistente.   As ferramentas padrão para prensas dobradeiras são o ponto de partida para a maioria das aplicações de dobra.Mas quando a geometria da peça se torna complexa, os volumes de produção aumentam, a qualidade da superfície se torna crítica ou as ferramentas padrão simplesmente não conseguem fornecer folga suficiente, Ferramentas personalizadas para prensas dobradeiras podem transformar uma operação de dobra frustrante em um processo muito mais limpo.Na Bendmax, é possível desenvolver ferramentas personalizadas para diferentes aplicações. Sistemas de ferramentas para prensas dobradeiras, interfaces de máquinas, materiais, geometrias de dobra e requisitos de produção..Se você precisa de um punção modificado, uma matriz em V especial, uma ferramenta de dobra em Z, uma ferramenta de bainha, uma matriz sem marca ou uma solução de conformação totalmente personalizada, o melhor lugar para começar não é pela ferramenta.Comece pela parte.Envie o desenho, o
  • Ferramentas para prensa dobradeira nos estilos europeu e americano: qual é a ideal para a sua prensa dobradeira?
    Aug 14, 2026
      Ferramentas para prensa dobradeira estilo europeu versus estilo americanoQual é o modelo certo para sua prensa dobradeira?  Se você está comprando ferramentas para prensa dobradeira, mais cedo ou mais tarde se deparará com a mesma pergunta:Estilo europeu ou estilo americano?À primeira vista, podem parecer duas maneiras diferentes de fabricar essencialmente o mesmo punção e matriz. Mas as diferenças estão, na verdade, na geometria das ferramentas, no método de fixação, na transferência de carga e até mesmo na forma como os operadores configuram uma prensa dobradeira.E não, um não é automaticamente "melhor" que o outro.A escolha certa depende de Sua prensa dobradeira, seu sistema de ferramentas atual e como você realmente usa a máquina.   1. Em primeiro lugar: qual é a diferença?A maneira mais fácil de diferenciar os dois sistemas é observar o método de fixação e aperto do pino de punção.Ferramentas de estilo europeuFerramentas de estilo europeu, comumente associadas a Ferramentas no estilo Promecam, utiliza uma espiga relativamente estreita, tipicamente em torno de 13 mm, com ranhura de segurança ou recurso de travamento,Para obter mais informações, consulte nosso [Ferramentas para prensa dobradeira de estilo europeu] faixa.O perfurador é normalmente instalado em um suporte específico e pode ser usado com sistemas de fixação rápida, hidráulica ou mecânica. Ferramentas segmentadas também são muito comuns.Esse design é particularmente popular em prensas dobradeiras CNC modernas porque os operadores podem trocar de ferramentas rapidamente e combinar diferentes seções de punção e matriz para diferentes comprimentos de peça.Ferramentas de estilo americanoAs ferramentas de estilo americano representam a abordagem norte-americana mais tradicional. Nossas ferramentas são... [Ferramentas para prensa dobradeira estilo americano] Foi projetado para máquinas que utilizam essa interface de ferramentas tradicional.Uma dimensão de referência comum é um Espiga de 1/2 pol. (12,7 mm), com o punção fixado por um sistema de fixação mecânica, parafusos de ajuste, parafusos de cabeça sextavada ou um suporte compatível, dependendo do projeto específico da ferramenta.É simples, robusto e amplamente utilizado em prensas dobradeiras convencionais e mais antigas.Resumindo:Europeu = modular + troca rápida + orientado para a precisãoAmericano = tradicional + robusto + diretoMas a história não termina aqui.  2. Ferramentas europeias versus americanas: comparação rápidaRecursoEstilo europeuEstilo americanoPonta de soco típicaAproximadamente 13 mmAproximadamente 12,7 mm / 1/2 pol.FixaçãoAbraçadeira rápida / hidráulica / mecânicaPrincipalmente mecânicoTroca de ferramentaRápidoRelativamente mais lentoFerramentas segmentadasMuito comumDisponível, mas menos característico.Geometria da ferramentaFino e altamente modularTradicional e robustoAplicação típicaCNC, produção de alta variedadeFabricação geral, freios convencionaisCusto inicial de ferramentasGeralmente mais altoGeralmente mais baixoFlexibilidade de configuraçãoExcelenteBomCompatibilidade com automaçãoExcelenteDepende da máquina/sistemaIdeal paraConfiguração rápida e repetibilidadeSimplicidade e custo-benefício Um aviso importante: “Estilo europeu” e “estilo americano” não são dimensões universais. Diferentes fabricantes e modelos de máquinas podem usar interfaces proprietárias. Sempre verifique o perfil real da punção, a haste, o suporte, a altura de trabalho e o sistema de fixação antes de fazer o pedido.Uma espiga de 13 mm que "se parece suficientemente" com uma espiga de 1/2 polegada é não é um padrão de compatibilidade.  3. Por que o sistema de fixação é tão importante?É aqui que as coisas ficam interessantes.Uma prensa dobradeira pode ter centenas de toneladas de força disponíveis, mas essa força ainda precisa ser transmitida através do pinhão → suporte → punção → chapa → matriz → viga inferior.A interface da ferramenta controla como o punção é posicionado e retido durante esse processo, enquanto uma interface adequada controla a posição e a retenção do punção. [sistema de fixação da prensa dobradeira] Permite realizar trocas de ferramentas de forma mais rápida e consistente.Em muitos sistemas tradicionais de estilo americano, o operador posiciona manualmente a ferramenta e a fixa usando o sistema de fixação mecânica da máquina.As ferramentas de estilo europeu normalmente utilizam uma haste deslocada e uma geometria de suporte específica. O mecanismo de travamento ajuda a posicionar o punção de forma consistente e facilita muito a troca rápida de ferramentas.Isso é particularmente útil quando sua produção se parece com algo assim:Parte A → trocar de ferramenta → Parte B → trocar de ferramenta → Parte C → trocar de ferramenta novamente.Se o seu operador troca de ferramentas 15 vezes por dia, economizar alguns minutos por troca rapidamente se torna mais importante do que a diferença de preço entre dois punções.  4. Ferramentas europeias: onde realmente brilhamAs ferramentas de estilo europeu são uma excelente escolha quando tempo de configuração e repetibilidade são importantes.Trocas rápidas de ferramentas[Ferramentas segmentadas para prensa dobradeira] Isso facilita a construção do comprimento de trabalho exato necessário, reduzindo o esforço exigido para trocas frequentes de ferramentas.Em vez de terem que lidar com uma ferramenta longa e pesada todas as vezes, os operadores podem manusear seções menores e organizá-las conforme necessário.Isso é uma grande vantagem para produção de alto mix e baixo volume.Mais opções de geometria da ferramentaOs sistemas de ferramentas europeus geralmente oferecem uma ampla gama de perfis de punção, incluindo:Socos padrãosocos de pescoço de gansosocos em ângulo agudoPunções de raioSocos de faixaFerramentas de bainhaFerramentas de dobra deslocada/em ZFerramentas especiais de conformaçãoO perfil mais fino das ferramentas também pode facilitar o trabalho em torno de geometrias de flanges complexas.Compatibilidade com fixação rápidaSe a sua prensa dobradeira estiver equipada com um sistema hidráulico ou de fixação rápida adequado, as ferramentas europeias podem tornar a configuração consideravelmente mais rápida.Para lojas que realizam trocas frequentes de equipamentos, isso pode se traduzir diretamente em maior tempo de atividade das máquinas.   5. Ferramentas americanas: por que ainda são tão populares?Porque às vezes Simplicidade é bom.As ferramentas de estilo americano são utilizadas em oficinas de prensas dobradeiras na América do Norte há décadas. Muitos operadores já conhecem o sistema e muitas máquinas já possuem os suportes e ferramentas adequados.Isso significa que você não precisa necessariamente redesenhar toda a sua configuração apenas para seguir um padrão de ferramentas mais recente.As ferramentas americanas podem ser particularmente atraentes quando:Você já possui um grande estoque de ferramentas no estilo americano.Sua prensa dobradeira foi projetada com base em ferramentas americanas.As trocas de ferramentas são relativamente pouco frequentes.Você realiza principalmente operações de dobra padrão.O custo inicial das ferramentas é uma consideração importante.Sua produção não requer segmentação extensa.Em outras palavras, se o seu sistema atual funciona bem, pode não haver motivo para alterá-lo simplesmente porque outro sistema de ferramentas parece mais moderno.  6. E quanto à precisão?É aqui que as afirmações de marketing podem, por vezes, ficar um pouco exageradas.As ferramentas de precisão europeias são frequentemente associadas a Retificação de precisão, dimensões controladas e posicionamento repetível.Muitos sistemas de ferramentas de precisão são fabricados com tolerâncias dimensionais rigorosas, o que ajuda a manter a geometria consistente do punção e da matriz.Mas as ferramentas são apenas uma parte da equação.A precisão final da dobra também depende de:Rigidez da estrutura da prensa dobradeiraParalelismo entre carneiro e camaCalibração da máquinaCompensação de coroamento/deflexãoPrecisão do batente traseiroEspessura do materialresistência do materialdesgaste da ferramentaSeleção correta da matriz em VConfiguração do operadorPortanto, comprar um punção retificado com precisão não transformará magicamente uma prensa dobradeira mal calibrada em uma máquina de precisão.Boas ferramentas + boa configuração da máquina = bons resultados de dobra.    7. E quanto à dobra para trabalhos pesados?Esta é outra área em que você deve olhar além da etiqueta da ferramenta.Se você se abaixa com frequência chapa grossa, aço de alta resistência ou peças de trabalho grandesAs questões importantes são:Qual é a carga admissível?Como a carga é transferida?Qual é a geometria do punção?Qual é a abertura da matriz?O suporte foi projetado para a tonelagem necessária?Por exemplo, selecionar um punção simplesmente por ser "estilo europeu" ou "estilo americano" sem verificar a carga admissível não é uma boa ideia.O sistema de ferramentas deve ser compatível com a máquina. tonelagem, capacidade de carga das ferramentas, espessura do material, comprimento da dobra e aplicação.. Talvez este artigo também possa ajudá-lo a aprender mais.Coleção de matrizes para prensa dobradeira de serviço >  8. Qual você deve escolher?Eis a resposta prática. Escolha ferramentas de estilo europeu se:Você tem uma prensa dobradeira CNC moderna.Você troca de ferramentas com frequência.Você fabrica muitas peças diferentes.Você precisa de punções e matrizes segmentadas.Você valoriza a rapidez na configuração e a repetibilidade.Você está considerando fixação hidráulica ou rápida.Você precisa de uma ampla gama de ferramentas especializadas.Para uma oficina de fabricação com alta variedade de produtos, as ferramentas de estilo europeu podem ser uma solução muito eficiente.  Escolha o modelo de ferramentas americano se:Sua máquina já está configurada para ferramentas americanas.Você já possui um grande estoque de ferramentas.Sua produção utiliza ferramentas relativamente padronizadas.A troca de ferramentas não é particularmente frequente.Você prefere uma configuração mecânica simples.Manter o ecossistema de ferramentas existente é mais econômico do que mudar de sistema.   9. Não se esqueça: a máquina vem primeiro.Esta é provavelmente a regra mais importante:Escolha o sistema de ferramentas com base na prensa dobradeira — e não o contrário. Antes de encomendar um novo punção ou matriz, verifique: Sistema de ferramentasDimensões do pino de perfuraçãoConfiguração de suporte/fixaçãoAltura do socoDimensões do moldeComprimento útilcarga máxima permitidaÂngulo de curvatura e raio necessáriostonelagem da máquinaInventário de ferramentas existente...E não confie apenas na marca da máquina.  Uma máquina fabricada na Europa não significa automaticamente que utilize todos os tipos de ferramentas europeias. Da mesma forma, uma prensa dobradeira fabricada nos Estados Unidos pode usar um sistema de ferramentas específico, próprio ou compatível.O que importa é a interface.Não tem certeza de qual sistema de ferramentas ou abertura de matriz em V é o ideal para sua aplicação? Nossa [O que são ferramentas para prensa dobradeira? O guia definitivo para fabricantes] Explica os principais fatores a serem considerados antes de fazer um pedido.Para obter mais informações sobre dobra de chapas metálicas de alta resistência, consulte nosso guia: [Adequação das ferramentas à capacidade da máquina].  10. Então… europeu ou americano?Não há nenhuma luta de boxe aqui.As ferramentas europeias não são automaticamente melhores.As ferramentas americanas não são automaticamente consideradas antiquadas.Eles foram simplesmente projetados em torno de diferentes abordagens para Fixação, transferência de força, geometria da ferramenta e fluxo de trabalho de produção.Se a sua loja valoriza Trocas rápidas, ferramentas modulares, precisão e flexibilidade de produção.As ferramentas de estilo europeu costumam ser a opção mais atraente.Se a sua prioridade for Compatibilidade, simplicidade, durabilidade e aproveitamento máximo de uma configuração existente ao estilo americano.As ferramentas americanas podem ser uma excelente escolha.E se você estiver substituindo ferramentas para uma máquina existente, a melhor resposta costuma ser bem menos empolgante:Compre as ferramentas que realmente se encaixam na sua prensa dobradeira.Porque as ferramentas de prensa dobradeira mais caras do mundo continuam sendo inúteis se não forem compatíveis com a máquina.  Pense além de "europeus versus americanos" Na Bendmax, trabalhamos com diferentes [sistemas de ferramentas de prensa dobradeira], Incluindo ferramentas nos estilos europeu/Promecam, americano, Trumpf, WILA, Amada e personalizadas.A ferramenta certa não é simplesmente aquela com as especificações mais impressionantes. É aquela que se adequa às suas necessidades. Máquina, material, processo de dobra, volume de produção e configuração existente.Então, antes de fazer um pedido, envie-nos o seu Modelo da máquina, desenho ou fotos das ferramentas, dimensões do punção/matriz e requisitos de dobra..Primeiro, vamos ajudá-lo a identificar o sistema de ferramentas correto, porque tentar adivinhar a interface é um passatempo muito mais caro.  
  • Ferramentas de dobra de precisão Bystronic projetadas para máximo desempenho de dobra.
    Jun 05, 2026
    Por que mais fabricantes estão escolhendo as ferramentas Bendmax Bystronic? Ferramentas de dobra de precisão Bystronic projetadas para máximo desempenho de dobra. Se você investiu em uma prensa dobradeira Bystronic, já entende o valor da precisão. As máquinas Bystronic modernas são construídas para oferecer precisão de dobra, repetibilidade e produtividade excepcionais. Mas, com base em nossa experiência trabalhando com fabricantes em todo o mundo, sabemos que mesmo a máquina mais avançada só terá um desempenho tão bom quanto as ferramentas instaladas nela.                           Na Bendmax, dedicamos muito tempo conversando com gerentes de produção, proprietários de oficinas e operadores de dobradeiras. Um tópico surge repetidamente: "Como podemos obter dobras mais consistentes, reduzindo o tempo de preparação e os custos de ferramentas?" A resposta geralmente começa com as ferramentas. Muitas ferramentas padrão para prensas dobradeiras disponíveis no mercado são fabricadas com tolerâncias amplas. Elas podem funcionar para tarefas básicas de dobra, mas quando se trata de manter ângulos precisos, dimensões consistentes em peças longas ou operar células de produção automatizadas, pequenas variações nas ferramentas rapidamente se transformam em grandes problemas de produção. É por isso que fabricamos nossas ferramentas de prensa dobradeira estilo Bystronic com tolerâncias extremamente rigorosas. As dimensões críticas são retificadas com precisão de ±0,01 mm, permitindo que diferentes segmentos de ferramentas sejam combinados, mantendo a qualidade uniforme da dobra em toda a extensão da máquina. Para fabricantes que produzem gabinetes elétricos, painéis arquitetônicos, componentes automotivos ou peças de chapa metálica de precisão, essa consistência faz uma diferença notável todos os dias.   Outra pergunta que ouvimos com frequência é se as ferramentas de alta qualidade realmente duram mais tempo. Em nossa experiência, a seleção do material é tão importante quanto a precisão da usinagem. As ferramentas Bendmax são produzidas com aço-liga 42CrMo de alta qualidade e passam por processos avançados de tratamento térmico para melhorar a resistência ao desgaste e a estabilidade estrutural. O resultado são ferramentas que mantêm a precisão por mais tempo, resistem à deformação sob cargas pesadas e continuam funcionando de forma confiável ao longo de anos de produção. É claro que as prensas dobradeiras Bystronic de hoje são muito mais avançadas do que as máquinas que muitas oficinas usavam há dez anos. Os modernos sistemas de alinhamento de ângulos por radiofrequência (RFA) incorporam tecnologia sofisticada de correção de coroamento, correção inteligente de ângulos e fluxos de trabalho de produção cada vez mais automatizados. Essas máquinas são capazes de uma precisão notável, mas também exigem ferramentas de alta qualidade. O uso de ferramentas de baixa qualidade ou inconsistentes pode impedir que os operadores aproveitem ao máximo os recursos nos quais investiram.     Essa é uma das razões pelas quais continuamos expandindo nossa linha de ferramentas Bystronic. Seja para punções e matrizes padrão, punções tipo pescoço de ganso, ferramentas de bainha, ferramentas de raio, matrizes ajustáveis ​​ou soluções de dobra totalmente personalizadas, nosso objetivo é simples: ajudar os fabricantes a obter melhores resultados de dobra com menos tentativas e erros na fábrica.   Um dos aspectos de que nos orgulhamos particularmente é a variedade de soluções de ferramentas que podemos oferecer. Alguns clientes nos procuram em busca de ferramentas convencionais para prensas dobradeiras, para fabricação em geral. Outros precisam de ferramentas retificadas com precisão para os setores aeroespacial, médico ou para a fabricação de gabinetes de alta qualidade. Cada vez mais, também atendemos clientes que necessitam de ferramentas personalizadas, projetadas para peças, materiais ou desafios de produção específicos. Cada oficina de fabricação é diferente, e as ferramentas devem refletir essa realidade. Ao longo dos anos, aprendemos que as operações de dobra mais bem-sucedidas não são necessariamente aquelas com as maiores máquinas. São as oficinas que entendem a relação entre máquina, ferramentas, material e operador. Quando esses quatro elementos trabalham juntos, a produtividade aumenta, o desperdício diminui e a lucratividade vem como consequência. Essa é a filosofia por trás da Bendmax.     Não nos limitamos a fabricar ferramentas para prensas dobradeiras. Trabalhamos em parceria com fabricantes para ajudá-los a obter mais valor de seus equipamentos, melhorar a consistência das dobras e solucionar desafios reais de produção. Seja você operador de uma única prensa dobradeira Bystronic ou gerente de um departamento de dobra totalmente automatizado, a escolha das ferramentas certas pode ter um impacto significativo nos seus resultados. E se você está se perguntando se suas ferramentas atuais permitem que sua máquina funcione com todo o seu potencial, essa é uma conversa que sempre teremos prazer em ter. Porque na dobra de chapas metálicas, a precisão não começa com a máquina — começa com as ferramentas.     Artigos relacionados que podem lhe interessar: "Problemas de qualidade fazem com que os clientes voltem a comprar da Bendmax."   "Padrões comuns de ferramentas para prensas dobradeiras e análise de interface." "Inconsistência angular na dobra de peças longas? O sistema de correção de ângulo manual Bendmax resolve com precisão a deflexão da prensa dobradeira"      
  • Matriz em U vs. Matriz em V: Qual matriz de prensa dobradeira é melhor para dobrar chapas metálicas?
    May 25, 2026
    Matriz em U vs. Matriz em V: Qual matriz de prensa dobradeira é melhor para dobrar chapas metálicas?Na fabricação moderna de chapas metálicas, selecionar as ferramentas corretas para prensa dobradeira é tão importante quanto escolher a máquina de dobra adequada. Dentre todas as opções de ferramentas inferiores, V morre e Você morre São as duas soluções mais comumente usadas em operações de dobra em prensa dobradeira.Embora ambas sejam projetadas para dobrar chapas metálicas, suas estruturas, aplicações, desempenho de dobra e capacidades de conformação são muito diferentes.Muitos fabricantes frequentemente se deparam com a mesma questão:Essa peça deve ser dobrada com uma matriz em V ou uma matriz em U?Em algumas situações, uma matriz em V padrão pode substituir uma matriz em U e reduzir os custos de ferramental. No entanto, em outros casos, o uso de uma matriz em V em vez de uma matriz em U pode levar a interferências, deformações, baixa consistência angular ou até mesmo falha por dobramento.Este artigo explica as diferenças entre Matrizes em U e matrizes em V para prensa dobradeira, incluindo:Classificações de ferramentasDiferenças estruturaisPrincipais vantagensAplicações típicasQuando um chip V pode substituir um chip UQuando um dado U é absolutamente necessárioSe você trabalha com dobra de chapas metálicas, seleção de ferramentas para prensas dobradeiras CNC ou produção de caixas dobradas, este guia o ajudará a escolher a solução de ferramentas adequada.Entendendo as matrizes em V nas ferramentas de prensa dobradeiraA V morre É a matriz inferior mais utilizada em dobradeiras de prensa.A ranhura de trabalho tem um formato em V e é usada principalmente para operações padrão de curvatura a ar e curvatura inferior.Devido à sua versatilidade e menor custo de produção, a matriz em V tornou-se a solução padrão para a maioria das oficinas de fabricação de chapas metálicas.Tipos comuns de matrizes em VMatriz V únicaO Matriz V única Contém uma abertura em V e é comumente usada para aplicações padrão de dobra de chapas metálicas.Aplicações típicas incluem:curvatura de 90 grausDobra de arDobra de aço inoxidávelFabricação de aço macioFormação de uso geralPrincipais vantagens:Estrutura simplesConfiguração rápidaBaixo custo de ferramentalAlta precisão de curvaturaAdequado para produção automatizada.Matrizes em V simples são ideais para operações de prensa dobradeira CNC de alta eficiência.Wila-System 86° H100 Matriz V única NO.29336Matriz de dobra em V endurecida personalizada/ferramenta inferiorDobradeira de alta resistência Amada-system com matriz em V grande80° para Dobra de Chapas GrossasSistema LVD 30° R1.2 V12 H130 NO.26253Matriz em V para prensa dobradeira de alta precisãoMatriz V duplaA Matriz V dupla Inclui duas aberturas em V de tamanhos diferentes. Esse design permite que os operadores processem materiais de diferentes espessuras sem precisar trocar as ferramentas com frequência.Vantagens:Reduz o tempo de preparação das ferramentasAumenta a flexibilidade de produçãoEconomiza espaço no estoque de ferramentasAs matrizes de duplo V são amplamente utilizadas em fábricas de fabricação de médio e grande porte.Prensa dobradeira do sistema Amada 2V Matriz NO.20.347Matriz de dobra dupla em V 85° V12/V20 para dobra de precisão de calibre finoPrensa dobradeira sistema Amada 2V-Die NO.20.82085° Dual V 32mm/40mm com aberturas em V superior e inferiorMatriz Multi-VA Matriz Multi-V Integra múltiplas aberturas em V em um único corpo de matriz.É especialmente indicado para:Fabricação flexívelLinhas de produção multiprodutosistemas de dobra automatizadosBenefícios:Troca rápida de empregoMenor investimento em ferramentasMelhoria da eficiência de produçãoPrensa dobradeira Amada-system com matriz em V de 4 vias, nº 28.820Bloco Universal Multi-V 20-70mmRaio V DieA Raio V Die Apresenta um fundo com ranhura arredondada em vez de um fundo em forma de V agudo.É comumente utilizado para:Requisitos de raio de curvatura maioresProteção de superfícieRedução de marcas em aço inoxidável e alumínio Entendendo as matrizes em U nas ferramentas de prensa dobradeiraA Você morre É uma matriz inferior de canal profundo projetada especificamente para dobrar peças com flanges profundas ou estruturas em forma de caixa.Em comparação com as matrizes em V padrão, as matrizes em U oferecem significativamente mais espaço livre dentro da abertura da matriz.Isso os torna altamente adequados para operações de curvatura complexas onde é provável que ocorra interferência.Tipos comuns de matrizes em UMatriz U padrãoO chip padrão em forma de U é usado principalmente para:Dobra de caixaDobra de armárioFabricação de invólucrosFormação de flange profundaCaracterísticas:Design de sulco profundoMaior folga de curvaturaRisco de interferência reduzidoGrande abertura em forma de UEste tipo de matriz em forma de U foi projetado para:Flanges de retorno grandeschapa metálica grossaAplicações de curvatura de grande raioVantagens:Posicionamento de peças mais fácilMelhor compatibilidade com peças de trabalho de grandes dimensões.Matriz U sem marcaçãoOs clichês U que não deixam marca geralmente incluem:Inserções de nylonProteção de poliuretanoMateriais de proteção de superfícieEsses moldes são amplamente utilizados para:Aço inoxidável espelhadoPainéis decorativosChapas de alumínioChapa metálica pintadaMatrizes personalizadas em forma de UAs matrizes em U personalizadas são projetadas especificamente para estruturas de peças de trabalho exclusivas.São comuns em setores como:Fabricação de elevadoresEquipamentos de cozinhaChapas metálicas automotivasProdução de painéis elétricosMatriz U padrãoMatriz de prensa dobradeira de canal profundo projetada para dobra de caixas, flanges profundas e conformação de chapas metálicas sem interferências.Matriz de canal padrãoMatriz inferior padrão em formato de canal, adequada para dobra em U, conformação de invólucros e operações de dobra em múltiplos estágios.Matrizes de canal sem marcasMatrizes de canal que não deixam marcas, com design de proteção de superfície, para dobra de aço inoxidável, alumínio e chapas metálicas decorativas.Sem Marcas Você MorreMatriz inferior em formato de U com proteção em PU ou nylon para evitar arranhões durante aplicações de dobra de precisão.Matrizes personalizadas em forma de UMatrizes em U projetadas sob medida para perfis especiais, dobra de caixas profundas e requisitos complexos de conformação de chapas metálicas.Principais diferenças entre matrizes U e matrizes VComparaçãoV MorreVocê morreEstrutura da ferramentaSulco estreito em forma de VEstrutura padronizadaAdequado para dobras em geralCavidade profunda em forma de UMaior espaço internoProjetado para curvaturas profundas ou complexas.Faixa de aplicaçãoCurvas padrão de 90°Dobra de arProdução em alta velocidadeFabricação geral de chapas metálicasDobra de caixaPeças com flange profundaCurvas de retornoOperações de dobra em múltiplos estágiosResistência à interferênciaEssa é uma das maiores diferenças.Ao dobrar peças profundas, a peça pode colidir com:• Morrer ombros• Paredes laterais da matriz• Estrutura do soco superiorAs matrizes em formato de U proporcionam espaço interno adicional que evita interferências durante operações de curvatura profunda.Vantagens entre matrizes V e UVantagens das matrizes em VVantagens das matrizes em UMaior eficiência de produçãoAs matrizes em V são mais fáceis de instalar e substituir, tornando-as ideais para:Automação de prensa dobradeira CNCsistemas de dobra robóticaAmbientes de produção em massaMelhor espaço livre para curvaturas profundasEssa é a vantagem mais importante dos dies em U.Ao dobrar estruturas de caixa profundas, as matrizes em V padrão frequentemente criam problemas de interferência.As matrizes em U resolvem esse problema proporcionando uma cavidade mais profunda.Redução do custo das ferramentasDevido à sua estrutura mais simples, as matrizes em V são mais econômicas do que as matrizes em U.Isso reduz:Investimento inicial em ferramentasCustos de estoqueDespesas de manutençãoMelhor para fabricação de caixas e gabinetesAs aplicações incluem:Armários elétricosCaixas de controleGabinetes para servidoresEquipamentos de cozinhaEsses produtos geralmente exigem múltiplas curvas profundas.Os moldes em U melhoram significativamente a estabilidade da conformação.Melhor compatibilidadeAs matrizes em V são compatíveis com a maioria dos sistemas de ferramentas padrão para prensas dobradeiras. Por exemplo:Ferramentas de estilo europeuFerramentas americanasSistemas WILASistemas TrumpfRisco reduzido de danos à superfícieMuitas matrizes em U são projetadas com sistemas de proteção que não deixam marcas. Isso é essencial para:Aço inoxidável decorativoPainéis de alumínioSuperfícies pintadasIdeal para dobra de arA dobra em prensa dobradeira moderna depende cada vez mais da tecnologia de dobra a ar. As matrizes em V são a escolha preferida porque oferecem:Controle de ângulo flexívelRequisitos de tonelagem mais baixosMaior vida útil da ferramentaAdequado para estruturas complexasOs dies U são frequentemente necessários para:Curvas de retornoCanais fechadoscurvatura de perfil profundoEssas estruturas são difíceis ou impossíveis de processar com matrizes V padrão.Quando um die em formato de V pode substituir um die em formato de U?Em algumas aplicações de dobra, uma matriz em V pode substituir com sucesso uma matriz em U.Isso ajuda a reduzir os custos de ferramentas e a aumentar a flexibilidade. Portanto, o objetivo final de apresentar seus princípios de funcionamento, vantagens e desvantagens é permitir que os utilizemos de forma razoável e eficaz para atender às nossas necessidades.No entanto, várias condições importantes devem ser consideradas.1. A altura da flange é relativamente pequena.Se a flange for rasa, a interferência é menos provável de ocorrer. Nesse caso, uma matriz em V padrão pode ser suficiente.Exemplos comuns incluem:Canais pequenoscaixas rasascurvas de retorno de luz2. É utilizada uma abertura em V maior.Aumentar o tamanho da abertura em V cria mais espaço livre. Isso permite que algumas estruturas de caixa rasas sejam dobradas sem uma matriz em U.No entanto, aberturas em V maiores também produzem:Raio interno maiorMais elasticidadePrecisão de dobra reduzida3. A dobra de ar é utilizada.A dobra no ar reduz o contato entre a peça e a matriz. Isso pode ajudar a evitar interferências em certas operações de dobra complexas.Como resultado, muitas oficinas de fabricação modernas utilizam:Grandes matrizes VMétodos de dobra de arpara reduzir a necessidade de matrizes U especializadas.4. São utilizados punções de pescoço de ganso.Às vezes, a interferência vem do punção superior em vez da matriz inferior.Usando:socos de pescoço de gansosocos profundos na gargantaPode permitir que uma matriz em V padrão execute dobras mais complexas.Riscos importantes ao substituir matrizes U por matrizes VEmbora a substituição de uma matriz em U por uma matriz em V possa reduzir os custos de ferramental, também introduz diversos riscos.Problemas de interferênciaSe a flange for muito profunda, a peça de trabalho pode colidir com os ressaltos da matriz. Isso pode causar:DeformaçãoDanos na ferramentaDobramento incompletoRaio de curvatura maiorAberturas em V de grande dimensão aumentam o raio de curvatura interno. Isso pode afetar:Montagem do produtoPrecisão dimensionalConsistência na aparênciaAumento do retorno elásticoA dobra a ar com matrizes em V grandes geralmente produz maior retorno elástico. Pode ser necessária compensação angular adicional.Demarcação de superfícieAs matrizes em V padrão podem facilmente deixar marcas em:Aço inoxidávelAlumínioSuperfícies decorativasNessas situações, as matrizes em U que não deixam marca são mais seguras.Em que situações um die em formato de V NÃO pode substituir um die em formato de U?Existem diversas situações em que um dado U é essencial.Dobra de caixa profundaPainéis elétricos profundos e componentes de invólucros geralmente exigem matrizes em formato de U, pois as matrizes padrão em formato de V não oferecem espaço suficiente.Dobra em múltiplos estágiosÀ medida que mais dobras são formadas, a estrutura da peça torna-se cada vez mais complexa.Os moldes em forma de U fornecem o espaço necessário para a formação em estágios posteriores.Flanges de retorno grandesFlanges de grandes dimensões aumentam significativamente os riscos de interferência.Principalmente para materiais espessos, matrizes em formato de U são frequentemente necessárias.Requisitos de superfície cosmética elevadosPara aço inoxidável espelhado ou chapa metálica pintada, as matrizes em U com insertos protetores oferecem uma proteção de superfície muito melhor.Aplicações Especiais de ConformaçãoAplicações como:BainhaCurvas de retornoFormação de canal profundogeralmente requerem chips U dedicados.Como escolher a matriz de prensa dobradeira corretaEscolha um dado em forma de V quando:Executando dobras padrãoPriorizar a eficiência da produçãoUtilizando sistemas de dobra automatizadosProcessamento de peças gerais de chapa metálicaEscolha um U para morrer quando:Estruturas de caixa profundas e curvadasFormando flanges de retorno grandesProcessamento de peças complexasPrevenção de interferênciasProteção de superfícies decorativasNa dobra em prensa dobradeira moderna, nem as matrizes em U nem as em V são universalmente melhores. Em vez disso:Cada tipo de ferramenta é projetado para diferentes requisitos de dobra.As matrizes em V são ideais para:Produção padronizadaFabricação em alta velocidadeDobra de uso geralOs dies U são essenciais para:Dobra de caixa profundaGeometrias complexasAplicações sensíveis a interferênciasAltos requisitos estéticosAtualmente, muitos fabricantes de chapas metálicas procuram substituir matrizes em U por matrizes em V de grandes dimensões sempre que possível, a fim de:Reduzir os custos de ferramentasMelhorar a flexibilidadeSimplificar a produçãoNo entanto, para aplicações de curvatura profunda e complexa, as matrizes em U continuam sendo insubstituíveis.A melhor estratégia de ferramentas geralmente é uma combinação equilibrada de:Matrizes V padrãoMatrizes Multi-VDeep U morreOs moldes U sem marcaçãoIsso proporciona o equilíbrio ideal entre:Qualidade de dobraEficiência de produçãoFlexibilidade de ferramentasControle de custos de fabricaçãoArtigos relacionados que podem lhe interessar:"Tipos comuns de matrizes de prensa dobradeira com abertura em V e suas aplicações""Como calcular a tonelagem da prensa dobradeira para diferentes ferramentas (Guia completo 2026)""Como selecionar a ferramenta de prensa dobradeira adequada com base na força de dobra""O que são ferramentas para prensa dobradeira? O guia definitivo para fabricantes"
  • Como obter dobras sem marcas na fabricação de chapas metálicas
    May 23, 2026
    Explorando a dobra sem marcas em peças trabalhadas em prensas dobradeiras.Como obter dobras sem marcas na fabricação de chapas metálicasSoluções para dobra em prensa dobradeira sem marcasNa fabricação moderna de chapas metálicas, a qualidade da superfície está se tornando tão importante quanto a precisão da dobra. Indústrias como a de elevadores, equipamentos de cozinha, decoração arquitetônica, eletrônicos de consumo e interiores automotivos exigem superfícies impecáveis, sem arranhões, marcas de pressão ou amassados ​​de matriz.No entanto, a dobra tradicional em prensa dobradeira frequentemente deixa marcas visíveis em aço inoxidável, alumínio, chapas revestidas, metais com acabamento espelhado e materiais pintados. Esses defeitos aumentam os custos de retrabalho e reduzem o valor do produto.Para resolver este problema e evitar marcas de dobra em chapas metálicasOs fabricantes estão adotando cada vez mais tecnologias avançadas. soluções de ferramentas para prensa dobradeira sem marcasEste artigo explica os métodos mais eficazes para alcançar resultados impecáveis, mantendo a precisão da dobra e a produtividade.O que causa marcas de dobra em chapas metálicas?Antes de escolher uma solução, é importante entender por que as marcas de dobra aparecem.Durante o processo de dobra, a chapa metálica desliza e pressiona a superfície da matriz em V sob alta pressão. Atrito, força concentrada e más condições da superfície da matriz podem criar:ArranhõesLinhas de pressãoIndentação da superfícieDanos no revestimentomarcas de arrasto do roloEsses problemas são especialmente visíveis em:Aço inoxidável espelhadoAço inoxidável escovadoChapas de alumínioAço galvanizadoMateriais pintados ou revestidosPainéis decorativos de chapa metálicaA chave para uma dobra sem marcas é reduzir o atrito e distribuir a pressão uniformemente durante a conformação.6 soluções profissionais para dobra sem marcas1. Sistemas de filme e tensionador sem marcasUm dos métodos mais simples é usar um película protetora sem marcas entre a chapa metálica e a matriz inferior.A película atua como uma barreira protetora que absorve o atrito durante a flexão e impede o contato direto metal com metal.Como funcionaUma película protetora flexível é inserida entre a peça de trabalho e a matriz em V. Durante a dobra, a película move-se juntamente com a chapa, reduzindo riscos e amassados.Película protetora para operações de dobra em prensa dobradeiraSuporte e posicionador de película protetoraPrincipais característicasDisponível em diferentes espessuras.Fácil de instalar e substituir.Baixo custo de investimentoAdequado para proteção temporária.VantagensSimples e econômicoCompatível com a maioria das matrizes V padrãoEficaz para proteção cosmética leve.LimitaçõesA película se desgasta rapidamente.Requer substituição frequente.Pode afetar ligeiramente a precisão angular na dobra de precisão.Aplicações típicasPainéis decorativos em aço inoxidávelChapas de alumínio escovadoComponentes cosméticos leves2. Matrizes rotativas sem marca / Ferramentas de dobra de asaMatrizes de dobra rotativa estão entre as soluções mais avançadas para curvatura sem riscos.O uso das ferramentas de dobra inferiores Bendmax Rotabend ajuda a reduzir as marcas, pois as pás rígidas do rotor giram durante a dobra, em vez de arrastarem pela superfície da chapa.Essas matrizes possuem um mecanismo de aba rotativa na matriz inferior. Conforme o punção pressiona a chapa na posição correta, a aba gira para manter o contato com a superfície sem atrito de deslizamento. Pontos-chaveCaracterística: Superfície cromada polida (Ra ≤ 0,4 μm)Vantagem: Distribuição uniforme da força com praticamente nenhum arrasto na superfície.Resultado: Elimina praticamente todas as marcas de pressão de flexão.VantagensExcelente proteção cosmética da superfícieRedução do atrito durante a conformaçãoÂngulos de curvatura consistentesAdequado para produção automatizada.LimitaçõesCusto inicial mais elevado do que o de matrizes padrãoAplicações típicasbancadas de aço inoxidávelPainéis do elevadorProdutos arquitetônicos decorativosPainéis de eletrodomésticos de alta qualidadePor que as matrizes rotativas funcionam melhor: As matrizes em V tradicionais criam atrito de deslizamento. As matrizes rotativas convertem o movimento de deslizamento em movimento rotacional, reduzindo significativamente os danos à superfície.3. Matrizes de prensa dobradeira com inserto de nylonMatrizes de inserção de nylon sem marca Utilizam-se materiais de nylon substituíveis incorporados na área de contato da matriz inferior. Devido à alta elasticidade e ao baixíssimo coeficiente de atrito do nylon, ele reduz significativamente as marcas mecânicas na superfície da chapa.Estrutura: O inserto de nylon mantém a mesma geometria de abertura em V das matrizes de aço padrão, ao mesmo tempo que adiciona uma superfície de contato mais macia.Principais característicasInserções de nylon substituíveisMesma geometria de dobra das matrizes em V convencionais.Superfície de contato de baixo atritoVantagensExcelente proteção para superfícies sensíveis.Menor custo de ferramental em comparação com sistemas totalmente em poliuretano.Manutenção facilitada pela substituição do insertoLimitaçõesOs insertos de nylon desgastam-se mais rapidamente sob cargas pesadas.Não é ideal para materiais muito espessos.Aplicações típicasDecoração em aço inoxidávelChapa metálica revestidaPainéis de revestimento de alumínio4. Ferramentas de prensa dobradeira sem marcas do tipo roloMatrizes sem marca (tipo rolo) / Matrizes sem marca com rolo interno Utilizam-se rolos rotativos de liga dura integrados na matriz inferior.À medida que a chapa se dobra, os rolos giram sincronizadamente com o movimento dela. Isso transforma o atrito de deslizamento em atrito de rolamento, reduzindo drasticamente arranhões e marcas de pressão. Pontos-chaveCaracterística: Rolos de liga metálica rotativos em superfícies de contatoVantagem: Contato dinâmico de rolamentoIdeal para: Folhas ultrafinas com menos de 0,5 mmVantagensAtrito extremamente baixoExcelente para dobras de precisãoProtege revestimentos delicados e acabamentos polidos.Melhora a consistência na conformação de chapas finas.LimitaçõesCusto de ferramental mais elevadoRequer manutenção para sistemas de rolosAplicações típicasEletrônica de precisãoEstruturas para painéis solaresCapas finas de aço inoxidávelCarcaças de eletrônicos de consumo5. Ferramentas para prensa dobradeira com inserto de poliuretanoFerramentas de prensa dobradeira de poliuretano Utiliza inserções elásticas macias para amortecer a chapa durante a dobra. Essas inserções distribuem a pressão da dobra uniformemente e evitam marcas por contato direto e rígido.As inserções de contato macio podem ser feitas de PoliuretanoNylon, ou Materiais à base de borrachaOs insertos de poliuretano são especialmente adequados para curvar perfis com raios e materiais decorativos delicados. Pontos-chaveCaracterística: Sistema de inserção de poliuretano ou ejetor de molaVantagem: Elimina completamente as marcas de pressão.Resultado: Raio de curvatura uniforme com superfície lisa.VantagensA melhor proteção de superfície entre todas as soluções sem marcas.Excelente para metais maciosProduz raios de curvatura suaves e uniformes.LimitaçõesNão é adequado para materiais espessos e de alta gramatura.Os insertos de poliuretano acabam por se deformar sob cargas elevadas.Aplicações típicasAlumínio de alto brilhoAço inoxidável com acabamento espelhadoMolduras para smartphonesProdutos decorativos para o consumidor6. Ferramentas personalizadas para prensa dobradeira sem marcasCurva de limpeza personalizadaDobra personalizada de canaletas em UDobra de canal personalizadaPara geometrias complexas ou superfícies altamente sensíveis, ferramentas personalizadas que não deixam marcas costumam ser a melhor solução.Essas ferramentas são projetadas especificamente de acordo com: tipo de material, espessura do material, raio de curvatura, requisitos de acabamento superficial, geometria do produto e volume de produção.As ferramentas personalizadas podem combinar: estruturas rotativas, inserções de poliuretano, sistemas de rolos, revestimentos de superfície especiais e estruturas de curvatura em múltiplos estágios.VantagensProteção máxima da superfíciePrecisão de dobra otimizadaMelhoria da eficiência de produçãoMelhor solução para aplicações complexasAplicações típicasComponentes aeroespaciaisPainéis arquitetônicos premiumaviamentos decorativos automotivosFabricação de aço inoxidável de alta qualidadePrincipais vantagens das ferramentas de dobra sem marcasAs modernas ferramentas de prensa dobradeira sem marca oferecem benefícios significativos em termos de eficiência de fabricação, controle de qualidade e redução de custos.1. Proteção de SuperfíciePrevine arranhões, amassados ​​e marcas de pressão em materiais sensíveis.2. Redução de retrabalho e desperdícioMenos defeitos superficiais significam menores taxas de rejeição e uma qualidade de produção mais estável.3. Ampla compatibilidade de materiaisIndicado para:Aço inoxidável, alumínio, aço galvanizadoChapas pintadas, metais decorativos4. Maior vida útil da ferramentaPastilhas substituíveis prolongam a vida útil geral do sistema de ferramentas.5. Maior Eficiência de ProduçãoReduz a necessidade de películas protetoras e operações secundárias de polimento. Como escolher a ferramenta certa para prensa dobradeira sem marcasA escolha da solução de dobra sem marcas mais adequada depende de diversos fatores técnicos.Requisitos de acabamento de superfícieDiferentes acabamentos exigem diferentes níveis de proteção (acabamento espelhado, acabamento escovado, superfícies pintadas, materiais revestidos). Quanto mais sensível a superfície, mais suave e delicado deve ser o contato da ferramenta.Espessura e resistência do materialMateriais mais espessos ou de alta resistência exigem sistemas de inserção mais robustos para manter a precisão angular. Sistemas de inserção macios podem deformar-se sob tonelagem excessiva.Ângulo de curvatura e abertura em VA correspondência adequada entre o raio do punção, a abertura em V, a espessura do material e o ângulo de dobra é essencial para manter a consistência da dobra e evitar a deformação do material.Geometria da peçaFormas complexas, como caixas profundas, curvas de grande raio, perfis em forma de U e curvas em vários estágios, muitas vezes exigem estruturas de ferramentas especializadas que não deixam marcas.Volume de produção e orçamentoA produção em grande escala favorece sistemas rotativos ou de rolos duráveis.A produção em pequenos lotes pode se beneficiar de soluções de inserção modulares.Os sistemas de insertos substituíveis geralmente oferecem o melhor equilíbrio entre o custo inicial das ferramentas, as despesas de manutenção e a vida útil a longo prazo.Qual a melhor solução de dobra sem marcas?Não existe uma solução única adequada para todas as aplicações de curvatura.SoluçãoProteção de superfícieDurabilidadeCustoMelhor aplicativoFilme sem marcaMédioBaixoBaixoProteção temporáriaMatrizes rotativasExcelenteAltoMédio-AltoPainéis decorativos em aço inoxidávelInserções de nylonBomMédioMédioDobra cosmética geralMatrizes de rolosExcelenteAltoAltoFolhas de precisão ultrafinasMatrizes de poliuretanoMelhorMédio-baixoMédioMateriais com acabamento espelhadoFerramentas personalizadasMáximoDepende do projeto.Altoaplicações complexas de alta tecnologiaÀ medida que as expectativas dos clientes em relação à qualidade da aparência continuam a aumentar, dominar... dobra de chapa metálica sem riscos Está se tornando um requisito fundamental na fabricação moderna.A escolha da ferramenta correta para prensa dobradeira sem marcas pode:Melhorar a aparência do produtoReduzir defeitos de produçãoAumentar a consistência da curvaturaCustos de fabricação mais baixosAumentar a satisfação do clienteSeja para dobrar painéis de aço inoxidável para elevadores, alumínio com acabamento espelhado ou chapas metálicas decorativas, investir na solução de dobra sem marcas adequada melhorará significativamente tanto a qualidade do produto quanto a eficiência da produção.
  • Tipos comuns de matrizes de prensa dobradeira com abertura em V e suas aplicações
    May 21, 2026
    Um guia completo para matrizes Single-V, Double-V, 4-Way e Multi-V  Tipos comuns de matrizes de prensa dobradeira com abertura em V e suas aplicações Em operações de dobra de chapas metálicas, muitos operadores são obrigados a usar ferramentas inadequadas simplesmente porque as corretas não existem. Ferramentas para prensa dobradeira de alta resistência Não está imediatamente disponível. Surpreendentemente, peças aceitáveis ​​podem, por vezes, ser produzidas utilizando configurações de ferramentas completamente diferentes.No entanto, essa abordagem é:IneficienteDifícil de repetirQualidade instávelPrejudicial à eficiência do fluxo de trabalhoA melhor prática na seleção de ferramentas para prensa dobradeira deve sempre se concentrar em um objetivo simples:Produzir peças da mais alta qualidade no menor tempo possível.Compreender os diferentes tipos de matrizes inferiores de prensa dobradeira é, portanto, essencial para melhorar a produtividade, reduzir o tempo de preparação e garantir a consistência da dobra.  1. O que é uma matriz inferior de prensa dobradeira?A matriz inferior de uma prensa dobradeira é a ferramenta montada na base da prensa dobradeira e funciona em conjunto com o punção para formar a chapa metálica.O dado inferior afeta diretamente:Ângulo de curvaturaRaio internoMarcação de superfícieRequisito de tonelagemPrecisão de dobraEficiência de produção As categorias comuns de matrizes inferiores incluem:Matrizes V simplesMatrizes de V duploMatrizes em V de 4 viasMatrizes Multi-VMatrizes em V ajustáveisMatrizes de raioMatrizes de achatamentoSem Marca DiesMatrizes para prensa dobradeira com almofadas de poliuretano no interior.Matrizes de conformação personalizadas Matrizes V simplesA matriz em V simples apresenta uma abertura em V retificada com precisão e é amplamente utilizada em aplicações padrão de dobra a ar. É ideal para prensas dobradeiras CNC de pequeno e médio porte que exigem alta precisão de dobra, desempenho de conformação estável e configuração rápida.Com apenas um sulco em V, os operadores podem obter resultados de dobra consistentes e um alinhamento de ferramentas mais fácil durante a produção. Matrizes com um único sulco em V são comumente usadas para aço inoxidável, aço carbono, alumínio e outros materiais de chapa metálica. As matrizes com um único sulco em V são as matrizes inferiores mais tradicionais e amplamente utilizadas.Os ângulos de matriz mais comuns incluem 30°, 60°, 85°, 86° e 90°, adequados para produzir ângulos de dobra de 90° ou mais, dependendo do retorno elástico do material e do método de dobra.As vantagens incluem:Alta precisãoExcelente rigidezDesempenho de flexão estávelForte resistência a cargas descentradasOs tipos mais comuns incluem:Matrizes simples em V tipo TMatrizes simples em V do tipo LMortes de corpo retoMatrizes de base altaMatrizes de raio VAplicações:Dobra de aço inoxidávelDobra de aço carbonoProdução em lotes de precisãoDobra de caixa profunda Mortes de corpo retomatriz inferior tipo ranhuraMatrizes de raio VMatrizes simples em V tipo T  Matrizes de V duploA matriz Double V possui duas aberturas em V diferentes no mesmo corpo, permitindo que os operadores alternem entre tamanhos de ranhura sem precisar trocar as ferramentas. Esse design melhora significativamente a eficiência da produção e reduz o tempo de inatividade da máquina durante operações de dobra em múltiplas espessuras.É especialmente adequado para oficinas de chapas metálicas que processam diferentes espessuras de material ou múltiplas dobras em um único ciclo de produção. As matrizes de dupla V oferecem flexibilidade, economia de custos e configuração mais rápida em comparação com ferramentas de abertura única.Os ângulos de matriz mais comuns incluem 30°, 60°, 85° e 86°, adequados para diversas aplicações de curvatura a ar e curvatura por baixo.Exemplos:V8/V12V10/V16V12/V20Elas oferecem excelente flexibilidade, ao mesmo tempo que reduzem o estoque de ferramentas. Construção em aço ferramenta de alta resistênciaMateriais comuns:42CrMoCr12MoVAço ferramenta de ligaVantagens:Maior resistência ao desgasteVida útil mais longaMelhor resistência a rachaduras Sistemas de troca rápidaOs clichês modernos de duplo V geralmente incluem:Sistemas de autocentragemInterfaces de fixação rápidaSistemas de posicionamento padronizadosO tempo de configuração pode ser reduzido para:Um terço dos sistemas de ferramentas tradicionais.Matriz de prensa dobradeira de dupla V opostaAberturas duplas em forma de V em lados opostos permitem uma inversão rápida para diferentes requisitos de dobra e reduzem o tempo de troca de ferramentas.Dado de V duplo adjacenteAberturas laterais em V adjacentes proporcionam posicionamento flexível da matriz e acesso rápido para diversas necessidades de curvatura de flanges e perfis.Matriz dupla em V simétrica em linhaAberturas em V idênticas e alinhadas garantem distribuição equilibrada da força, maior estabilidade e vida útil prolongada da matriz durante a produção.Matriz de dupla V em linha de vários tamanhosDuas aberturas em V diferentes no mesmo lado proporcionam flexibilidade na curvatura de chapas de diversas espessuras, utilizando uma única matriz.   Matrizes em V de 4 viasA matriz Four V Die é uma matriz de dobradeira versátil com múltiplas aberturas, projetada com quatro ranhuras em V diferentes em cada um dos quatro lados do corpo da ferramenta. Os operadores podem girar a matriz para selecionar rapidamente diferentes tamanhos de abertura em V para diversas espessuras de chapa e requisitos de dobra.Essa ferramenta é amplamente utilizada em ambientes de produção de chapas metálicas com alta variedade de materiais, onde flexibilidade, redução na troca de ferramentas e configuração eficiente da máquina são essenciais. É adequada para dobrar aço inoxidável, aço carbono, chapas galvanizadas e alumínio. Quatro matrizes em V estão disponíveis em múltiplas combinações de abertura em V e configurações de ângulo para suportar a dobra de precisão para diferentes aplicações e geometrias de peças.Combinações típicas:V6V8V10V12Vantagens:Troca rápida de ferramentasQuantidade reduzida de ferramentasMelhor compatibilidade com automação     Matrizes Multi-VO Matriz inferior da prensa dobradeira multi-v É uma matriz inferior para prensa dobradeira altamente flexível, projetada com múltiplas aberturas em V em um único corpo de ferramenta. Isso permite que os operadores selecionem rapidamente os tamanhos de ranhura em V adequados para diferentes espessuras de material e requisitos de dobra, sem a necessidade de trocas frequentes de matriz.Essa ferramenta melhora significativamente a eficiência de preparação, reduz o estoque de ferramentas e aumenta a flexibilidade de produção em ambientes de fabricação de chapas metálicas que lidam com diversas aplicações de dobra.Matrizes Multi-V são comumente usadas para dobrar no ar chapas de aço inoxidável, aço carbono, alumínio e aço galvanizado. Diferentes combinações de aberturas em V ajudam a obter raios de curvatura precisos, ângulos estáveis ​​e qualidade de conformação consistente em diversas peças. Disponíveis em múltiplas configurações angulares, como 30°, 60°, 85° e 86°, as matrizes Multi-V são ideais para produção de alta eficiência em prensas dobradeiras CNC e operações de dobra multifuncionais.São ideais para:Fabricação flexívelProdução automatizadaProdução de alto mix e baixo volumeFábricas inteligentes   2. Matrizes especializadas para prensa dobradeiraAlém dos chips V-die padrão, muitos Matrizes de dobra de chapa metálica personalizadas Foram desenvolvidas para aplicações de curvatura complexas.Os principais exemplos incluem:Mordidas de ângulo agudoMatrizes para confecção de miçangasMatrizes de canalMatrizes de dobra e bainhaMatrizes de ondulaçãoMatrizes de ondulaçãoMatrizes de achatamentoHemming DiesMatrizes rotativasMatrizes de uretanoMatrizes para conformação de tubosMatrizes para costura verticalLimpeza de matrizesMatrizes de dobra em ZDobradiça morreMatrizes de marcação livre com rolo internoMatrizes de dobra em Z ajustáveisMatrizes para barras redondasCada matriz é projetada para solucionar desafios específicos de produção, ao mesmo tempo que melhora a eficiência e a consistência das peças.    3. Soluções de matrizes para prensas dobradeiras BENDMAXSite oficial da BENDMAX fornece:Matrizes V simplesMatrizes de V duploMatrizes de 4 viasMatrizes Multi-VMatrizes de raioSem Marca DiesMatrizes em V ajustáveisMatrizes de achatamentoSoluções de ferramentas personalizadasCompatível com:AmadaTrumpfWilaBystronicLVDEstilo europeuEstilo de Precisão Americano4. Pensamentos de abertura em VAs matrizes inferiores de uma prensa dobradeira são muito mais do que simples ranhuras em V.Eles influenciam diretamente:Qualidade do produtoProdutividadeAcabamento da superfícieCompatibilidade com automaçãoEficiência geral de fabricaçãoAo lidar com aplicações complexas como:BainhaDobradiçaCurvatura de raioDobra sem marcasFormação de caixaO suporte profissional em ferramentas torna-se essencial.Este artigo aborda principalmente as matrizes inferiores de prensas dobradeiras.No entanto, outros componentes são igualmente importantes, incluindo:Punções de prensa dobradeiraSistemas de FixaçãoSistemas de coroamentoAcessórios para prensa dobradeira Você pode explorar conhecimentos mais aprofundados sobre prensas dobradeiras profissionais através de artigos relacionados em nosso site.  Clique para pesquisar os produtos nos quais você está interessado: 
  • Como calcular a tonelagem da prensa dobradeira para diferentes ferramentas (Guia completo 2026)
    May 06, 2026
    Como calcular a tonelagem de uma prensa dobradeira para diferentes ferramentas— Fórmula de ferramentas e tabela de tonelagem  A tonelagem da prensa dobradeira é calculada com base na espessura do material, resistência do material, abertura da matriz e comprimento de dobra.Para a dobra de ar, a fórmula padrão é: T = 1,42 × σ × t²VT = \frac{1,42 \times \sigma \times t²}{V}T=V1,42×σ×t2​Onde:T = tonelagem por metro (kN/m)σ = resistência à tração do material (N/mm²)t = espessura do material (mm)V = abertura da matriz (mm)Em termos simples:Materiais mais espessos exigem maior tonelagem.Uma abertura em V menor requer mais tonelagem.Materiais mais resistentes exigem maior tonelagem.Essa fórmula é comumente usada na seleção de:matrizes de prensa dobradeira de serviço pesadomatrizes de prensa dobradeira multi Vmatriz de prensa dobradeira de abertura em V grande   Aberturas de matriz menores e materiais mais espessos aumentam drasticamente a tonelagem de dobra.Por que a tonelagem da prensa dobradeira é importanteO cálculo correto da tonelagem ajuda os fabricantes:Evite sobrecarga da máquinaEvite quebras de ferramentasMelhorar a precisão de dobraProlongue a vida útil da ferramentaReduzir o custo de produçãoA seleção incorreta da tonelagem pode causar:Socos quebradosMatérias danificadasDeflexão da máquinaÂngulos de curvatura inadequados Explicação da fórmula de tonelagem da prensa dobradeira1. Espessura do materialA tonelagem aumenta exponencialmente com a espessura.Exemplo:  GrossuraTonelagem Relativa1 mm1×2 mm4×3 mm9×4 mm16× Porque a espessura está elevada ao quadrado na fórmula.2. Abertura da matriz (abertura em V)   A abertura em V afeta diretamente a tonelagem. Uma matriz de dobradeira com abertura em V de grandes dimensões reduz a força de dobra e a carga na máquina.Isso é ideal para:chapas de alumíniochapa metálica finacurvatura de grande raio 3. Tipo de materialMateriais diferentes requerem tonelagens diferentes.MaterialForça RelativaAço macio1,0×Aço inoxidável1,5×Alumínio0,5×  Exemplo:Se o aço macio necessita de 50 toneladas, o aço inoxidável pode exigir 75 toneladas. Diferenças de tonelagem por tipo de ferramentaMatrizes para prensa dobradeira de alta resistência  Ideal para:dobramento de chapa grossaaço estruturalaplicações de alta tonelagemPalavras-chave incluídas: matrizes para prensa dobradeira de alta resistênciaCaracterísticas:corpo reforçadoalta capacidade de cargaopções V menoresVantagens:alta durabilidadeAdequado para materiais espessosmelhor resistência à cargaDesvantagem:maior demanda de tonelagemAplicações típicas:chassi de caminhãopeças de construçãoarmários industriais Matrizes para prensa dobradeira Multi V  Palavras-chave incluídas naturalmente: matrizes de prensa dobradeira multi-VAs matrizes Multi V contêm diversas aberturas em V em uma única ferramenta.Benefícios:uma matriz para múltiplas espessurastempo de configuração reduzidocusto de estoque de ferramentas reduzidoAplicações:oficinas de trabalhofabricação flexívelprodução em pequenos lotesExemplo:Um único chip multi-V pode incluir:16 mm22 mm35 mmAberturas em V de 50 mmIsso permite que os operadores otimizem a tonelagem rapidamente. Matriz de prensa dobradeira com abertura em V grande  Palavras-chave incluídas: matriz de prensa dobradeira com abertura em V grandeMatrizes em V grandes são ideais para:materiais maciospartes cosméticasdobra sem marcasVantagens:tonelagem inferiorraio de curvatura maiordesgaste reduzido da ferramentaIdeal para:Painéis HVACrecintospeças de eletrodomésticos Exemplo de cálculo de tonelagem de prensa dobradeiraMaterial: Aço macioEspessura: 3 mmAbertura em V: 24 mmFórmula:T = 1,42 × 450 × 3224T = \frac{1,42 \times 450 \times 3^2}{24}T=241,42×450×32​Resultado:≈ 24 kN/cmIsso equivale aproximadamente a:240 toneladas/metro(Os valores reais variam de acordo com a geometria da máquina e das ferramentas.) Regra recomendada para seleção de matrizesUma regra comum:Abertura em V = 6 a 8 vezes a espessura do materialExemplos:GrossuraAbertura em V recomendada1 mm6–8 mm2 mm12–16 mm3 mm18–24 mm6 mm36–48 mm  Para materiais espessos, escolha matrizes de prensa dobradeira reforçadas.Para uma produção flexível, escolha matrizes de prensa dobradeira multi-V.Para tonelagem menor e dobra mais suave, escolha uma matriz de prensa dobradeira com abertura em V grande.  O cálculo preciso da tonelagem da prensa dobradeira é essencial para uma dobra segura e eficiente.Escolher as ferramentas certas é importante:✅ Matrizes de prensa dobradeira de alta resistência para alta tonelagem e chapas grossas✅ Matrizes de prensa dobradeira Multi V para produção flexível✅ Matriz de dobradeira com abertura em V ampla para menor tonelagem e dobra com raio maiorNa BENDMAX, fornecemos ferramentas de alta precisão para prensas dobradeiras, projetadas para:durabilidadeprecisãoCompatibilidade com os principais sistemas de prensa dobradeiraEntre em contato conosco para recomendações de ferramentas e soluções de dobra personalizadas. FAQ: Cálculo da tonelagem da prensa dobradeiraComo calculo a tonelagem de uma prensa dobradeira?Use esta fórmula:T = 1,42 × σ × t²VT = \frac{1,42 \times \sigma \times t²}{V}T=V1,42×σ×t2​A tonelagem depende de:grossuramaterialabertura de matriz Uma abertura em V maior reduz a tonelagem?Sim.Uma abertura em V maior reduz a força de flexão necessária, mas aumenta o raio de curvatura.É por isso que uma matriz de dobradeira com abertura em V de grande porte é usada para dobras com baixa força. Qual a ferramenta mais adequada para dobrar chapas grossas?Para materiais espessos, utilize matrizes de prensa dobradeira reforçadas, pois elas oferecem:maior capacidade de cargamelhor resistência estruturaldeformação reduzida Por que usar matrizes de prensa dobradeira multi-V?    As matrizes de prensa dobradeira Multi V melhoram a eficiência ao permitir múltiplas aberturas em V em uma única matriz.Benefícios:menos trocas de ferramentascusto de ferramental reduzidomaior flexibilidadeA Bendmax fornece dados de referência de tonelagem para cada produto, que podem ser usados ​​como guia na seleção de ferramentas. Você também pode entrar em contato com nossos engenheiros para obter assistência profissional.  
  • Por que a Bendmax prioriza o controle rigoroso do processo durante a produção de ferramentas para prensas dobradeiras?
    Apr 21, 2026
    Por que a Bendmax prioriza o controle rigoroso do processo durante a produção de ferramentas para prensas dobradeiras? Na fabricação de chapas metálicas, A qualidade das ferramentas da prensa dobradeira afeta diretamente a precisão da dobra, a eficiência da produção e a qualidade da superfície das peças acabadas.Mesmo ao usar máquinas de dobra de alta precisão, ferramentas inadequadas podem levar a ângulos inconsistentes, desgaste prematuro ou marcas superficiais na peça de trabalho.Para garantir um desempenho consistente e uma longa vida útil, A Bendmax implementa um rigoroso processo de produção de 12 etapas.Desde a seleção da matéria-prima até a entrega final, cada etapa é cuidadosamente controlada para garantir a qualidade estável das ferramentas e resultados de dobra confiáveis.  Processo de produção de ferramentas para prensa dobradeira Bendmax (12 etapas)1. Projeto de Ferramentas para Prensa Dobradeira  O processo de produção começa com projeto de ferramentas profissionaisOs engenheiros da Bendmax avaliam os requisitos de curvatura do cliente, incluindo espessura da chapa, tipo de material, raio de curvatura e sequência de conformação.Com base nesses fatores, os engenheiros determinam se ferramentas padrão pode atender ao pedido ou se ferramentas de conformação personalizadas Deve ser desenvolvido para melhorar a eficiência e a precisão da curvatura.    Resposta rápida de engenharia15 anos de experiênciaDesenhos claros24 horas / 6 diasFerramentas especiais com precisão e confiabilidadeProcesso de dobra passo a passo  2. Seleção de Matérias-Primas  A durabilidade das ferramentas de prensa dobradeira começa com a qualidade de suas matérias-primas.Bendmax usa aço liga forjado 42CrMo (42CrMo4) devido ao seu excelente equilíbrio de:alta resistênciaforte resistênciaresistência ao desgasteresistência à fadigaPara garantir a confiabilidade do material, a Bendmax fornece Certificação de materiais por parte dos fornecedores e verificação por testes de terceiros..  3. Endurecimento do Corpo  Após a preparação do material, as ferramentas passam por têmpera e revenimento em banho de sal.Este processo de tratamento térmico controlado estabiliza a estrutura interna e proporciona Dureza do corpo da ferramenta de HRC 30–35, garantindo alta resistência estrutural e reduzindo o risco de fissuras sob cargas de flexão elevadas.  4. Fresagem CNC  Os blanks das ferramentas são então usinados usando centros de usinagem CNC de alta precisão.Este processo garante:perfis precisos de punção e matrizprodução repetível em vários lotestolerâncias dimensionais rigorosasA fresagem CNC cria a geometria fundamental necessária para as operações de acabamento subsequentes.  5. Endurecimento Profundo Superficial  As áreas de trabalho das ferramentas passam por endurecimento por indução.Durante esse processo, a superfície é aquecida até 850–950°C, melhorando significativamente a resistência ao desgaste. A dureza da superfície de trabalho atinge HRC 54–60, permitindo que as ferramentas suportem ciclos repetidos de flexão sem desgaste excessivo.   6. Jateamento de areia  Após o tratamento térmico, a superfície da ferramenta é tratada através de jateamento de areia.Este processo oferece diversas vantagens:maior resistência a riscos superficiaisredução do estresse interno de usinagemmelhor estabilidade a longo prazoTambém cria um acabamento de superfície uniforme, semelhante ao utilizado pelos principais fabricantes internacionais de ferramentas.  7. Retificação CNC de Precisão  A retificação é uma das etapas mais críticas na produção de ferramentas para prensas dobradeiras.Bendmax usa máquinas de retificação CNC Para finalizar superfícies de ferramentas essenciais com alta precisão, garantindo exatidão:ângulos de curvaturaraiosalturasGeometria de ranhura em VEssa precisão determina diretamente a consistência dos resultados da dobra.     8. Corte com ferramenta segmentada  Para melhorar a flexibilidade nas operações de dobra, muitas ferramentas são produzidas como conjuntos de ferramentas segmentadas.As configurações padrão incluem:Ferramentas sólidas de 835 mmFerramentas sólidas de 415 mmcombinações de ferramentas segmentadasAs ferramentas segmentadas permitem que os operadores montem rapidamente ferramentas de diferentes comprimentos para diversas aplicações de dobra.     --Comum Segmentado Europeu Comprimento da ferramenta  9. Inspeção de Qualidade  Um rigoroso controle de qualidade garante a precisão e a confiabilidade de cada ferramenta.A Bendmax utiliza equipamentos de inspeção profissionais, tais como:Máquinas de Medição por Coordenadas (MMC)Instrumentos de medição de contornoMedidores de alturaferramentas de medição de retidãoAs ferramentas acabadas podem atingir tolerâncias dimensionais de ±0,02 mm, garantindo uma precisão de curvatura estável. (A equipe que realiza a inspeção)  10. Marcação a laser  Cada ferramenta é marcada usando gravação a laser Exibir claramente os parâmetros principais, incluindo:código de ferramentasângulo de curvaturaraiocapacidade de tonelagemcomprimentoIsso permite que os operadores identifiquem e selecionem facilmente as ferramentas corretas durante a produção.  11. Embalagem protetora  Bendmax usa proteção de embalagem multicamadas Para garantir um transporte seguro:Revestimento de óleo anticorrosivoPapel impermeável à gordura para embalagemSelagem plástica individualEmbalagem de papelãoCaixas de madeira reforçadasIsso evita ferrugem, danos ou deformações durante o transporte.  Diagrama do Processo de Embalagem   12. Entrega e Logística  A Bendmax oferece soluções de entrega globais eficientes, baseadas nas necessidades do cliente.Prazos de entrega típicos:Ferramentas padrão: 3 a 5 diasFerramentas personalizadas: 20 a 25 diasA empresa também auxilia os clientes na seleção dos métodos de transporte mais econômicos e confiáveis.   Por que o controle rigoroso do processo é fundamental para as ferramentas de prensa dobradeiraAs ferramentas de prensa dobradeira operam sob alta pressão e ciclos de formação repetidosSem um controle de processo adequado, as ferramentas podem sofrer problemas como:dureza irregulardesvio dimensionaldesgaste prematurorachadura de ferramentasângulos de flexão instáveisAo implementar um processo de produção rigorosamente controladoA Bendmax garante qualidade consistente dos materiais, geometria precisa e desempenho confiável.  Ferramentas para Dobradeiras Bendmax – Qualidade Confiável para Fabricantes GlobaisPor meio de rigorosos padrões de engenharia e processos de fabricação controlados, A Bendmax fornece punções e matrizes de alta precisão para prensas dobradeiras para a indústria global de fabricação de chapas metálicas..O resultado são ferramentas que entregam resultados: precisão de dobra consistentevida útil mais longamelhoria da eficiência de produçãocustos de manutenção reduzidos   
  • Ferramentas padrão para prensa dobradeira Bendmax em estoque estável
    Apr 21, 2026
    Ferramentas padrão para prensa dobradeira Bendmax em estoque estável Alto Punções e matrizes de alta qualidade para dobra de precisão.  As ferramentas padrão para prensas dobradeiras Bendmax oferecem desempenho confiável, qualidade de dobra precisa e durabilidade a longo prazo para a fabricação de chapas metálicas em todo o mundo. Nossa linha de ferramentas padrão inclui as punções para prensa dobradeira mais utilizadas, como:Socos retos, socos agudos, socos em forma de pescoço de ganso, socos de bainha e socos de raio.—abrangendo necessidades comuns de dobra, desde a simples dobra no ar até a conformação de caixas e operações de bainha.  O Matrizes em V padrão para prensas dobradeiras A seleção inclui os produtos mais populares do setor.único-Vmodelos em85°, 88°, 30° e 60°, oferecendo suporte estável e ângulos de curvatura precisos para uma ampla gama de materiais e espessuras.  Todos os punções e matrizes da Bendmax são fabricados com materiais de alta qualidade.42CrMoO aço-liga é submetido a um tratamento completo de têmpera e endurecimento para garantir resistência, tenacidade e resistência ao desgaste superiores. Para aumentar ainda mais a durabilidade, as arestas da ferramenta e as áreas de contato com a chapa podem ser endurecidas a laser ou revestidas com um acabamento protetor preto, melhorando significativamente a dureza da superfície e prolongando a vida útil mesmo em produção contínua. Para garantir precisão dimensional e consistência, cada peça da ferramenta passa por um rigoroso controle de qualidade. medidores de altura, instrumentos de medição de contorno e máquinas de medição por coordenadas capazes de inspecionar geometria, Retilineidade, precisão angular, tolerâncias de raio e dureza geral.  Este processo de inspeção baseado em metrologia garante que cada ferramenta padrãoAtende aos padrões internacionais de usinagem e integra-se perfeitamente com prensas dobradeiras em todo o mundo. As ferramentas padrão da Bendmax têm preços competitivos e são mantidas em estoque em grandes quantidades, permitindo entrega rápida e minimizando o tempo de inatividade do cliente. Como os modelos de punção, ângulos de matriz e níveis de estoque reais podem mudar devido a atualizações contínuas de produtos e ajustes de vendas, recomendamos que os clientes entrem em contato conosco diretamente para obter as especificações mais recentes e informações sobre estoque. Além de produtos de alta qualidade, a Bendmax oferece um serviço completo ao cliente, abrangendo consultoria, projeto técnico, fabricação, instalação, calibração, treinamento, peças de reposição e suporte pós-venda global para ferramentas, cilindros, sistemas de fixação, unidades de coroamento e acessórios. A satisfação do cliente continua sendo nossa principal prioridade e oferecemosSuporte técnico 24 horas por dia, 7 dias por semanaOpções de personalização flexíveis e envio global rápido para garantir um desempenho confiável em todas as aplicações de dobra. As ferramentas padrão para prensas dobradeiras Bendmax são projetadas para oferecer ângulos consistentes, resultados estáveis ​​e valor duradouro, tornando-as uma escolha confiável para oficinas, OEMs e Fabricantes de chapas metálicas mundialmente. Dicas da Bendmax:Devido a atualizações contínuas de produtos e ajustes de vendas, os tipos de punção, ângulos de matriz e níveis de estoque disponíveis podem variar. Entre em contato conosco diretamente para obter as especificações mais recentes e informações sobre estoque.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

LAR

PRODUTOS

WhatsApp

Contate-nos